صفائح وقضبان ومكونات مصممة خصيصًا بدقة عالية لتلبية أعلى معايير المتانة الصناعية.
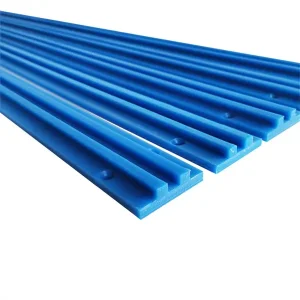
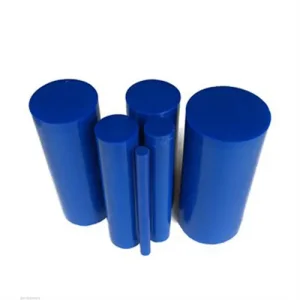
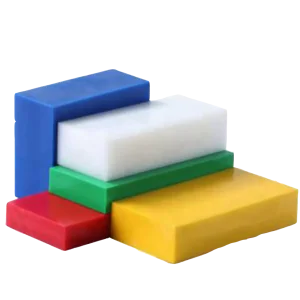
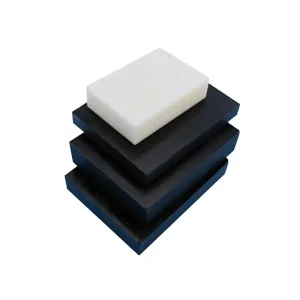
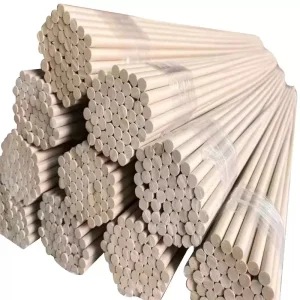
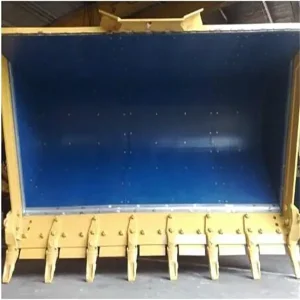
شركة تيانجين بيوند لتطوير التكنولوجيا المحدودة هي شركة تصنيع شاملة معترف بها في الصناعة، متخصصة في مواد البلاستيك الهندسية والتصنيع الدقيق باستخدام الحاسوب (CNC).
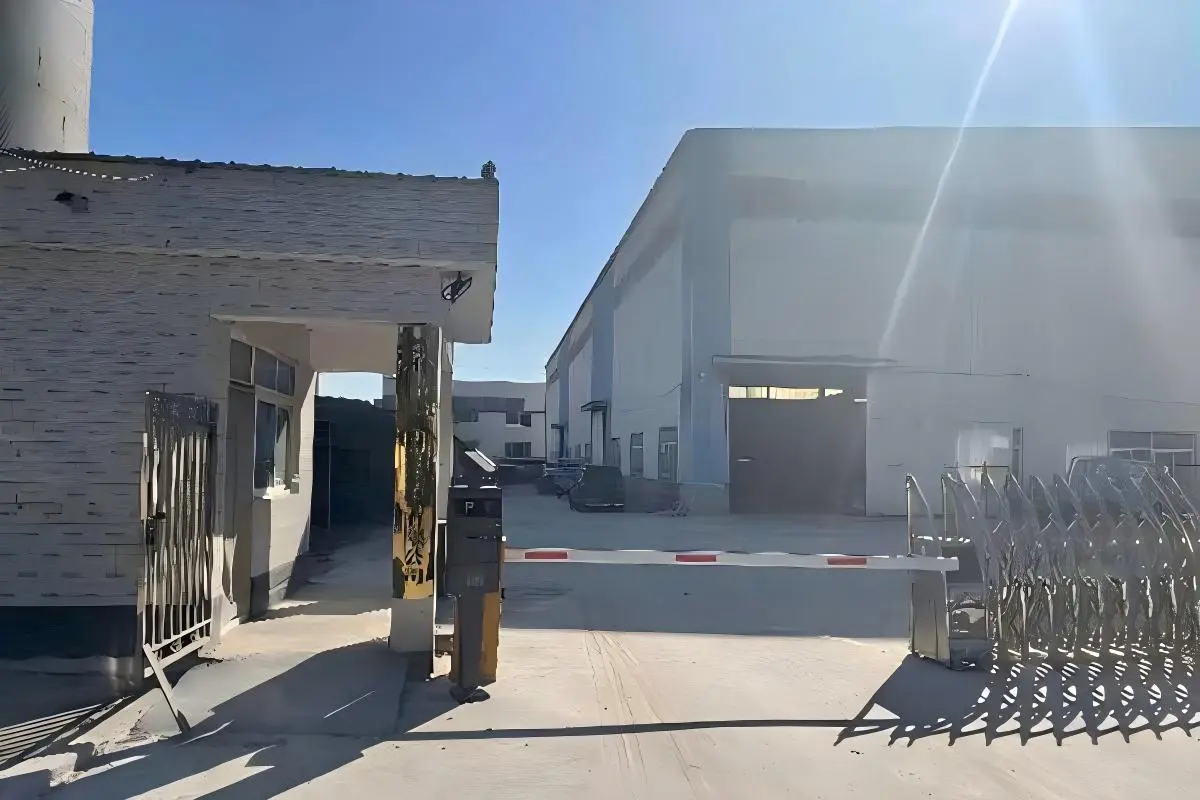
منذ عام 2015، راكمت شركة تيانجين بيوند لتطوير التكنولوجيا المحدودة خبرة عملية تزيد عن عشر سنوات في تصنيع البلاستيك الهندسي والتشغيل الآلي عالي الدقة باستخدام الحاسوب (CNC). وقد مكّنت هذه الخبرة الواسعة الشركة من تطوير قدرات قوية وموثوقة في تركيب المواد، والتحكم الدقيق في الأبعاد، والتوريد الصناعي العالمي.
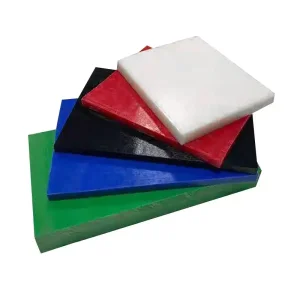
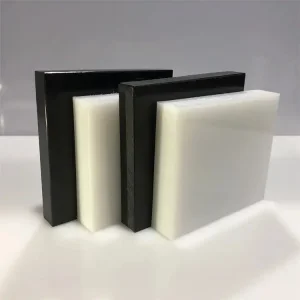
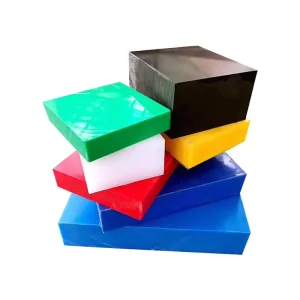
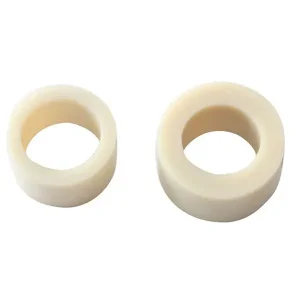
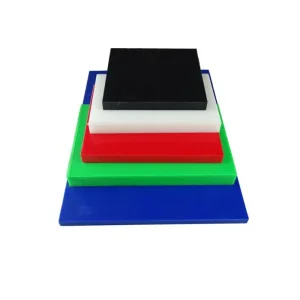
نحن متخصصون في عمليات البثق والقولبة بالضغط ومعالجة منتجات البوليمر عالية الجودة، بما في ذلك صفائح وقضبان **PA6 (نايلون 6)**، و**UHMWPE (PE1000)**، و**HDPE (PE300)**، و**PP**، و**PVC**، بالإضافة إلى مكونات هندسية غير قياسية مصممة حسب الطلب. يمتد مصنعنا على مساحة تقارب50,000 متر مربع، حيث تم دمج ورش عمل حديثة لتشكيل الضغط، وخطوط بثق آلية، ومركز تصنيع CNC عالي الدقة.
ولضمان اتساق لا مثيل له، نتعاون مع كبار موردي المواد الكيميائية العالميين بما في ذلكتيكونا، إل جي، وسينوبك. يضمن هذا الأساس المتين من المواد الخام عالية الجودة أن جميع المكونات الهندسية التي تغادر مصنعنا تتوافق مع المعايير الدولية.
يُعدّ البولي أميد 6 (المعروف باسم النايلون 6 أو PA6) أحد أكثر البوليمرات الحرارية الهندسية تنوعًا في العالم. يُصنّع هذا البوليمر عبر بلمرة فتح الحلقة للكابرولاكتام، ويحتوي تركيبه الجزيئي على مجموعات أميد متكررة تُسهّل تكوين روابط هيدروجينية قوية بين الجزيئات. تمنح هذه التركيبة الكيميائية الفريدة PA6 توازنًا استثنائيًا بين القوة الميكانيكية، والثبات الحراري العالي، والصلابة الهيكلية.
في التطبيقات الصناعية العالمية، يُعدّ فهم الخصائص الميكانيكية والحرارية والكهربائية الدقيقة لمادة PA6 أمرًا بالغ الأهمية. فيما يلي تحليل هندسي شامل للخصائص المادية الرئيسية لمادة PA6 الخام والمعدلة:
| معلمات الخاصية | طريقة الاختبار | فيرجن PA6 (غير معدلة) | PA6 + 30% ألياف زجاجية (PA6-GF30) |
|---|---|---|---|
| كثافة(جم/سم³) | ISO 1183 | 1.13 - 1.15 | 1.35 - 1.38 |
| قوة الشد عند نقطة الخضوع(ميجا باسكال) | ISO 527 | 75 - 85 | 160 - 185 |
| معامل الانحناء(ميجا باسكال) | ISO 178 | 2800 - 3200 | 7500 - 8500 |
| قوة تحمل الصدمات وفقًا لاختبار شاربي(كيلوجول/م²) | ISO 179 | 6 - 8 | 10 - 12 |
| نقطة الانصهار(°مئوية) | ISO 3146 | 220 | 220 |
| درجة حرارة الانحراف الحراري (HDT - 1.8 ميجا باسكال)(°مئوية) | ISO 75 | 70 - 75 | 190 - 215 |
| امتصاص الماء (التشبع بالماء)(%) | ISO 62 | 8.5 - 9.5 | 5.5 - 6.5 |
| معامل الاحتكاك الانزلاقي(جاف) | DIN 53375 | 0.35 - 0.42 | 0.40 - 0.48 |
يُعدّ امتصاص مادة PA6 للرطوبة أحد الاعتبارات الرئيسية لمهندسي التصميم الذين يستخدمونها. إذ تمتص هذه المادة الرطوبة من البيئة المحيطة بها، ما يُحسّن من مقاومتها للصدمات واستطالتها عند الكسر، بينما يُقلّل قليلاً من مقاومتها للشد وصلابتها. في شركة تيانجين بيوند، نستخدم عمليات معالجة متطورة بعد عملية البثق لتثبيت نسبة الرطوبة في قضبان وألواح PA6، ما يضمن دقة أبعاد متوقعة أثناء عمليات التصنيع الدقيقة باستخدام آلات CNC.
تجمع شركة تيانجين بيوند بين الموقع الاستراتيجي وتقنيات الإنتاج المتقدمة وتكامل المواد الخام لتقديم حلول بوليمرية عالية الجودة وفعالة من حيث التكلفة.
نقوم بتشغيل كل من عمليات التشكيل بالضغط، وخطوط البثق المستمر، ومراكز التصنيع CNC الثقيلة في نفس المنشأة، مما يلغي الحاجة إلى النقل من قبل أطراف ثالثة ويقلل من أوقات الإنتاج.
يتم الحصول على المواد الخام الخاصة بنا مباشرة من الشركات الرائدة في الصناعة مثل TICONA و LG و Sinopec، مما يضمن خصائص فيزيائية متسقة وسلامة البوليمر من دفعة إلى أخرى.
يعمل مختبرنا الداخلي وفقًا لأطر عمل ISO9001 وSGS وBV، ويخضع كل دفعة من ألواح وقضبان PA6 لاختبارات ميكانيكية وأبعاد وكيميائية صارمة.
تبدأ مكونات الهندسة المتميزة بمواد خام ممتازة وسير عمل منظم لفحص الجودة.
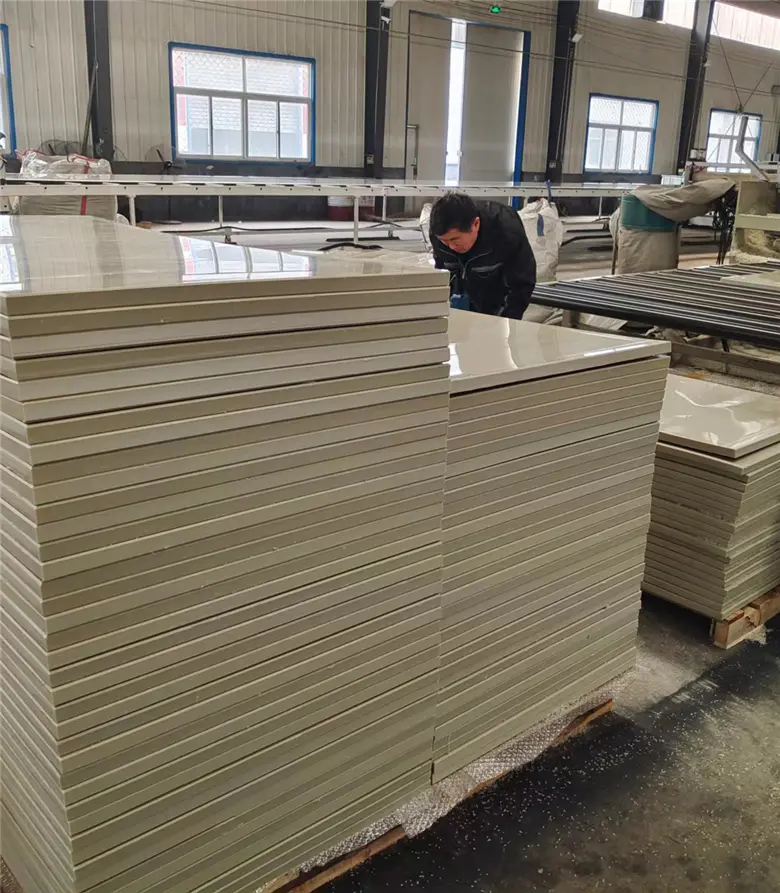
ضمان الخصائص الميكانيكية المتسقة وعدم وجود فراغات داخلية في قضبان وألواح PA6 المبثوقة باستخدام الماسحات الضوئية فوق الصوتية.
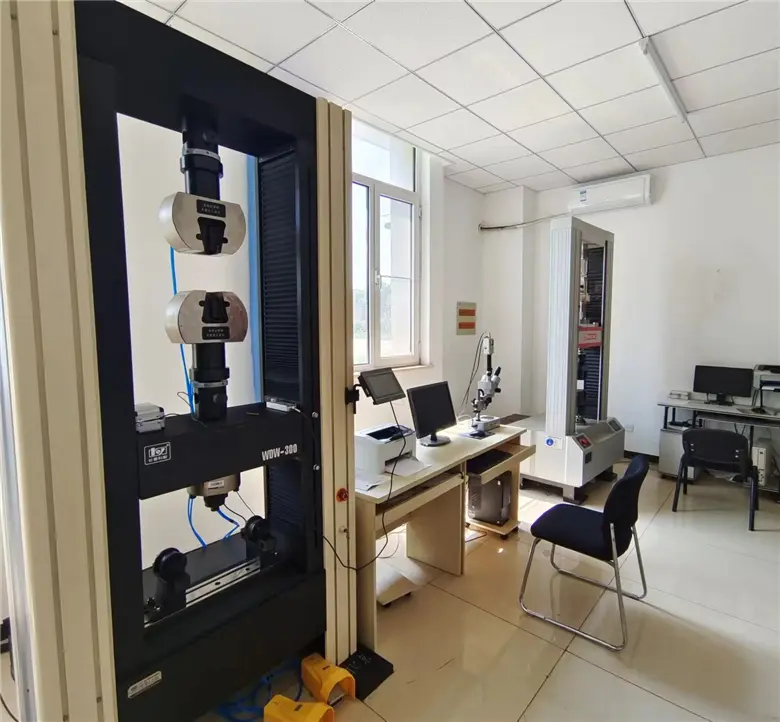
آلات طحن CNC ذات جسرية تقوم بمعالجة المكونات الصناعية وفقًا لتفاوتات الأبعاد المخصصة حتى ±0.05 مم.
مرافق بثق متطورة مصممة لتحسين البنية البلورية والإجهادات الداخلية لبوليمرات PA6.
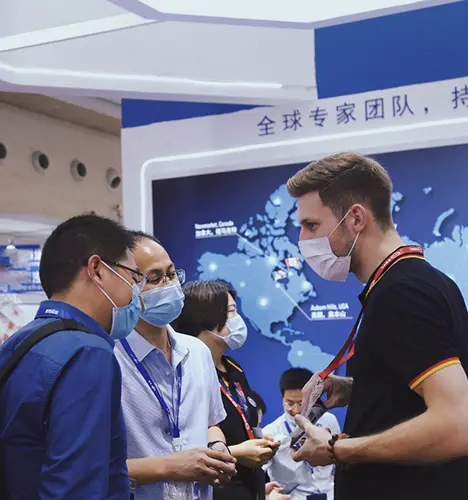
يتم التحقق من كل شحنة للتأكد من استوائها، وتفاوت سمكها، ومطابقتها الميكانيكية قبل إرسالها.
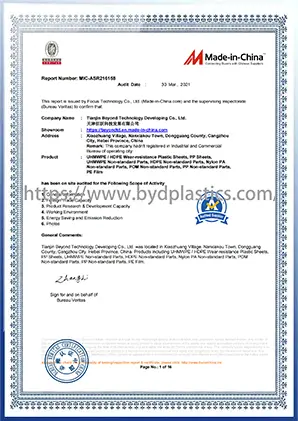
تلتزم شركة تيانجين بيوند التزاماً صارماً بمعايير التصنيع الدولية. نظامنا حاصل على شهادات ISO9001 وSGS وBV، مما يضمن لمسؤولي المشتريات العالميين جودة عملياتنا.
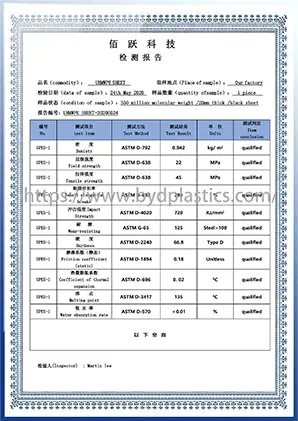
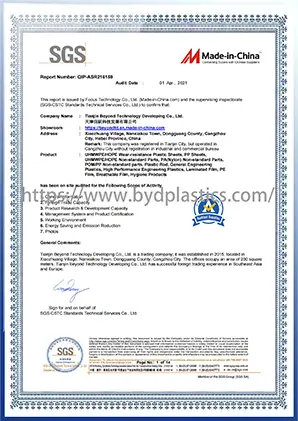
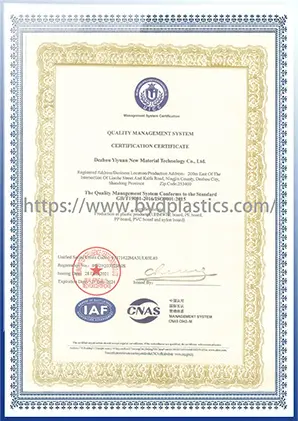
تُعدّ خصائص البولياميد 6 (PA6) ميزةً تجعله خيارًا مثاليًا في العديد من الصناعات التي تتطلب تحمل إجهاد عالٍ. ومن خلال التخصيص والتصنيع الدقيق باستخدام تقنية CNC، تدعم شركة تيانجين بيوند قطاعات دولية متنوعة.
في تصميمات السيارات الحديثة، يحلّ البولي أميد 6 (PA6) محلّ الهياكل المعدنية لتقليل وزن السيارة وتحسين كفاءة استهلاك الوقود. تشمل المكونات الرئيسية أدلة السلسلة، وأغطية المحرك، ومشعبات السحب، وأحواض الزيت، ومراوح التبريد. تضمن المقاومة الحرارية العالية للبولي أميد 6 المقوى بالألياف الزجاجية سلامة الهيكل في ظل الظروف القاسية داخل غطاء المحرك.
في التروس، والعجلات المسننة، والمحامل الانزلاقية شديدة التحمل، يوفر البولي أميد 6 سطحًا ذاتي التشحيم يمنع الاحتكاك بين المعادن. وهذا يقلل من الحاجة إلى مواد التشحيم الخارجية ويطيل العمر التشغيلي لصناديق التروس الكوكبية، وأنظمة النقل، وعجلات مسارات الرافعات العلوية.
تُعدّ الموجهات المصنوعة من النايلون، وشرائط التآكل، والبكرات عناصر أساسية في مراكز الفرز والتوزيع عالية السرعة. يساهم امتصاص مادة PA6 العالي للصدمات في تقليل الضوضاء التشغيلية، بينما يوفر معامل الاحتكاك المنخفض الطاقة عن طريق تقليل مقاومة السير الناقل.
بدءًا من وسادات دعامات الرافعات المصممة خصيصًا وحتى كتل دعم مصدات الأرصفة، تم تصميم البولي أميدات المعدلة لتحمل الظروف الجوية القاسية، والتدهور الناتج عن الأشعة فوق البنفسجية، وإجهادات الأحمال دون أن تتشقق.
يشهد قطاع البلاستيك الصناعي تطوراً سريعاً تحت ضغط عالمي متزايد نحو الاستدامة والتصنيع الذكي. وتتبوأ شركة تيانجين بيوند مكانة رائدة في هذه التطورات التكنولوجية، حيث تركز على المجالات الأساسية التالية:
تُلزم المعايير البيئية المصنّعين بتقليل انبعاثات الكربون. ونحن نعمل بنشاط على تطوير واختبار أنواع معاد تدويرها من مادة PA6 ومواد أولية حيوية المصدر لتقديم بدائل صديقة للبيئة دون التضحية بالخصائص الميكانيكية مثل قوة الشد ومعامل الانحناء.
من خلال مزج البولي أميد 6 مع أنابيب الكربون النانوية أو الجرافيت أو ثاني كبريتيد الموليبدينوم (MoS2)، نصنع بوليمرات فائقة المقاومة للتآكل ذات خصائص مضادة للكهرباء الساكنة. وهذا أمر بالغ الأهمية في منشآت تصنيع الإلكترونيات والمناطق المعرضة لخطر الانفجار (ATEX) حيث يجب منع حدوث الشرر.
من خلال الاستفادة من سير العمل الآلي CAD/CAM، يوفر خط الإنتاج لدينا سرعة فائقة في تنفيذ التصاميم المخصصة، بدءًا من النماذج الأولية السريعة وحتى التصنيع بكميات كبيرة للملفات الهندسية المعقدة.
تواجه إدارات المشتريات الدولية تحديات تتعلق بالامتثال للمعايير الكيميائية، وفترات التسليم، واتساق الجودة. يضمن التوريد المباشر من شركة تيانجين بيوند الامتثال لبروتوكولات التوريد العالمية الحديثة.
اعثر على إجابات هندسية للاستفسارات التقنية والتجارية الشائعة حول خصائص مادة PA6 ومعالجة OEM المخصصة.
يُصنع البولي أميد 6 (PA6) من مونومر واحد (كابرولاكتام) عبر بلمرة فتح الحلقة، بينما يُصنع البولي أميد 66 (PA66) من مونومرين (هيكساميثيلين ديامين وحمض الأديبيك). كيميائيًا، يتميز PA66 بنقطة انصهار أعلى (260 درجة مئوية مقابل 220 درجة مئوية لـ PA6) ومعدل امتصاص ماء أقل. مع ذلك، يوفر PA6 مقاومة فائقة للصدمات، وتشطيبًا سطحيًا أفضل، وسهولة أكبر في المعالجة عبر البثق والقولبة بالحقن، مما يجعله خيارًا اقتصاديًا للغاية للمكونات الصناعية العامة.
يمتص البولي أميد 6 (PA6) الرطوبة بنسبة تصل إلى 9% في ظروف التشبع، مما قد يؤدي إلى انتفاخ طفيف في الأبعاد (حوالي 2-3% في الحجم). خلال مرحلة التصميم الهندسي، يجب على المصممين مراعاة ذلك من خلال تضمين هوامش تفاوت مناسبة في عمليات التركيب عالية الدقة. كبديل، نقترح تعديلات باستخدام الألياف الزجاجية أو اختيار بوليمرات ذات امتصاص أقل للرطوبة، مثل البولي إيثيلين فائق الوزن الجزيئي (UHMWPE) أو البولي أوكسي ميثيلين (POM)، وذلك حسب بيئة التطبيق.
نقدم العديد من التعديلات المخصصة، بما في ذلك: تقوية الألياف الزجاجية (من 10% إلى 50% ألياف زجاجية لصلابة عالية وقدرة تحمل عالية)، تقوية ألياف الكربون (لقوة عالية وتوصيل حراري)، نايلون مملوء بـ MoS2 (لتحسين التشحيم الذاتي ومقاومة التآكل)، ودرجات مثبطات اللهب (تصنيفات UL94 V-0 للمكونات الكهربائية).
نعم، يمكن تعديل تركيبة البولي أميد 6 غير المعدل ليتوافق مع لوائح إدارة الغذاء والدواء الأمريكية والاتحاد الأوروبي المتعلقة بملامسة الأغذية. مع ذلك، في حالة التلامس المباشر والمستمر مع الأطعمة الرطبة، نوصي عادةً باستخدام البولي إيثيلين فائق الوزن الجزيئي أو البولي أوكسي ميثيلين، لأنهما لا يمتصان الرطوبة ولا يسمحان بنمو البكتيريا بسهولة.
بالنسبة للألواح والقضبان القياسية، نحتفظ بمخزون كبير جاهز للشحن الفوري. أما بالنسبة لمكونات CNC المصممة حسب الطلب، فتستغرق دورات الإنتاج عادةً من 7 إلى 15 يومًا بدءًا من التحقق من العينة، وذلك حسب تعقيد الهيكل والحجم الإجمالي.
تُرفق كل دفعة من مادة PA6 أو البلاستيك الهندسي بشهادة تحليل. نجري فحوصات فيزيائية، بما في ذلك الكشف عن العيوب بالموجات فوق الصوتية، للتأكد من خلو الألواح والقضبان السميكة من المسامية، مما يمنع حدوث أي أعطال أثناء التصنيع أو التجميع.
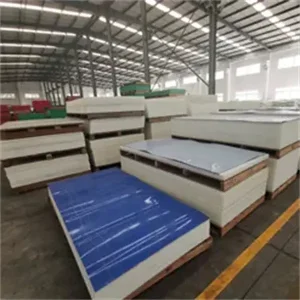
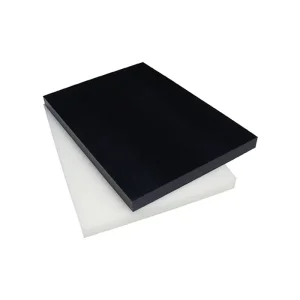
من البولي إيثيلين فائق الوزن الجزيئي منخفض الاحتكاك إلى ألواح البولي بروبيلين والبولي فينيل كلوريد شديدة الصلابة، نقدم حلولاً هندسية لكل تحدٍ هيكلي.
 Beyond