従来の青銅製および鋼製スリーブベアリングから、先進的なポリマー製ソリューションへの産業転換を分析する。
現代の工業設計において、摩擦と摩耗を低減するトライボロジー管理は、製品の耐用年数を延ばし、メンテナンスによるダウンタイムを最小限に抑えるために不可欠です。従来、スリーブベアリングやブッシュには真鍮、青銅、バビット合金が主流でした。しかし、過酷な運転条件下では、金属同士の摺動面は継続的な潤滑が必要となり、ガルバニック腐食の影響を受けやすく、回転質量も大きくなります。
ポリアミド(PA6、PA66、モノマーキャストMCナイロン)から作られたOEMナイロンブッシングストックは、最高の代替材料として登場しました。ポリマーマトリックスは、振動を減衰させ、衝撃エネルギーを吸収し、騒音公害を大幅に低減します。さらに、二硫化モリブデン(MoS2)を含む自己潤滑性タイプもあります。2または、特殊な液体潤滑剤は高いPV限界を提供するため、通常の潤滑が不可能な真空環境や遠隔地でのドライ運転が可能になります。
エンジニアが荷重支持用途や摩耗用途に適したポリアミド化合物を選択するのに役立つ、詳細な技術ロードマップ。
| 素材グレード(ポリアミド) | 密度(g/cm³) | 引張強度(MPa) | 飽和吸水率(%) | 最大動作温度(℃) | 主要な産業用途 |
|---|---|---|---|---|---|
| PA6押出成形品(ナイロン6) | 1.13 | 78 | 9.0 | 100 | コンベヤローラー、ギア、ダイナミックスリーブ、軽荷重用スペーサー。 |
| PA66押出成形品(ナイロン6/6) | 1.14 | 85 | 8.0 | 110 | 高温用電気絶縁体、航空宇宙構造用クリップ。 |
| MCキャストナイロン(PA6キャスト) | 1.15 | 82 | 6.5 | 120 | 大径滑車、重量級クレーン用スライドプレート、特注ギアブランク。 |
| MoS2充填キャストナイロン | 1.16 | 85 | 6.0 | 125 | 高負荷用スリーブベアリング、スライドパッド、鉄道用動的部品。 |
| オイル充填キャストナイロン | 1.14 | 75 | 5.5 | 120 | 外部潤滑なしで連続高速動作が可能。 |
押出成形ナイロンは、小型で高精度な形状を大量生産する場合に最適です。一方、MCキャストナイロンは、大気圧下で金型内で直接重合されるため、応力がほとんどなく、結晶化度が高く、大型の製品を製造することが可能です。
ポリアミドには水分子を引き付けるアミド基が含まれています。ナイロンを完全に水没させた状態で使用する場合、設計者は1~2%の寸法変化を考慮し、それに応じてクリアランスの許容誤差を調整する必要があります。
ナイロンは圧縮強度が高いため、90MPaを超える静荷重にも耐えることができます。連続的な回転運動下では、PV(圧力×速度)限界が熱変形を回避するための決定的な限界値となります。
10年にわたるエンジニアリングプラスチック製造とCNC高精度加工のパイオニアとしての実績。
設立年2015天津ビヨンドテクノロジー開発有限公司は、エンジニアリングプラスチック材料と精密CNC加工を専門とする総合製造企業です。10年以上にわたる実務経験に基づき、材料配合、押出成形、圧縮成形、完成部品加工に特化した強固なインフラを構築しています。
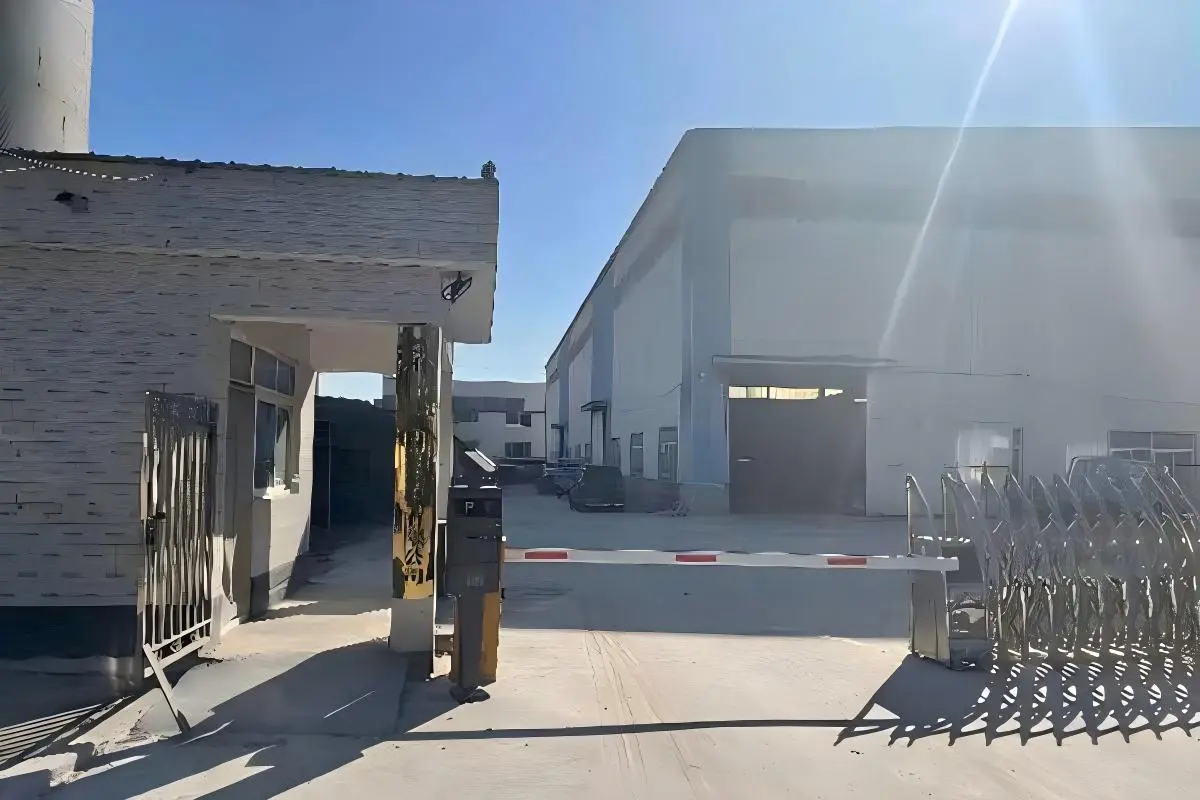
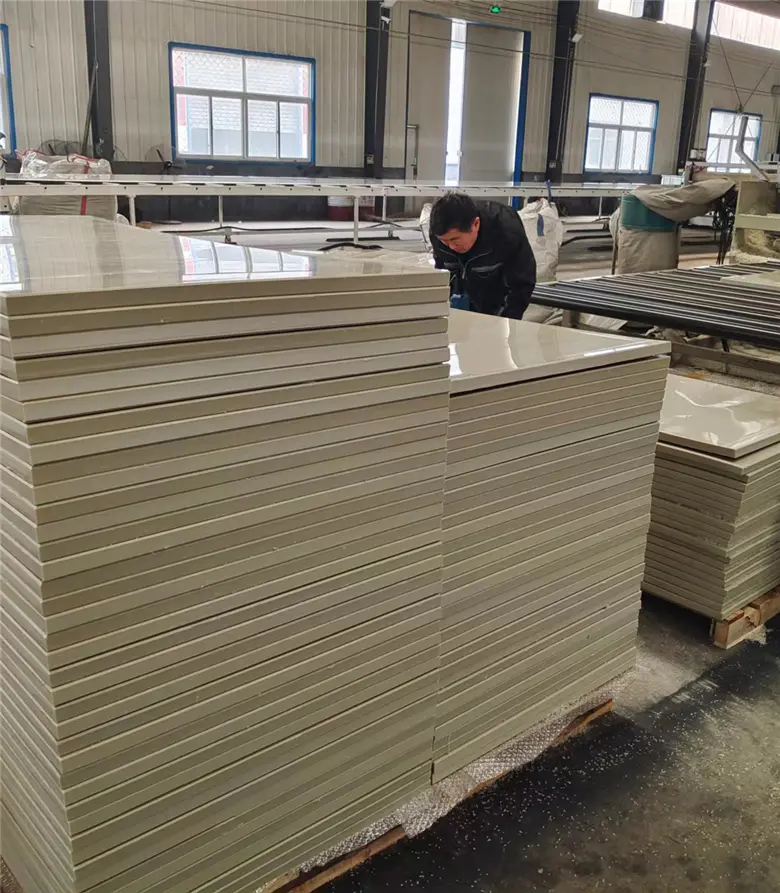
Beyondの製造拠点は約50,000平方メートル最先端の圧縮成形・押出成形工場、専用の研究開発施設、高精度CNC加工センターを統合しています。国際基準の生産設備を備えた当施設は、大量生産においても一貫した材料構造、応力緩和、高い寸法安定性を保証します。
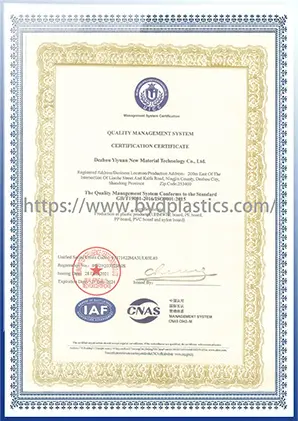
業界大手企業から信頼される原材料調達業者としてTICONA、LG、およびSinopec当社では、自社工場で加工されるナイロン、UHMWPE、HDPE、POMのすべてのバッチが、厳格なISO9001規格および国際的な材料規格に準拠していることを保証します。
ナイロンブッシング材が、地域特有の運用上の課題に対処するために、世界中の多様な産業分野でどのように活用されているか。
テキサス州とアルバータ州の石油掘削装置、農業機械(コンバインハーベスター、播種機)、重鉱山設備などで幅広く使用されています。これらの現場では、氷点下の気温に耐え、研磨性の粉塵環境下でも使用できる材料が求められます。
厳しい環境規制により、金属製ベアリングの交換が進んでいる。ドイツの風力タービンやロッテルダムの自動化された海上物流拠点では、外部からのグリース流出による土壌や水の汚染を防ぐため、油を充填した鋳造ナイロン製ブッシングが採用されている。
大規模な海上インフラ、高速鉄道網、そして急速な工業化には、高密度鋳造ナイロン部品が不可欠です。Beyond社のナイロン製パッドとブッシングは、沿岸地域に広がる巨大な船舶用ドックフェンダーや工業用プレス機などに採用されています。
スマートポリマーと環境に優しい製造技術が、トライボロジーの未来をどのように変革するのか。
ナイロン製ブッシング材の技術開発ロードマップには、ポリマーマトリックスをカーボンナノチューブ(CNT)とグラフェンで強化することが含まれています。これらの添加剤は、引張弾性率を向上させ、ブッシングの放熱能力を2倍にし、高速動作時の静電気の蓄積を低減します。
さらに、研究開発は、表面下に微細な導電層を組み込んだ「スマートブッシング」の開発へと進んでいます。ブッシングが摩耗すると、回路抵抗が変化し、リアルタイムのデータが制御室に送信されるため、故障が発生する前に予防保全を計画することが可能になります。
最後に、ヒマシ油誘導体由来のバイオベースポリアミドが注目を集めており、製造業者は機械的特性を損なうことなく、二酸化炭素排出量を大幅に削減できるようになっている。
Beyond社のエンドツーエンドのサプライチェーン統合、原材料調達における関係性、そして物流の俊敏性について解説します。
TICONAやLG Chemといった大手化学品サプライヤーとの緊密な連携により、Tianjin Beyondは世界的な材料不足時でも高品質な樹脂在庫を確保できます。これにより、長期OEM契約における価格安定性が保証されます。
一般的な機械加工工場が半加工済みの棒材や板材を第三者から購入するのとは異なり、Beyond社は鋳造、押出成形、そして最終的なCNC加工を社内で行っています。この直接的な管理体制により、不良率を最小限に抑え、サイクルタイムを短縮しています。
天津工業地帯に位置する当社の工場は、中国北部最大級の海上輸送拠点である天津港に直結しています。これにより、ヨーロッパ、北米、オーストラリアへのコンテナ輸送を低コストで毎週実施することが可能です。
すべての生産工程において、トレーサビリティの確保、厳格な品質管理手順、および世界的な規制遵守を徹底する。
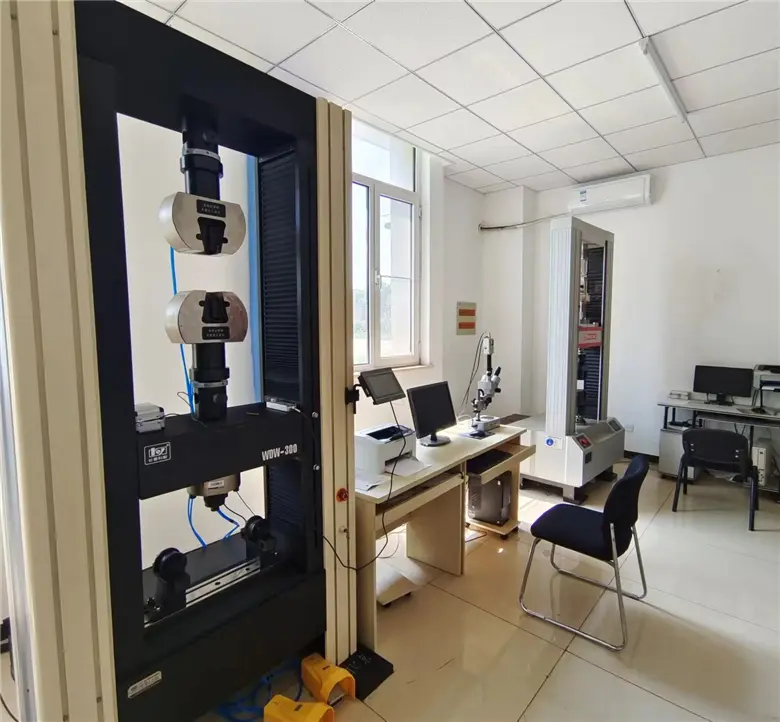
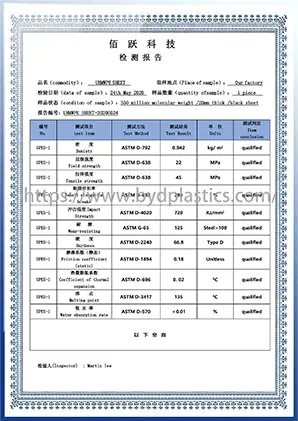
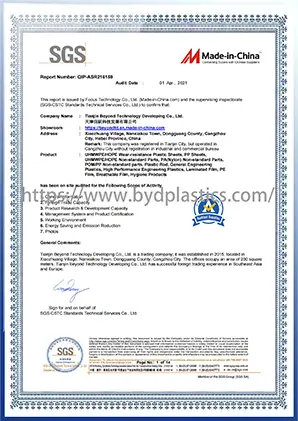
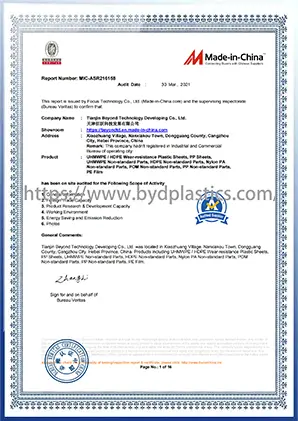
天津ビヨンドでは、産業用部品の故障が高額な操業停止につながる可能性があることを理解しています。そのため、当社は厳格な品質管理システムを構築し、ISO 9001、SGS、およびBVガイドライン。ナイロンブッシング材は、すべてのバッチごとに、原材料の化学ロットから供給元までを追跡できる包括的な分析証明書(COA)を添えて工場から出荷されます。
当社は完全準拠を提供しますREACHとRoHS当社は、当社のエンジニアリングプラスチックに禁止物質が含まれていないことを証明する指令を遵守しています。食品加工機器や医療機器への用途向けには、強力な消毒剤に耐えるように設計された、FDA準拠のバージンナイロン素材を提供しています。
主任機械エンジニアおよびグローバルバイヤーからの技術、材料、物流に関する問い合わせに対応する。
 Beyond