Ознакомьтесь с нашими высокоэффективными промышленными пластиковыми листами и компонентами, разработанными с высокой точностью в соответствии со строгими международными стандартами.
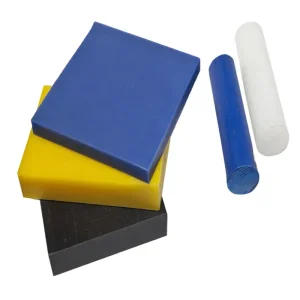
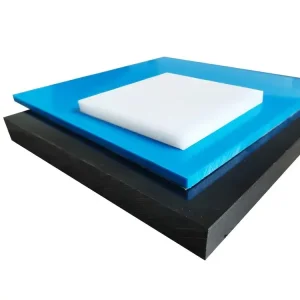
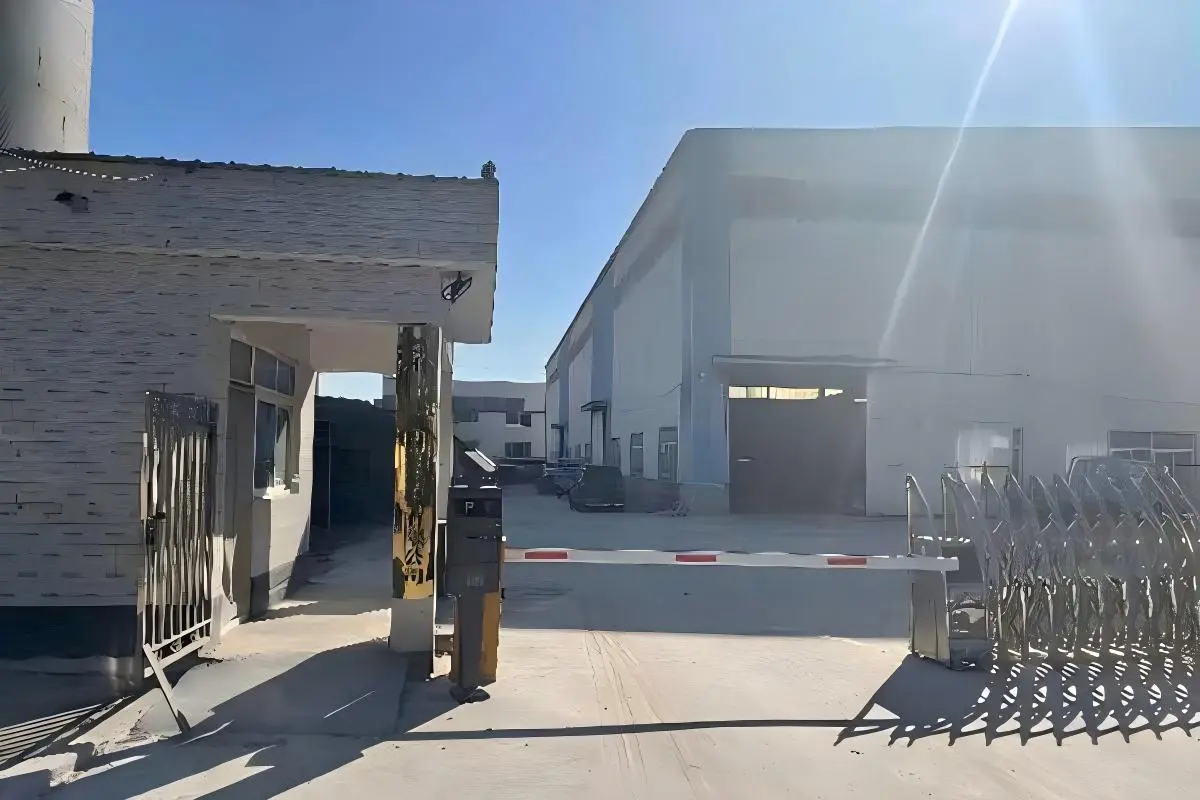
С 2015 года,Тяньцзиньская компания по развитию передовых технологий (Tianjin Beyond Technology Development Co., Ltd.)За более чем десятилетний период работы мы накопили высококвалифицированный практический опыт в области синтеза, экструзии и высокоточной обработки конструкционных пластмасс на станках с ЧПУ. Наша современная производственная база занимает обширную территорию.50 000 квадратных метровв котором размещены интегрированные линии компрессионного формования и экструзии, а также полностью специализированный научно-исследовательский центр.
Мы используем ключевые партнерские отношения с ведущими мировыми поставщиками полимеров, такими как...TICONA, LG и Sinopecдля обеспечения наших передовых производственных процессов. Благодаря наличию специализированных испытательных лабораторий и сотрудничеству с ведущими академическими научно-исследовательскими институтами в области пластмасс, компания BEYOND обеспечивает высочайшее качество, гарантируя непревзойденную стабильность, жесткие допуски по размерам и высокую структурную надежность каждого произведенного листа PA66.
Подробное исследование причин, по которым полиамид 66 остается лучшим конструкционным материалом для условий высоких нагрузок и высоких температур.
PA66 (нейлон 66) синтезируется путем поликонденсации гексаметилендиамина и адипиновой кислоты. Повторяющиеся звенья образуют прочные водородные связи, способствующие высокой кристалличности. Это делает PA66 значительно более жестким, износостойким и термостабильным, чем его мономерно-ориентированный аналог, нейлон 6 (PA6).
Благодаря температуре плавления приблизительно 260°C, полиамид PA66 сохраняет свою структурную целостность и динамические несущие способности при непрерывных рабочих температурах до 100°C и кратковременных пиковых температурах до 180°C. Это делает его идеальным материалом для автомобильных кожухов под капотом и редукторов тяжелой техники.
Благодаря низкому динамическому коэффициенту трения с металлами, PA66 эффективно работает в несмазываемых трибологических системах. Высокая твердость поверхности материала приводит к минимальному износу, снижая риск абразивного износа и продлевая срок службы сопрягаемых деталей машин.
| Механические/тепловые показатели | PA66 (нейлон 66) без наполнителя | PA6 (нейлон 6) без наполнителя | Технические преимущества PA66 |
|---|---|---|---|
| Температура плавления (°C) | 260 - 265 | 220 - 225 | Устойчив к повышенному локальному нагреву за счет трения. |
| Предел прочности при растяжении (МПа) | 85 | 78 | Выдерживает повышенные механические нагрузки без деформации. |
| Модуль упругости при изгибе (ГПа) | 3.2 | 2.8 | Повышенная жесткость при изгибающих нагрузках. |
| Водопоглощение (насыщение, 23°C) | 8,0 - 8,5% | 9,0 - 9,5% | Повышенная стабильность размеров в условиях повышенной влажности. |
Раскрытие масштабов технологий, интеграции цепочки поставок и высокоточного контроля качества, которые обеспечивают конкурентные преимущества.
Ведущие китайские производители, включая Tianjin Beyond, закупают высококачественные пластиковые смолы напрямую у таких гигантов, как TICONA, LG и Sinopec. Это исключает наценки посредников и гарантирует химическую целостность, обеспечивая равномерную плотность каждого листа PA66 и предотвращая образование внутренних пустот во время литья или экструзии.
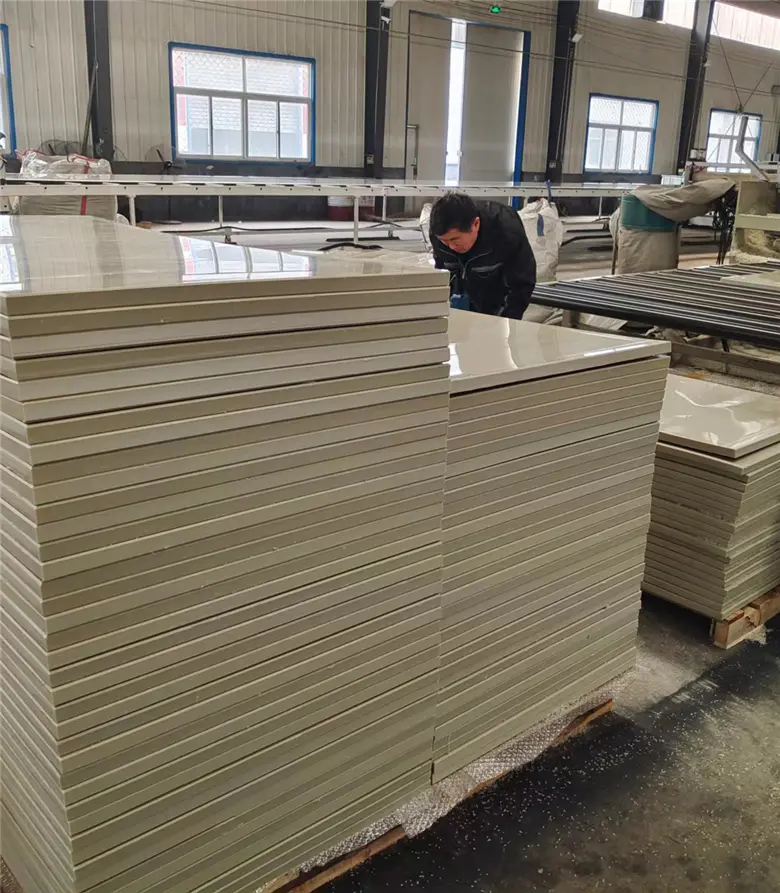
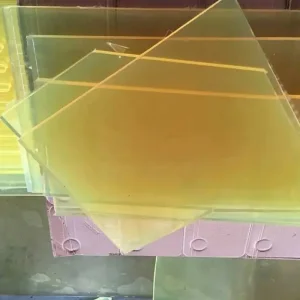
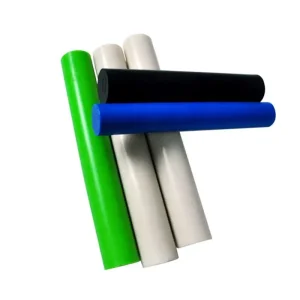
Наш интегрированный завод площадью 50 000 м² сочетает в себе технологии компрессионного формования и непрерывной экструзии. Это позволяет нам производить листы PA66 толщиной от 1 мм до 200 мм, сохраняя при этом постоянную молекулярную ориентацию и минимальную деформацию, что идеально подходит для крупных промышленных заказчиков.
Экструдированные полимерные листы естественным образом фиксируют внутренние напряжения. Компания BEYOND использует специализированные терморегулируемые камеры отжига. Благодаря медленному запеканию и охлаждению пластин PA66 в течение заданных циклов мы устраняем внутренние напряжения, что позволяет проводить прецизионную обработку на станках с ЧПУ без риска деформации.
PA66 обладает особыми механическими характеристиками, требующими использования специализированного инструмента и контроля температуры во время обработки. Поскольку нейлон является термопластом, чрезмерное тепловое трение может вызвать локальное плавление, заедание инструмента и изменение размеров.
В компании BEYOND мы используем комплекс оборудования, включающий мощные портальные токарные станки с ЧПУ, высокоскоростные портальные фрезерные центры и крупногабаритные гравировальные столы. Наши операторы поддерживают точную скорость вращения шпинделя и выбирают специальные смазочно-охлаждающие жидкости для эффективного отвода тепла. Используя специально разработанный твердосплавный инструмент и устанавливая оптимальные скорости подачи, мы контролируем допуски.±0,05 ммпоставляя сложные, готовые к установке компоненты, такие как изготовленные на заказ втулки, звездообразные колеса и направляющие износа.
Как глобальные инженерные сети используют специально разработанные компанией BEYOND листы PA66 для оптимизации эффективности, снижения веса и сокращения времени простоя на техническое обслуживание.
Заменяет чугунные и алюминиевые компоненты направляющих двигателя, тяг редуктора, масляных поддонов и водяных насосов. Снижает вес автомобиля, уменьшает механический шум и устойчив к перепадам температуры под капотом.
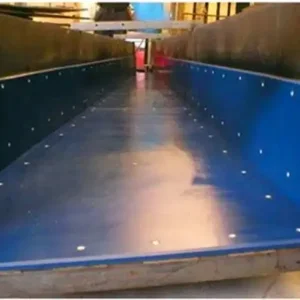
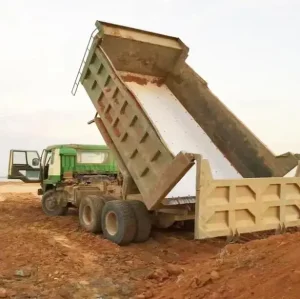
Обеспечивает высокую износостойкость буферных пластин, направляющих, кранов, опорных площадок и направляющих рельсов. Устойчив к ударной деформации и работает без смазки.
Благодаря высокой диэлектрической прочности (27 кВ/мм) и возможности использования огнестойких составов, этот материал применяется в качестве высокодиэлектрической подложки, изоляционных барьеров и клеммных коммутационных плат.
Специально разработанные марки полиамида PA66 с добавлением УФ-стабилизаторов и смазочных материалов используются в качестве износостойких пластин, фрикционных накладок и причальных отбойников для защиты от воздействия соленой воды.
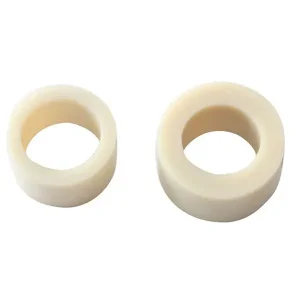
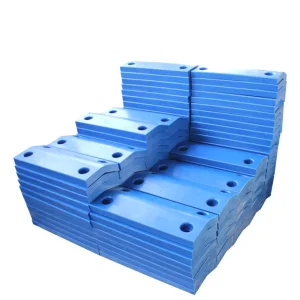
Полностью изготовленные на заказ втулки и износостойкие накладки из полиамида PA66, произведенные на заводе Beyond в Тяньцзине.
Как мы гарантируем надежные свойства материалов и полную отслеживаемость партий для глобальных операций по закупкам.
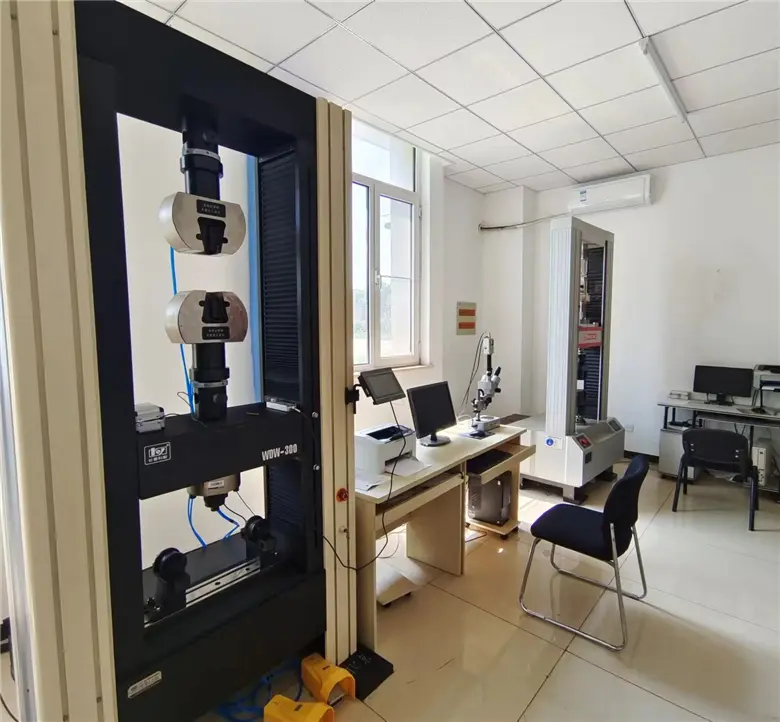
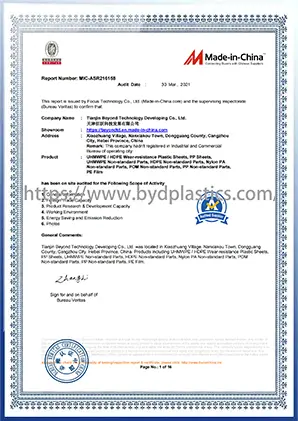
Наши меры контроля качества интегрированы в каждый этап производственного процесса в соответствии со стандартами ISO9001, SGS и BV. От проверки сырья на входе с использованием инфракрасной спектроскопии с преобразованием Фурье (FTIR) для подтверждения химического состава до ультразвукового неразрушающего контроля толстых блоков PA66 для подтверждения отсутствия внутренних пустот, BEYOND обеспечивает полную прослеживаемость. Каждая партия поставляется с подробным сертификатом анализа (COA), что позволяет глобальным командам по закупкам совершать покупки с уверенностью.
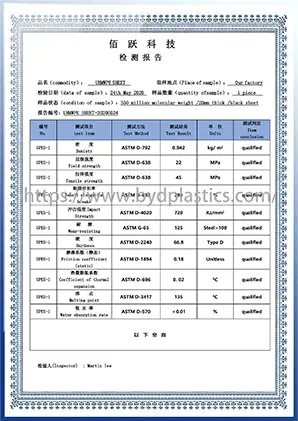
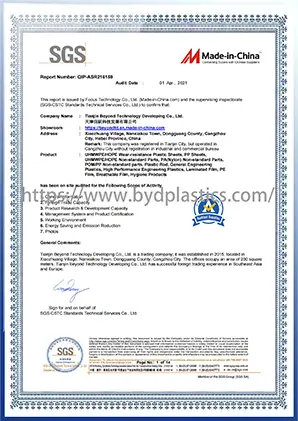
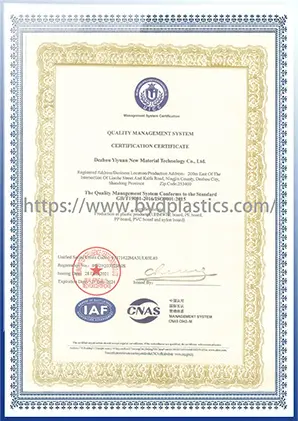
Как экологические факторы и технические требования влияют на разработку современных полимерных композитов.
Благодаря добавлению от 30% до 50% стекловолокна (PA66-GF30) или углеродного волокна производители достигают высокой прочности на разрыв и повышают температуру деформации при нагреве (HDT) почти до 250°C. Это позволяет PA66 заменить более тяжелые металлы в конструкционных аэрокосмических приложениях.
В условиях глобального внимания к углеродной нейтральности производители разрабатывают полиамиды на биологической основе, получаемые из касторового масла. Также внедряются варианты нейлона, изготовленного из переработанного океанического сырья, для достижения корпоративных целей в области устойчивого развития без ущерба для механических характеристик.
Смешивание полиамида PA66 с ПТФЭ, графитом или дисульфидом молибдена (MoS2) снижает коэффициенты сухого трения, обеспечивая скольжение без необходимости технического обслуживания в пыльных или химически агрессивных средах, где традиционные масла использовать нельзя.
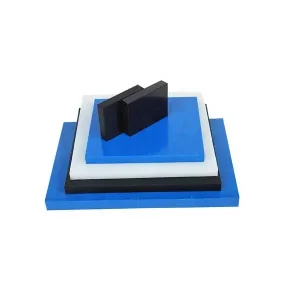
Расширьте свою цепочку поставок с помощью нашего ассортимента высокоплотных, износостойких и высокотемпературных полимерных листов и обработанных компонентов.
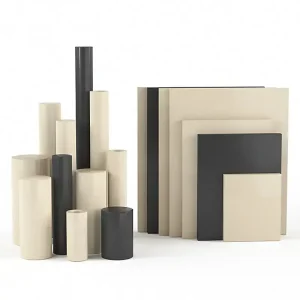
Необходимо учитывать критически важные свойства, связанные с влажностью, обработкой и применением, чтобы обеспечить успешное использование листов PA66.
Хотя оба материала являются конструкционными полиамидами, PA66 отличается более высокой температурой плавления (260°C против 220°C у PA6), большей жесткостью и меньшим водопоглощением при насыщении. PA66 следует выбирать для компонентов, подверженных высоким динамическим нагрузкам, высоким рабочим температурам или условиям, требующим повышенной химической стойкости. PA6 следует выбирать, если ударопрочность и оптимизация затрат являются первостепенными задачами.
Полиамид PA66 содержит амидные группы, которые поглощают атмосферную влагу, что приводит к расширению (до 2,5% при насыщении в стандартном воздухе). При обработке деталей с жесткими допусками (например, ±0,05 мм) необходимо учитывать это смещение размеров. Компания BEYOND рекомендует предварительно подготовить заготовки до достижения влагоравновесия целевой среды перед окончательной обработкой для обеспечения стабильности размеров.
Чтобы избежать термической деформации, используйте острые инструменты с твердосплавными наконечниками, специально предназначенные для работы с пластмассами, и обеспечьте эффективное рассеивание тепла с помощью чистых, безмасляных потоков воздуха или жидких охлаждающих жидкостей. Для толстых листов (более 30 мм) предварительная и последующая обработка с отжигом помогают снять внутренние напряжения, предотвращая изгиб или скручивание готовой детали.
Да. Мы предлагаем услуги по индивидуальному компаундированию и модификации экструзионных материалов. Мы можем добавлять стекловолокно (до 50% для повышения прочности на разрыв), смеси углеродного волокна, твердые смазки, такие как дисульфид молибдена (MoS2), для снижения износа, а также огнезащитные добавки для соответствия требованиям стандарта UL94 V0.
Типичные сроки выполнения заказа на стандартные экструдированные листы составляют от 7 до 15 дней в зависимости от объема партии. Для высокоточных деталей, изготовленных на станках с ЧПУ, сроки варьируются от 14 до 25 дней, включая проверку CAD-модели, подготовку материала, прецизионную обработку, контроль качества после обработки и окончательную упаковку.
 Beyond