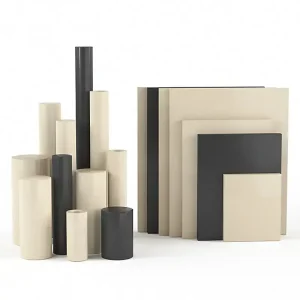
Scoprite le nostre lastre e i nostri componenti in plastica industriale ad alte prestazioni, progettati con precisione per soddisfare i più rigorosi standard internazionali.
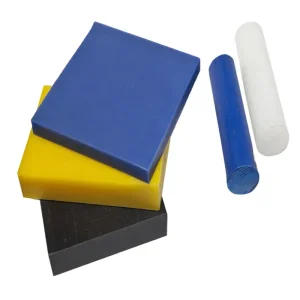
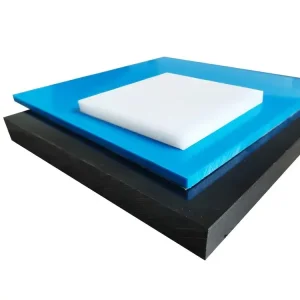
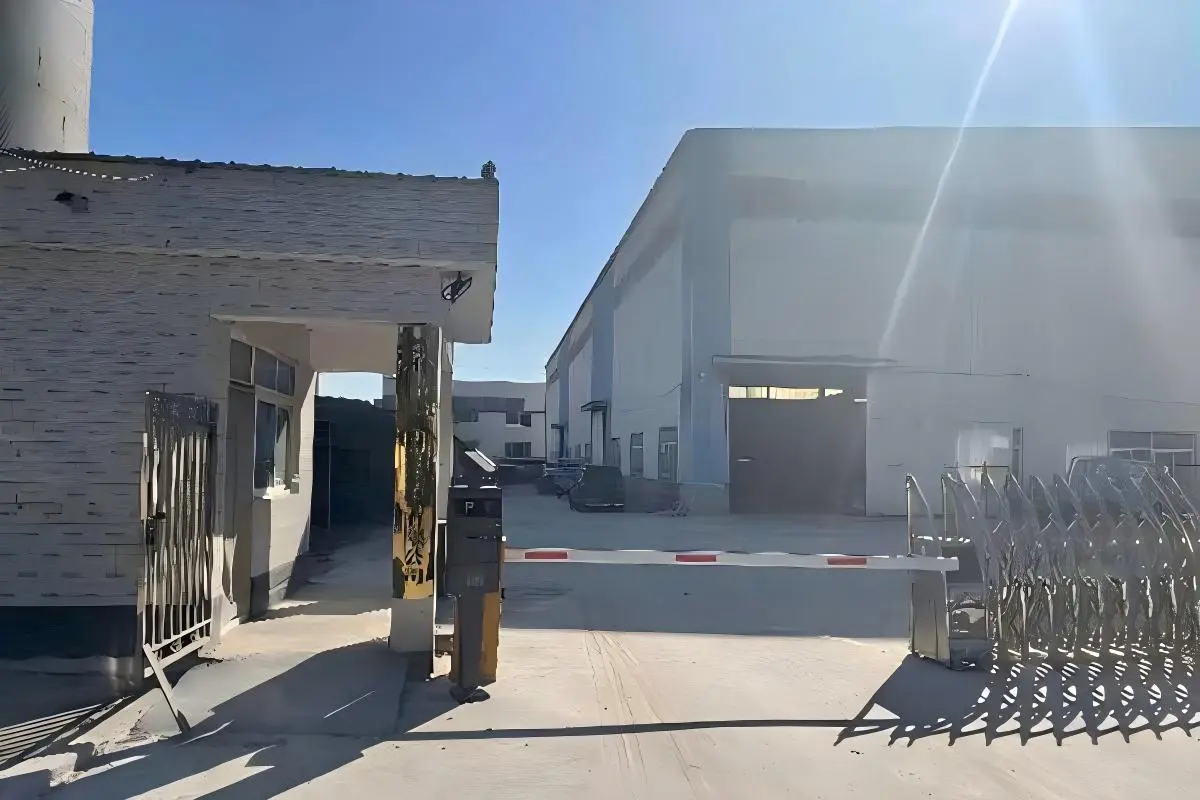
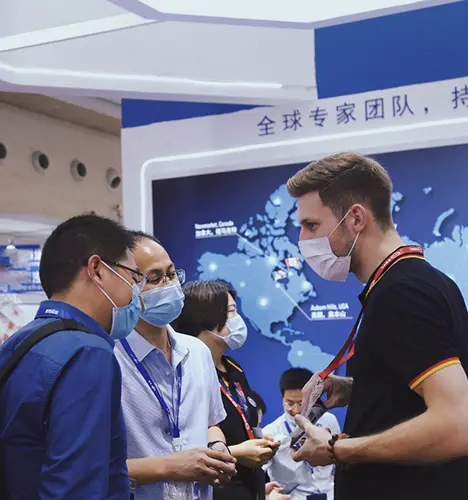
Dal 2015,Tianjin Beyond Technology Development Co., Ltd.ha accumulato oltre un decennio di esperienza pratica di alto livello nella sintesi, estrusione e lavorazione CNC di alta precisione di materie plastiche tecniche. La nostra base produttiva all'avanguardia si estende su una vasta area50.000 metri quadratiche ospita linee integrate di stampaggio a compressione ed estrusione, insieme a una struttura interamente dedicata alla ricerca e allo sviluppo.
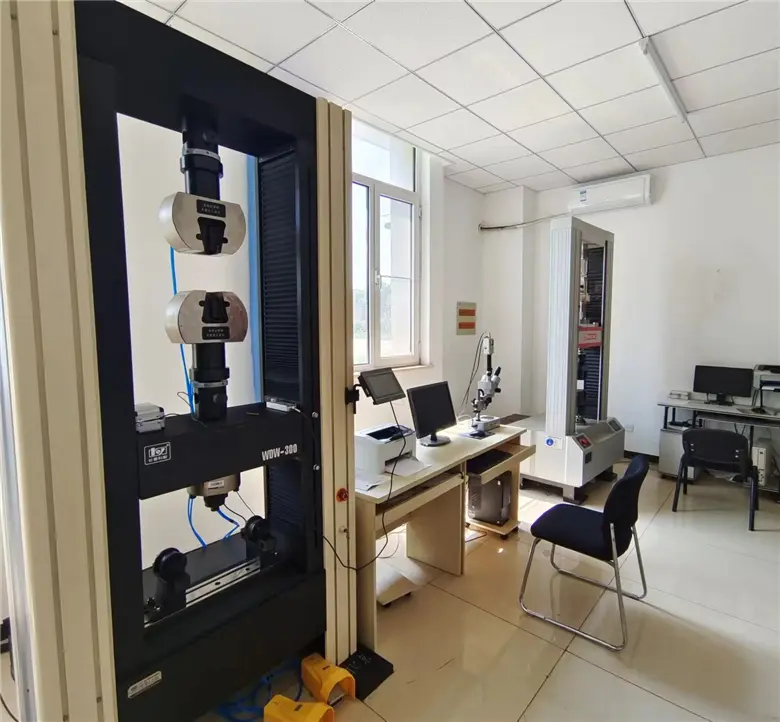
Sfruttiamo partnership chiave con fornitori di polimeri di livello mondiale comeTICONA, LG e Sinopecper alimentare i nostri processi di produzione avanzati. Grazie a laboratori di prova dedicati e alla collaborazione con importanti istituti accademici di ricerca sulle materie plastiche, BEYOND offre garanzie di qualità superiori che assicurano una consistenza ineguagliabile, tolleranze dimensionali ristrette e un'elevata affidabilità strutturale per ogni singolo foglio di PA66 prodotto.
Analisi approfondita dei motivi per cui la poliammide 66 rimane la scelta strutturale definitiva per ambienti ad alto carico e termicamente impegnativi.
Il PA66 (Nylon 66) viene sintetizzato tramite la policondensazione di esametilendiammina e acido adipico. Le strutture a unità ripetitive formano forti legami a idrogeno che favoriscono un'elevata cristallinità. Ciò rende il PA66 significativamente più rigido, più resistente all'usura e termicamente stabile rispetto alla sua controparte monomerica, il Nylon 6 (PA6).
Grazie a un punto di fusione di circa 260 °C, il PA66 mantiene la sua integrità strutturale e le sue capacità di carico dinamico a temperature di esercizio continue fino a 100 °C e a picchi termici di breve durata fino a 180 °C. Ciò lo rende ideale per le carenature sotto il cofano delle automobili e per gli ingranaggi dei macchinari pesanti.
Grazie al basso coefficiente di attrito dinamico nei confronti dei metalli, il PA66 si dimostra efficace nei sistemi tribologici non lubrificati. L'elevata durezza superficiale del materiale si traduce in tassi di usura minimi, riducendo il rischio di usura abrasiva e prolungando la durata operativa delle parti meccaniche accoppiate.
| Metrico meccanico/termico | PA66 (Nylon 66) Non caricato | PA6 (Nylon 6) Non caricato | Vantaggi ingegneristici del PA66 |
|---|---|---|---|
| Temperatura di fusione (°C) | 260 - 265 | 220 - 225 | Resiste a un maggiore riscaldamento dovuto all'attrito localizzato. |
| Resistenza alla trazione al punto di snervamento (MPa) | 85 | 78 | Resiste a carichi meccanici maggiori senza deformarsi. |
| Modulo flessionale (GPa) | 3.2 | 2.8 | Maggiore rigidità sotto forze di flessione. |
| Assorbimento d'acqua (saturazione, 23 °C) | 8,0 - 8,5% | 9,0 - 9,5% | Migliore stabilità dimensionale in condizioni di umidità. |
Svelando la portata tecnologica, l'integrazione della catena di fornitura e i rigorosi controlli di qualità che generano vantaggi competitivi.
I principali produttori cinesi, tra cui Tianjin Beyond, acquistano resine plastiche di alta qualità direttamente da colossi come TICONA, LG e Sinopec. Questo elimina i margini di distribuzione intermedi e garantisce l'integrità chimica, assicurando che ogni lastra di PA66 mantenga una densità uniforme e prevenendo difetti di vuoti interni durante la colata o l'estrusione.
Il nostro stabilimento integrato di 50.000 m² combina le tecnologie di stampaggio a compressione ed estrusione continua. Questo ci permette di produrre lastre in PA66 con spessori da 1 mm a 200 mm, mantenendo un orientamento molecolare costante e una deformazione minima, ideale per i grandi acquirenti industriali.
I fogli di polimero estruso trattengono naturalmente le tensioni interne. BEYOND incorpora speciali camere di ricottura termoregolate. Cuocendo e raffreddando lentamente le lastre di PA66 secondo cicli programmati, eliminiamo le tensioni interne, consentendo una lavorazione CNC di precisione senza rischio di deformazione.
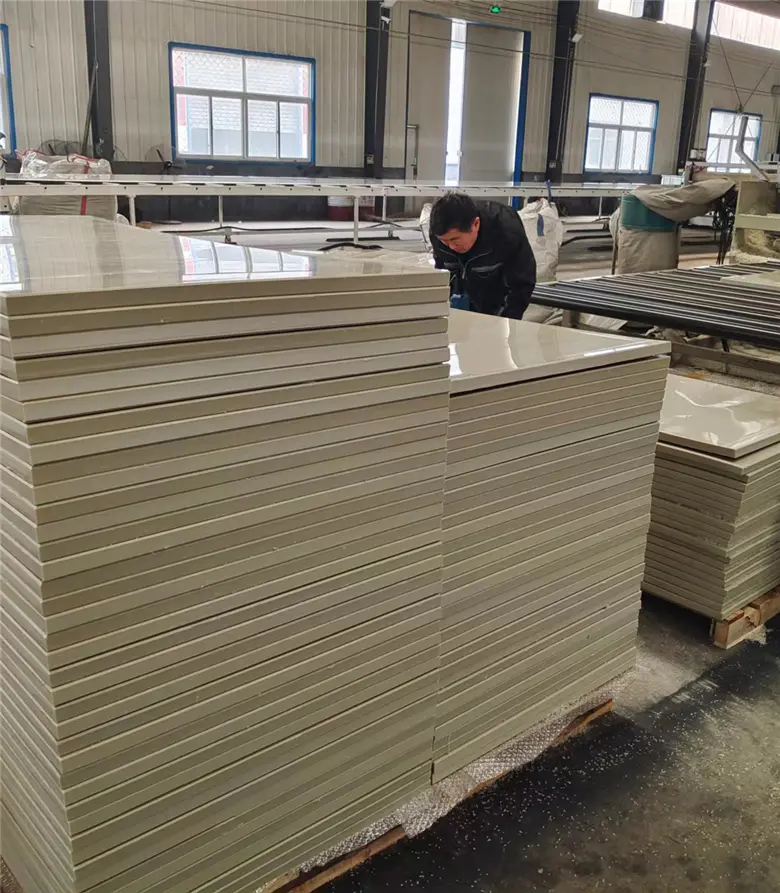
Il PA66 presenta caratteristiche meccaniche peculiari che richiedono utensili specializzati e un controllo termico durante la lavorazione. Essendo il nylon un materiale termoplastico, un eccessivo calore da attrito può causare fusione localizzata, bloccaggio degli utensili e deriva dimensionale.
Presso BEYOND, utilizziamo un parco macchine composto da torni CNC a portale per impieghi gravosi, centri di fresatura a portale ad alta velocità e tavoli per incisione di grandi dimensioni. I nostri operatori mantengono velocità del mandrino precise e selezionano fluidi da taglio specifici per dissipare il calore in modo efficiente. Utilizzando utensili in carburo personalizzati e impostando velocità di avanzamento ottimali, controlliamo le tolleranze per±0,05 mm, fornendo componenti complessi e pronti per l'installazione come boccole personalizzate, ruote a stella e guide di usura.
Come le reti di ingegneria globali sfruttano i pannelli in PA66 personalizzati di BEYOND per ottimizzare l'efficienza, ridurre il peso e minimizzare i tempi di fermo per la manutenzione.
Sostituisce i componenti in ghisa e alluminio per le guide del motore, i leveraggi del cambio, le coppe dell'olio e le pompe dell'acqua. Riduce il peso del veicolo, diminuisce la rumorosità meccanica e resiste alle alte temperature del vano motore.
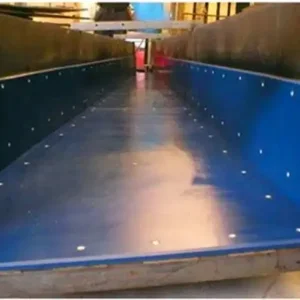
Offre un'elevata resistenza all'usura per piastre di protezione, binari di scorrimento, gru, pattini di stabilizzazione e guide. Resiste alla deformazione da impatto e funziona senza lubrificazione.
Utilizzato come supporto strutturale ad alta costante dielettrica, barriera isolante e pannello di giunzione terminale grazie alla sua elevata rigidità dielettrica (27 kV/mm) e alle opzioni di formulazione ignifuga.
Le leghe PA66 appositamente formulate con l'aggiunta di stabilizzatori UV e lubrificanti vengono impiegate come piastre antiusura, pattini d'attrito e parabordi per banchine in ambito marino, al fine di resistere al degrado causato dall'acqua salata.
Boccole e pattini di usura in PA66 completamente personalizzati, prodotti presso lo stabilimento Tianjin Beyond.
Come garantiamo proprietà dei materiali affidabili e una tracciabilità completa dei lotti per le operazioni di approvvigionamento globali.
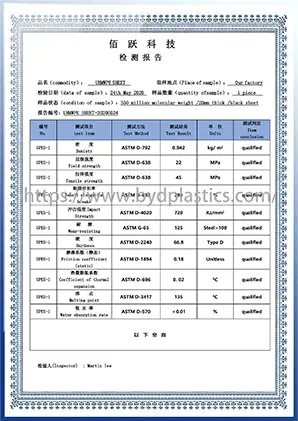
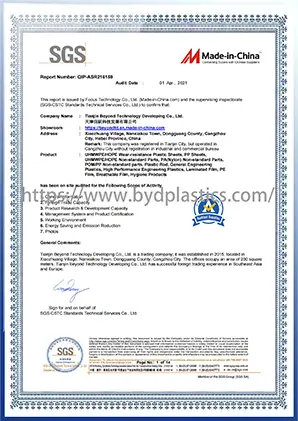
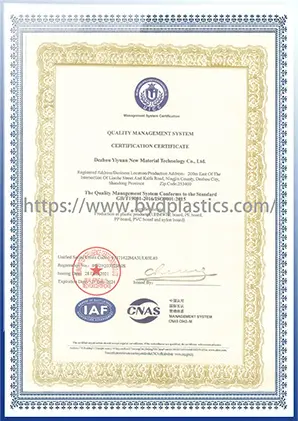
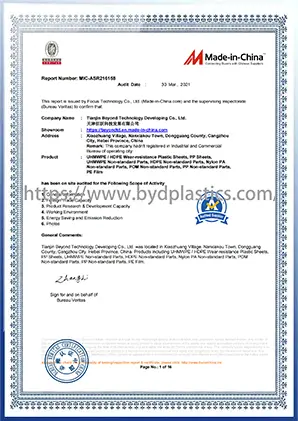
Le nostre misure di controllo qualità sono integrate in ogni fase del processo produttivo, in conformità con le normative ISO9001, SGS e BV. Dall'ispezione delle materie prime in ingresso tramite spettroscopia infrarossa a trasformata di Fourier (FTIR) per verificarne la composizione chimica, ai test non distruttivi a ultrasuoni su spessi blocchi di PA66 per confermare l'assenza di vuoti interni, BEYOND garantisce la completa tracciabilità. Ogni lotto viene spedito con un Certificato di Analisi (COA) completo, che consente ai team di approvvigionamento globali di acquistare con fiducia.
Come le pressioni ambientali e le esigenze tecniche stanno influenzando lo sviluppo dei compositi polimerici avanzati.
Grazie alla miscelazione di fibre di vetro (PA66-GF30) o di carbonio in percentuali comprese tra il 30% e il 50%, i produttori ottengono un'elevata resistenza alla trazione e innalzano la temperatura di deflessione termica (HDT) a quasi 250 °C. Ciò consente al PA66 di sostituire metalli più pesanti nelle applicazioni strutturali aerospaziali.
Con l'attenzione globale rivolta alla neutralità carbonica, i produttori stanno sviluppando poliammidi di origine biologica derivate dall'olio di ricino. Vengono inoltre introdotte varianti di nylon riciclato proveniente dagli oceani per soddisfare gli obiettivi di sostenibilità aziendale senza compromettere le prestazioni meccaniche.
La miscelazione del PA66 con PTFE, grafite o disolfuro di molibdeno (MoS2) riduce i coefficienti di attrito a secco, consentendo uno scorrimento senza manutenzione in ambienti polverosi o chimicamente aggressivi dove gli oli tradizionali non possono essere utilizzati.
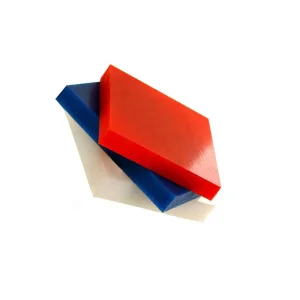
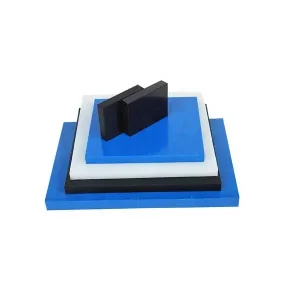
Completa la tua catena di fornitura con la nostra gamma di lastre polimeriche ad alta densità, resistenti all'usura e alle alte temperature, e con i nostri componenti lavorati.
Affrontare le proprietà critiche relative all'umidità, alla lavorazione e all'applicazione per garantire un'implementazione di successo dei fogli in PA66.
Sebbene entrambi siano poliammidi ingegneristici, il PA66 presenta un punto di fusione più elevato (260 °C contro 220 °C per il PA6), una maggiore rigidità e un minore assorbimento d'acqua a saturazione. Scegliete il PA66 per componenti soggetti a carichi dinamici elevati, temperature di esercizio elevate o ambienti che richiedono una maggiore resistenza chimica. Scegliete il PA6 se la resistenza agli urti e l'ottimizzazione dei costi sono le priorità.
Il PA66 contiene gruppi ammidici che assorbono l'umidità atmosferica, con conseguente espansione (fino al 2,5% a saturazione in aria standard). Quando si lavorano pezzi con tolleranze ristrette (ad esempio, ±0,05 mm), è necessario tenere conto di questa variazione dimensionale. BEYOND raccomanda di precondizionare le lastre grezze all'equilibrio di umidità dell'ambiente di destinazione prima della lavorazione finale per garantire la stabilità dimensionale.
Per evitare la deformazione termica, utilizzare utensili affilati con punte in carburo, progettati specificamente per le materie plastiche, e garantire un'efficace dissipazione del calore con getti d'aria compressa pulita e priva di olio o con liquidi refrigeranti. Per lamiere spesse (oltre 30 mm), i processi di ricottura pre e post-lavorazione contribuiscono ad alleviare le tensioni interne, impedendo al pezzo finito di incurvarsi o torcersi.
Sì. Offriamo modifiche personalizzate per la composizione e l'estrusione. Possiamo incorporare rinforzi in fibra di vetro (fino al 50% per un'elevata resistenza alla trazione), miscele di fibra di carbonio, lubrificanti solidi come il disolfuro di molibdeno (MoS2) per ridurre l'usura e additivi ignifughi per soddisfare le specifiche di classificazione UL94 V0.
I tempi di consegna tipici per le lamiere estruse standard variano da 7 a 15 giorni, a seconda del volume del lotto. Per i pezzi lavorati a CNC ad alta precisione, i tempi variano da 14 a 25 giorni, inclusi la revisione CAD, la preparazione del materiale, la lavorazione di precisione, il controllo post-lavorazione e l'imballaggio finale di qualità.
 Beyond