استكشف ألواح ومكونات البلاستيك الصناعية عالية الأداء لدينا، المصممة بدقة لتلبية المعايير الدولية الصارمة.
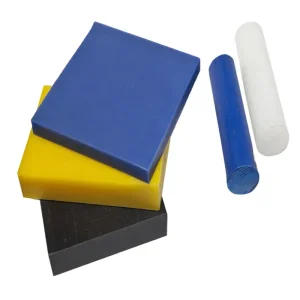
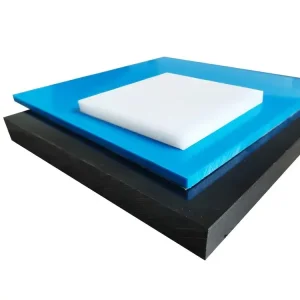
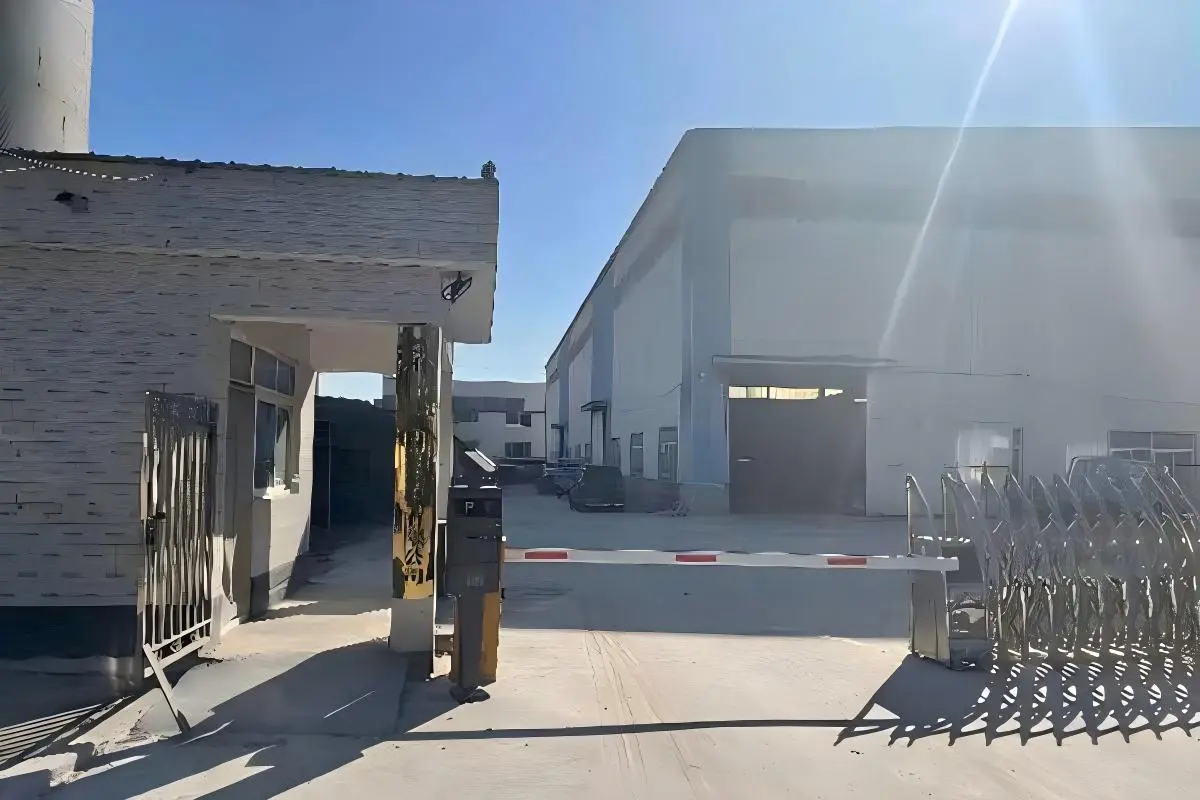
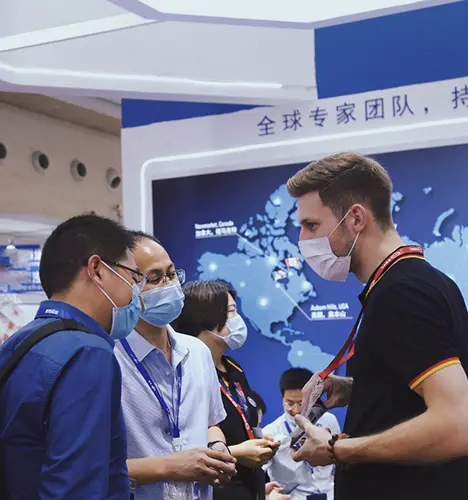
منذ عام 2015،شركة تيانجين بيوند لتطوير التكنولوجيا المحدودةتراكمت لدينا خبرة عملية متميزة على مدى عقد من الزمان في مجال تصنيع وتشكيل وتصنيع البلاستيك الهندسي باستخدام آلات CNC عالية الدقة. تمتد قاعدة الإنتاج المتطورة لدينا على مساحة شاسعة50,000 متر مربعيضم المصنع خطوط قولبة الضغط والبثق المتكاملة إلى جانب منشأة مخصصة بالكامل للبحث والتطوير.
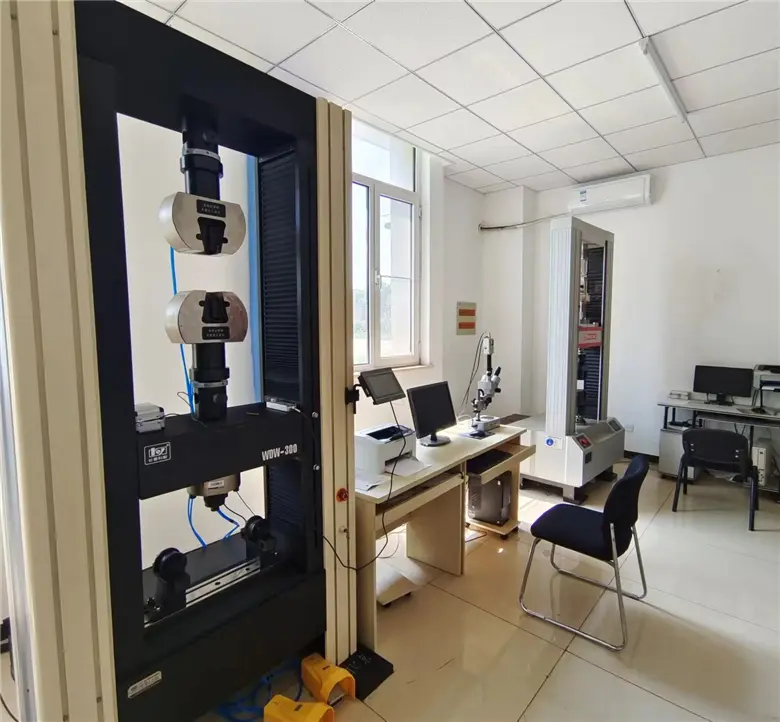
نستفيد من شراكات رئيسية مع موردين عالميين للبوليمرات مثل:تيكونا، إل جي، وسينوبكلتغذية عمليات التصنيع المتقدمة لدينا. من خلال تشغيل مختبرات اختبار متخصصة والتعاون مع مؤسسات بحثية أكاديمية رائدة في مجال البلاستيك، تقدم BEYOND ضمانات جودة فائقة تضمن اتساقًا لا مثيل له، ودقة أبعاد عالية، وموثوقية هيكلية عالية في كل لوح PA66 يتم إنتاجه.
بحث معمق حول سبب بقاء البولياميد 66 الخيار الهيكلي الأمثل للبيئات ذات الأحمال العالية والمتطلبات الحرارية العالية.
يُصنّع البولي أميد 66 (PA66) عن طريق بلمرة التكثيف بين سداسي ميثيلين ديامين وحمض الأديبيك. تُشكّل الوحدات المتكررة روابط هيدروجينية قوية تُعزّز التبلور العالي. وهذا ما يجعل PA66 أكثر صلابةً ومقاومةً للتآكل واستقرارًا حراريًا من نظيره أحادي الوحدة، النايلون 6 (PA6).
يتميز البولي أميد 66 (PA66) بنقطة انصهار تبلغ حوالي 260 درجة مئوية، مما يحافظ على سلامته الهيكلية وقدرته على تحمل الأحمال الديناميكية في ظل درجات حرارة تشغيل مستمرة تصل إلى 100 درجة مئوية، وذروات حرارية قصيرة الأجل تصل إلى 180 درجة مئوية. وهذا يجعله مثالياً لأغطية محركات السيارات وتروس الآلات الثقيلة.
بفضل معامل الاحتكاك الديناميكي المنخفض مع المعادن، يعمل البولي أميد 66 بكفاءة عالية في الأنظمة الاحتكاكية غير المُشحّمة. وتُترجم صلابة سطح المادة العالية إلى معدلات تآكل منخفضة للغاية، مما يُقلل من خطر التآكل الكاشط ويُطيل العمر التشغيلي لأجزاء الآلات المتصلة.
| متري ميكانيكي / حراري | PA66 (نايلون 66) غير مملوء | PA6 (نايلون 6) غير مملوء | الفوائد الهندسية لـ PA66 |
|---|---|---|---|
| درجة الانصهار (°م) | 260 - 265 | 220 - 225 | يقاوم التسخين الناتج عن الاحتكاك الموضعي العالي. |
| قوة الشد عند نقطة الخضوع (ميجا باسكال) | 85 | 78 | يتحمل أحمالاً ميكانيكية أكبر دون أن يتشوه. |
| معامل الانحناء (جيجا باسكال) | 3.2 | 2.8 | صلابة أعلى تحت تأثير قوى الانحناء. |
| امتصاص الماء (التشبع، 23 درجة مئوية) | 8.0 - 8.5% | 9.0 - 9.5% | استقرار أفضل للأبعاد في الظروف الرطبة. |
الكشف عن النطاق التكنولوجي، وتكامل سلسلة التوريد، وضوابط الجودة الدقيقة التي تدفع إلى تحقيق المزايا التنافسية.
تشتري كبرى الشركات الصينية المصنعة، بما فيها شركة تيانجين بيوند، راتنجات البلاستيك عالية الجودة مباشرةً من شركات عملاقة مثل تيكونا وإل جي وسينوبك. هذا يلغي هوامش التوزيع الوسيطة ويضمن سلامة التركيب الكيميائي، مما يضمن احتفاظ كل لوح من ألواح PA66 بكثافة موحدة، ويمنع عيوب الفراغات الداخلية أثناء الصب أو البثق.
يجمع مصنعنا المتكامل، الذي تبلغ مساحته 50,000 متر مربع، بين تقنيات التشكيل بالضغط والبثق المستمر. وهذا يُمكّننا من تصنيع ألواح PA66 بسماكات تتراوح من 1 مم إلى 200 مم، مع الحفاظ على اتجاه جزيئي ثابت وأقل قدر من التشوّه، مما يجعله مثالياً للمشترين الصناعيين على نطاق واسع.
تتميز صفائح البوليمر المبثوقة بقدرتها على الاحتفاظ بالإجهاد الداخلي بشكل طبيعي. وتستخدم شركة BEYOND غرف تلدين متخصصة ذات تحكم حراري دقيق. ومن خلال تسخين وتبريد ألواح PA66 ببطء وفق دورات محددة، نتخلص من الإجهادات الداخلية، مما يسمح بتصنيعها بدقة عالية باستخدام آلات CNC دون خطر التشوه.
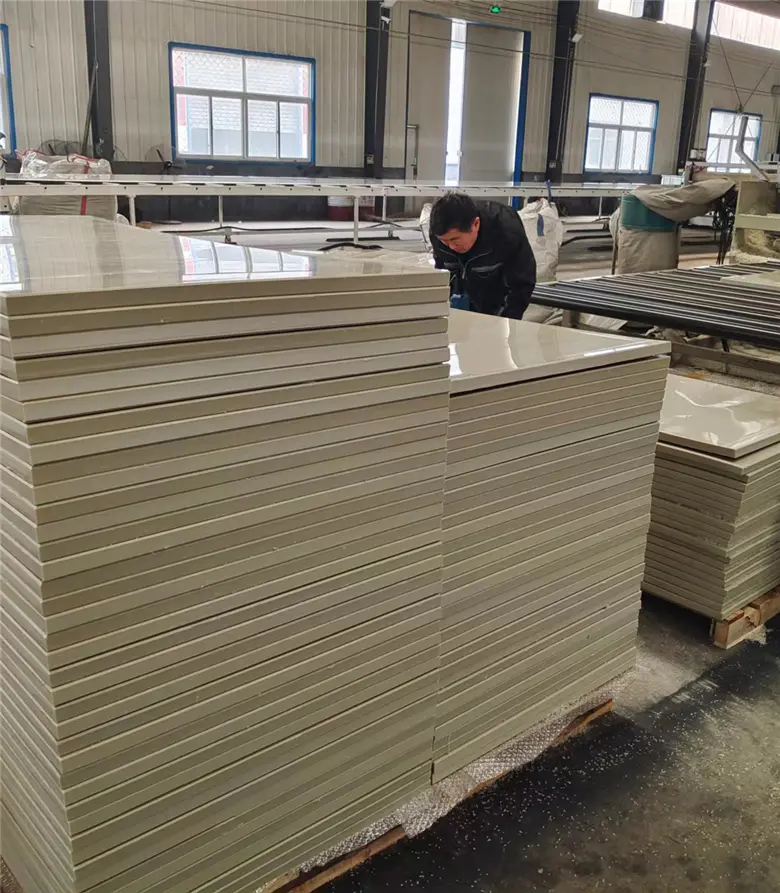
يتميز البولي أميد 66 (PA66) بخصائص ميكانيكية فريدة تتطلب أدوات متخصصة وتحكمًا حراريًا دقيقًا أثناء عملية التصنيع. ولأن النايلون مادة لدنة حرارية، فإن الحرارة الناتجة عن الاحتكاك المفرط قد تتسبب في انصهار موضعي، وانحشار الأدوات، وانحراف الأبعاد.
في شركة بيوند، نستخدم مجموعة من الآلات المتطورة تشمل مخارط CNC جسرية شديدة التحمل، ومراكز طحن جسرية عالية السرعة، وطاولات نقش واسعة النطاق. يحرص مشغلونا على ضبط سرعات دوران المغزل بدقة متناهية، ويختارون سوائل تبريد محددة لتبديد الحرارة بكفاءة. وباستخدام أدوات كربيد مصممة خصيصًا، وتحديد معدلات التغذية المثلى، نتحكم في التفاوتات المسموح بها بدقة متناهية.±0.05 مم، حيث يتم توفير مكونات معقدة وجاهزة للتركيب مثل البطانات المخصصة، وعجلات النجوم، وأدلة التآكل.
كيف تستفيد شبكات الهندسة العالمية من ألواح PA66 المخصصة من BEYOND لتحسين الكفاءة، وتقليل الوزن، وتقليل فترات توقف الصيانة.
يستبدل هذا المنتج مكونات الحديد الزهر والألومنيوم الخاصة بقضبان توجيه المحرك، ووصلات التروس، وأحواض الزيت، ومضخات المياه. كما أنه يقلل من وزن السيارة، ويخفض الضوضاء الميكانيكية، ويقاوم درجات الحرارة تحت غطاء المحرك.
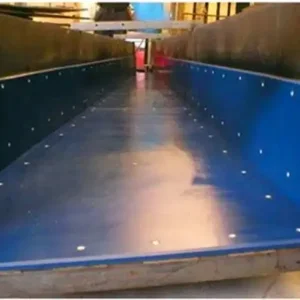
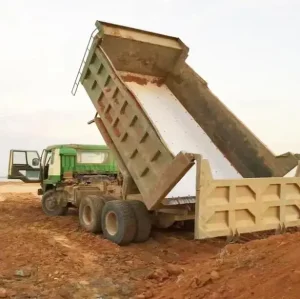
يوفر مقاومة عالية للتآكل لألواح الحماية، والمسارات المنزلقة، والرافعات، ووسادات الدعامات، وقضبان التوجيه. يقاوم التشوه الناتج عن الصدمات ويعمل بدون تزييت.
تُستخدم كدعامات هيكلية عالية العزل الكهربائي، وحواجز عازلة، ولوحات توصيل طرفية نظرًا لقوة العزل الكهربائي العالية (27 كيلو فولت/مم) وخيارات التركيبات المقاومة للهب.
تُستخدم درجات PA66 المصممة خصيصًا مع مثبتات الأشعة فوق البنفسجية ومواد التشحيم المضافة كصفائح تآكل بحرية، ووسادات احتكاك، ومصدات أرصفة لمقاومة التدهور الناتج عن مياه البحر المالحة.
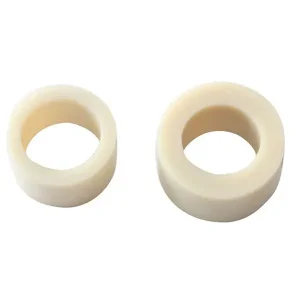
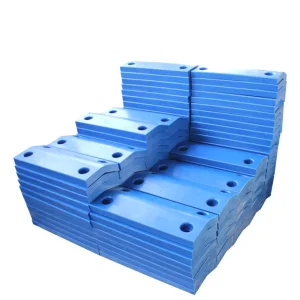
تم تصنيع جلبات ووسادات التآكل المصنوعة من مادة PA66 حسب الطلب بالكامل في منشأة تيانجين بيوند.
كيف نضمن خصائص المواد الموثوقة وإمكانية تتبع الدفعات بالكامل لعمليات الشراء العالمية.
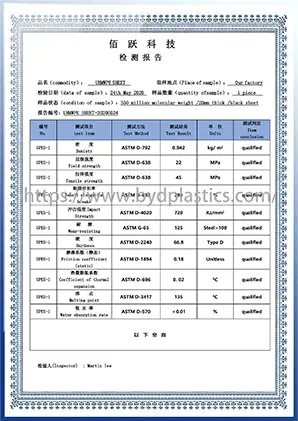
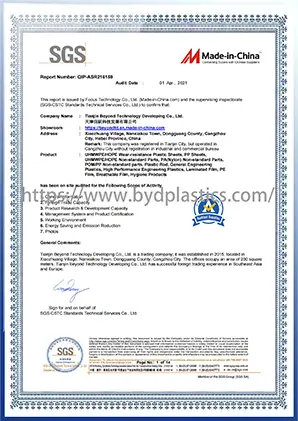
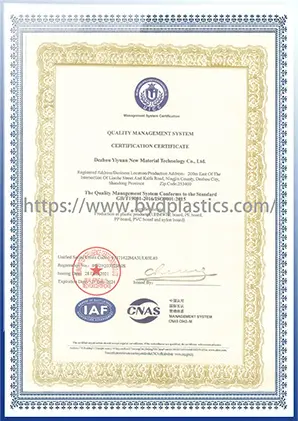
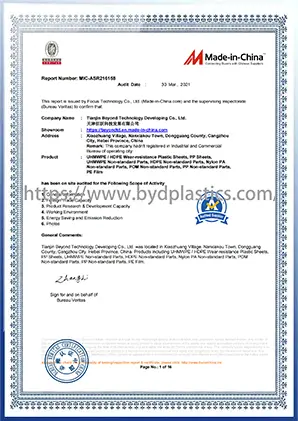
تُدمج إجراءات مراقبة الجودة لدينا في كل مرحلة من مراحل عملية التصنيع وفقًا لمعايير ISO9001 وSGS وBV. بدءًا من فحص المواد الخام عند الاستلام باستخدام مطيافية الأشعة تحت الحمراء بتحويل فورييه (FTIR) للتحقق من التركيب الكيميائي، وصولًا إلى الاختبارات غير المتلفة بالموجات فوق الصوتية على كتل PA66 السميكة للتأكد من خلوها من الفراغات الداخلية، تضمن BEYOND إمكانية التتبع الكاملة. تُشحن كل دفعة مع شهادة تحليل شاملة (COA)، مما يتيح لفرق المشتريات العالمية الشراء بثقة.
كيف تؤثر الضغوط البيئية والمتطلبات التقنية على تطوير مركبات البوليمر المتقدمة.
من خلال مزج ما بين 30% إلى 50% من الألياف الزجاجية (PA66-GF30) أو ألياف الكربون، يحقق المصنعون قوة شد عالية ويرفعون درجة حرارة الانحراف الحراري (HDT) إلى ما يقارب 250 درجة مئوية. وهذا يسمح لـ PA66 باستبدال المعادن الأثقل في التطبيقات الهيكلية للفضاء الجوي.
مع التركيز العالمي على الحياد الكربوني، يعمل المصنّعون على تطوير بولي أميدات حيوية المصدر من زيت الخروع. كما يجري طرح أنواع من النايلون المعاد تدويره من المحيطات لتحقيق أهداف الاستدامة للشركات دون المساس بالأداء الميكانيكي.
يؤدي مزج PA66 مع PTFE أو الجرافيت أو ثاني كبريتيد الموليبدينوم (MoS2) إلى خفض معاملات الاحتكاك الجاف، مما يتيح الانزلاق بدون صيانة في البيئات المتربة أو العدوانية كيميائيًا حيث لا يمكن استخدام الزيوت التقليدية.
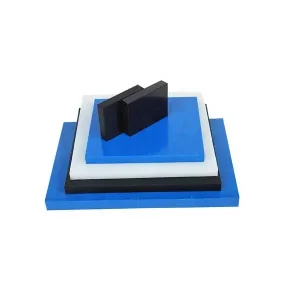
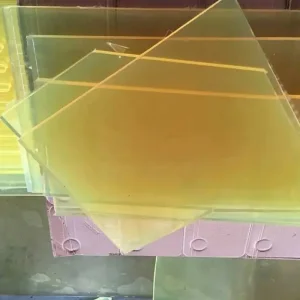
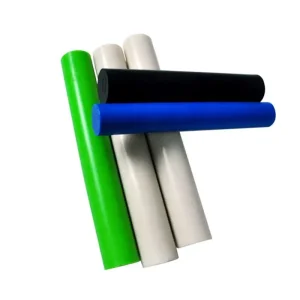
أكمل سلسلة التوريد الخاصة بك من خلال مجموعتنا من ألواح البوليمر عالية الكثافة والمقاومة للتآكل ودرجات الحرارة العالية والمكونات المصنعة آلياً.
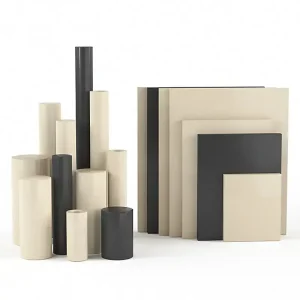
معالجة خصائص الرطوبة والمعالجة والتطبيق الحرجة لضمان النشر الناجح لألواح PA66.
على الرغم من أن كليهما من البولي أميدات الهندسية، إلا أن PA66 يتميز بنقطة انصهار أعلى (260 درجة مئوية مقابل 220 درجة مئوية لـ PA6)، وصلابة أكبر، وامتصاص أقل للماء عند التشبع. اختر PA66 للمكونات المعرضة لأحمال ديناميكية عالية، أو درجات حرارة تشغيل عالية، أو البيئات التي تتطلب مقاومة كيميائية عالية. اختر PA6 إذا كانت مقاومة الصدمات وتحسين التكلفة من أهم الأولويات.
يحتوي البولي أميد 66 على مجموعات أميد تمتص رطوبة الجو، مما يؤدي إلى تمدده (حتى 2.5% عند التشبع في الهواء العادي). عند تصنيع أجزاء ذات دقة عالية (مثل ±0.05 مم)، يجب مراعاة هذا التغير في الأبعاد. توصي شركة بيوند بمعالجة الصفائح الخام مسبقًا لتتوافق مع مستوى الرطوبة في البيئة المستهدفة قبل التصنيع النهائي لضمان ثبات الأبعاد.
لتجنب التشوه الحراري، استخدم أدوات حادة ذات رؤوس من الكربيد مصممة خصيصًا للبلاستيك، واحرص على تبديد الحرارة بكفاءة باستخدام نفث هواء نظيف خالٍ من الزيت أو سوائل تبريد. بالنسبة للصفائح السميكة (أكثر من 30 مم)، تساعد عمليات التلدين قبل وبعد التشغيل على تخفيف الإجهادات الداخلية، مما يمنع القطعة النهائية من التقوس أو الالتواء.
نعم. نحن نقدم خدمات تركيب وتعديل البثق حسب الطلب. يمكننا دمج تقوية الألياف الزجاجية (حتى 50% لقوة شد عالية)، ومزيج ألياف الكربون، ومواد تشحيم صلبة مثل ثاني كبريتيد الموليبدينوم (MoS2) لتقليل معدلات التآكل، ومضافات مثبطة للهب لتلبية مواصفات تصنيف UL94 V0.
تتراوح مدة التسليم النموذجية للألواح المبثوقة القياسية بين 7 و15 يومًا، وذلك حسب حجم الدفعة. أما بالنسبة للأجزاء المصنعة بدقة عالية باستخدام آلات CNC، فتتراوح المدة بين 14 و25 يومًا، وتشمل مراجعة التصميم بمساعدة الحاسوب (CAD)، وإعداد المواد، والتصنيع الدقيق، والفحص بعد التصنيع، والتغليف النهائي عالي الجودة.
 Beyond