Descubra nuestras láminas y componentes plásticos industriales de alto rendimiento, diseñados con precisión para cumplir con las estrictas normas internacionales.
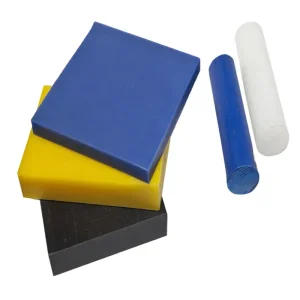
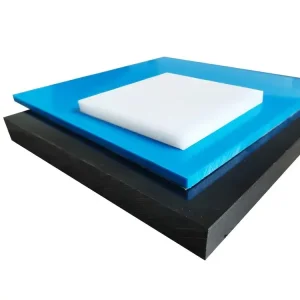
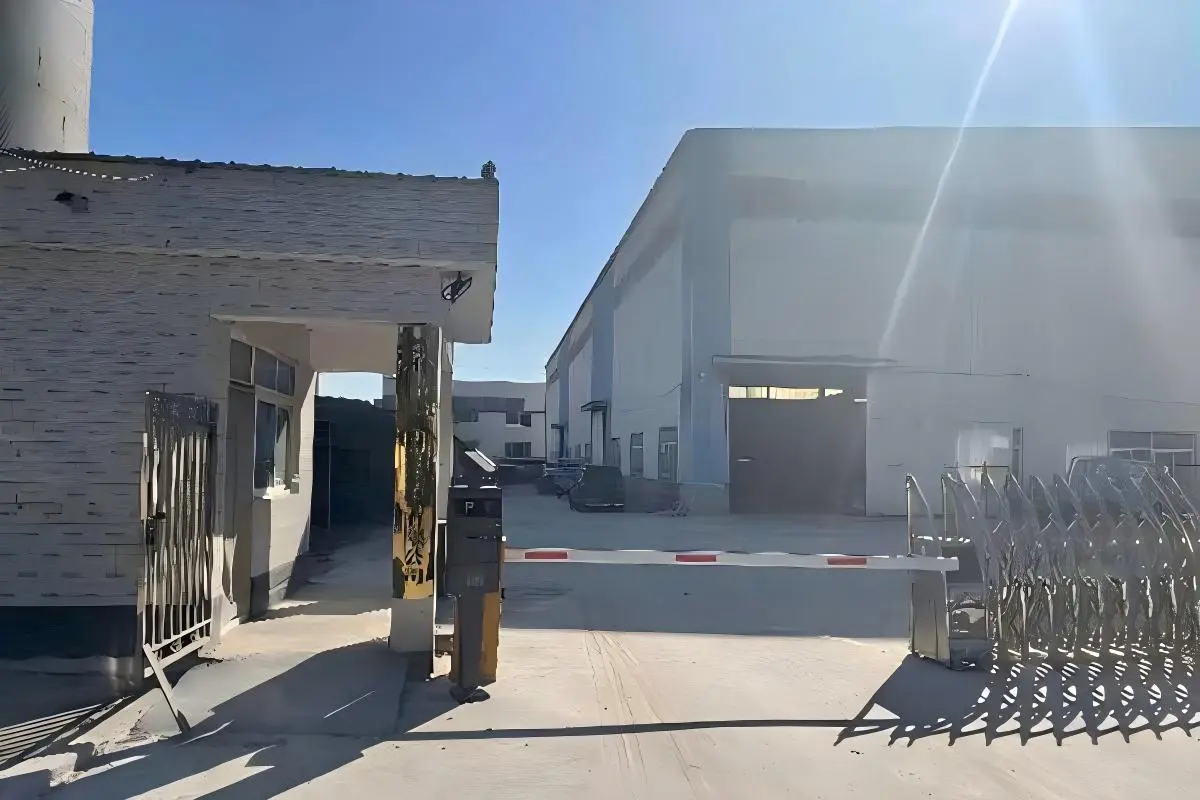
Desde 2015,Tianjin Beyond Technology Development Co., Ltd.ha acumulado más de una década de experiencia práctica de élite en la síntesis, extrusión y mecanizado CNC de alta precisión de plásticos de ingeniería. Nuestra base de producción de vanguardia abarca una extensa50.000 metros cuadrados, que alberga líneas integradas de moldeo por compresión y extrusión, junto con un centro de investigación y desarrollo totalmente dedicado.
Aprovechamos alianzas clave con proveedores de polímeros de clase mundial como:TICONA, LG, and Sinopecpara alimentar nuestros procesos de fabricación avanzados. Mediante laboratorios de pruebas especializados y la colaboración con importantes instituciones académicas de investigación de plásticos, BEYOND ofrece garantías de calidad superiores que aseguran una consistencia inigualable, tolerancias dimensionales estrictas y una alta fiabilidad estructural en cada lámina de PA66 producida.
Investigación exhaustiva sobre por qué la poliamida 66 sigue siendo la opción estructural definitiva para entornos con altas cargas y exigencias térmicas.
El PA66 (Nylon 66) se sintetiza mediante la policondensación de hexametilendiamina y ácido adípico. Las estructuras de unidades repetitivas forman fuertes enlaces de hidrógeno que favorecen una alta cristalinidad. Esto hace que el PA66 sea significativamente más rígido, resistente al desgaste y térmicamente estable que su homólogo monomérico, el Nylon 6 (PA6).
Con un punto de fusión aproximado de 260 °C, el PA66 mantiene su integridad estructural y su capacidad de carga dinámica bajo temperaturas de funcionamiento continuas de hasta 100 °C y picos térmicos puntuales de hasta 180 °C. Esto lo hace ideal para cubiertas de motor de automóviles y engranajes de maquinaria pesada.
Gracias a su bajo coeficiente de fricción dinámica frente a los metales, el PA66 funciona eficazmente en sistemas tribológicos sin lubricación. Su elevada dureza superficial se traduce en un desgaste mínimo, lo que reduce el riesgo de desgaste abrasivo y prolonga la vida útil de las piezas de la maquinaria.
| Métrica mecánica/térmica | PA66 (Nylon 66) Sin relleno | PA6 (Nylon 6) Sin relleno | Beneficios de ingeniería del PA66 |
|---|---|---|---|
| Temperatura de fusión (°C) | 260 - 265 | 220 - 225 | Resiste un calentamiento por fricción localizado más elevado. |
| Resistencia a la tracción en el límite elástico (MPa) | 85 | 78 | Soporta mayores cargas mecánicas sin deformarse. |
| Módulo de flexión (GPa) | 3.2 | 2.8 | Mayor rigidez ante fuerzas de flexión. |
| Absorción de agua (saturación, 23 °C) | 8,0 - 8,5% | 9,0 - 9,5% | Mayor estabilidad dimensional en condiciones de humedad. |
Revelando la escala tecnológica, la integración de la cadena de suministro y los controles de calidad de precisión que impulsan las ventajas competitivas.
Los principales fabricantes chinos, entre ellos Tianjin Beyond, compran resinas plásticas de alta calidad directamente a gigantes como TICONA, LG y Sinopec. Esto elimina los márgenes de distribución intermedios y garantiza la integridad química, asegurando que cada lámina de PA66 mantenga una densidad uniforme y evitando defectos de porosidad interna durante el moldeo o la extrusión.
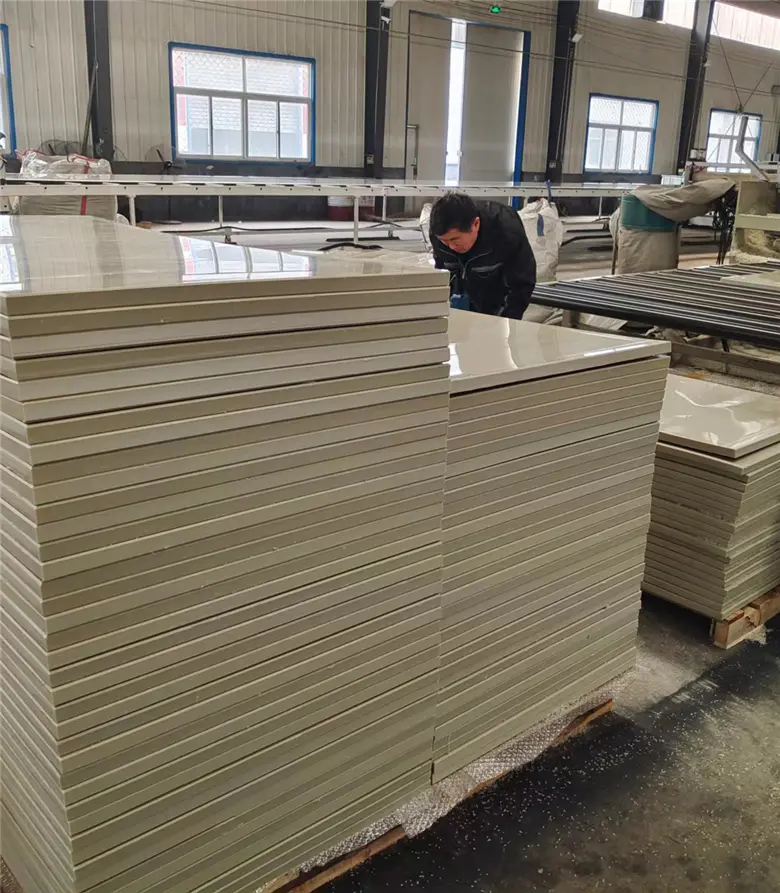
Nuestra planta de 50 000 m² integra tecnologías de moldeo por compresión y extrusión continua. Esto nos permite fabricar láminas de PA66 con espesores de 1 mm a 200 mm, manteniendo una orientación molecular uniforme y una mínima deformación, lo que resulta ideal para grandes compradores industriales.
Las láminas de polímero extruido retienen de forma natural las tensiones internas. BEYOND incorpora cámaras de recocido termorreguladas especializadas. Mediante el horneado y enfriamiento lento de las placas de PA66 en ciclos programados, eliminamos las tensiones internas, lo que permite un mecanizado CNC de precisión sin riesgo de deformación.
El PA66 presenta características mecánicas distintivas que requieren herramientas especializadas y control térmico durante el mecanizado. Dado que el nailon es un termoplástico, el calor excesivo por fricción puede provocar fusión localizada, atasco de la herramienta y deformación dimensional.
En BEYOND, utilizamos un conjunto de maquinaria que consta de tornos CNC de pórtico de alta resistencia, centros de fresado de pórtico de alta velocidad y mesas de grabado de gran escala. Nuestros operadores mantienen velocidades de husillo precisas y seleccionan fluidos de corte específicos para disipar el calor de manera eficiente. Mediante el uso de herramientas de carburo personalizadas y el ajuste de velocidades de avance óptimas, controlamos las tolerancias para±0,05 mm, suministrando componentes complejos y listos para instalar, como bujes personalizados, ruedas dentadas y guías de desgaste.
Cómo las redes de ingeniería globales aprovechan las láminas PA66 personalizadas de BEYOND para optimizar la eficiencia, reducir el peso y disminuir los tiempos de inactividad por mantenimiento.
Sustituye los componentes de hierro fundido y aluminio de los rieles guía del motor, las varillas de transmisión, los cárteres de aceite y las bombas de agua. Reduce el peso del vehículo, disminuye el ruido mecánico y resiste las altas temperaturas del compartimento del motor.
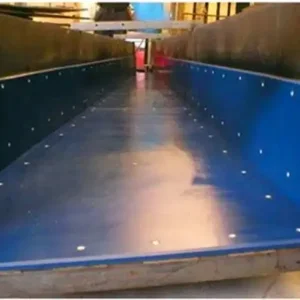
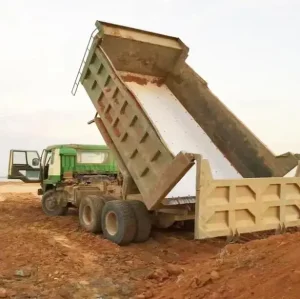
Proporciona una alta resistencia al desgaste para placas amortiguadoras, rieles deslizantes, grúas, almohadillas de apoyo y guías. Resiste la deformación por impacto y funciona sin lubricación.
Se utiliza como soporte estructural de alta constante dieléctrica, barrera de aislamiento y placas de unión de terminales debido a su alta rigidez dieléctrica (27 kV/mm) y a las opciones de formulación ignífuga.
Las aleaciones PA66 especialmente formuladas, con estabilizadores UV y lubricantes añadidos, se utilizan como placas de desgaste marinas, almohadillas de fricción y defensas de muelle para resistir la degradación por agua salada.
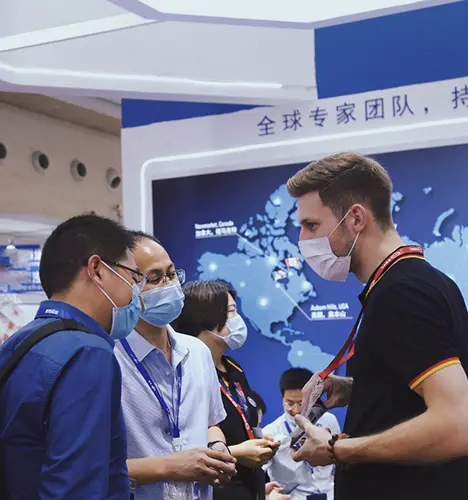
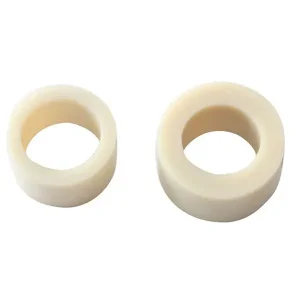
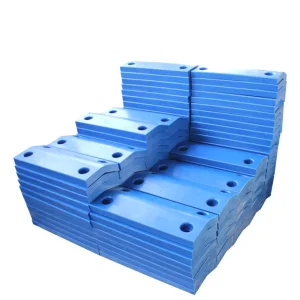
Casquillos y almohadillas de desgaste PA66 totalmente personalizados, procesados en la planta de Tianjin Beyond.
Cómo garantizamos propiedades de materiales fiables y una trazabilidad completa de los lotes para las operaciones de aprovisionamiento globales.
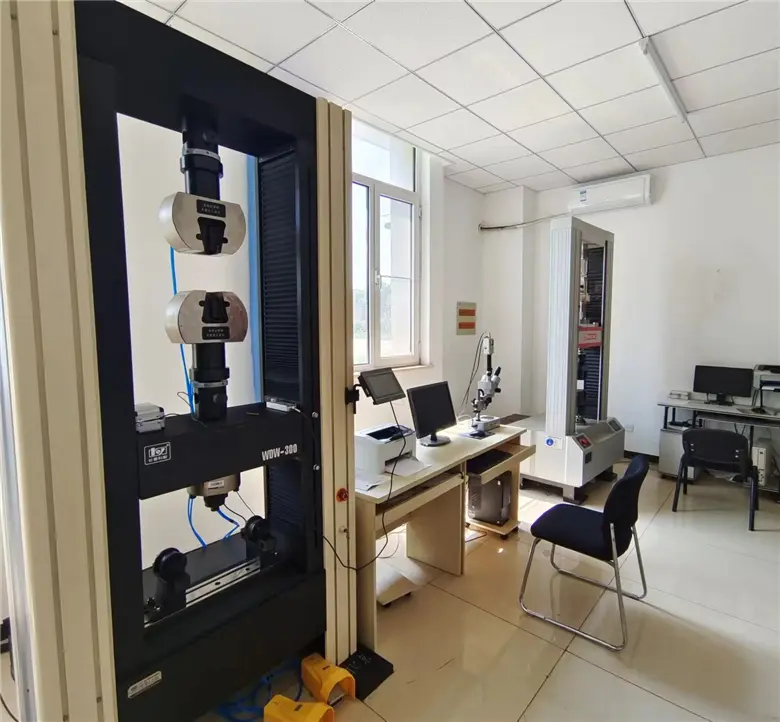
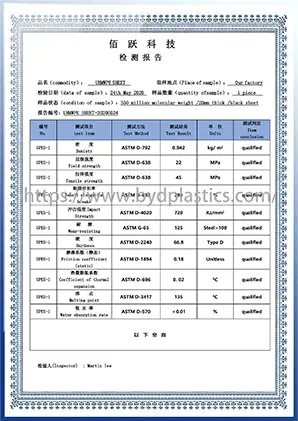
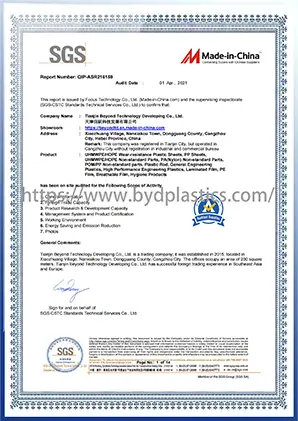
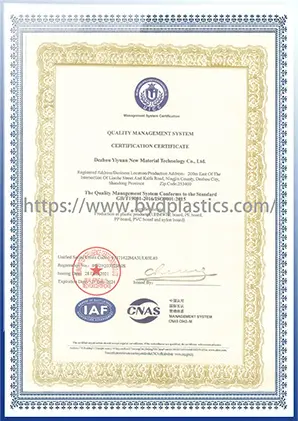
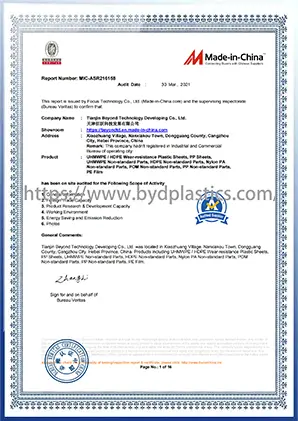
Nuestras medidas de control de calidad están integradas en cada etapa del proceso de fabricación, bajo los marcos de ISO9001, SGS y BV. Desde la inspección de la materia prima mediante espectroscopia infrarroja por transformada de Fourier (FTIR) para verificar la composición química, hasta las pruebas ultrasónicas no destructivas en bloques gruesos de PA66 para confirmar la ausencia de poros internos, BEYOND garantiza una trazabilidad completa. Cada lote se envía con un Certificado de Análisis (COA) exhaustivo, lo que permite a los equipos de compras globales adquirir productos con total confianza.
Cómo las presiones ambientales y las exigencias técnicas están dando forma al desarrollo de los compuestos poliméricos avanzados.
Al mezclar entre un 30 % y un 50 % de fibras de vidrio (PA66-GF30) o fibras de carbono, los fabricantes logran una alta resistencia a la tracción y elevan la temperatura de deflexión térmica (HDT) hasta cerca de 250 °C. Esto permite que el PA66 reemplace a metales más pesados en aplicaciones estructurales aeroespaciales.
Ante la creciente preocupación mundial por la neutralidad de carbono, los fabricantes están desarrollando poliamidas de origen biológico derivadas del aceite de ricino. Asimismo, se están introduciendo variantes de nailon reciclado procedente del océano para cumplir con los objetivos de sostenibilidad de las empresas sin comprometer el rendimiento mecánico.
La mezcla de PA66 con PTFE, grafito o disulfuro de molibdeno (MoS2) reduce los coeficientes de fricción en seco, lo que permite un deslizamiento sin mantenimiento en entornos polvorientos o químicamente agresivos donde no se pueden utilizar aceites tradicionales.
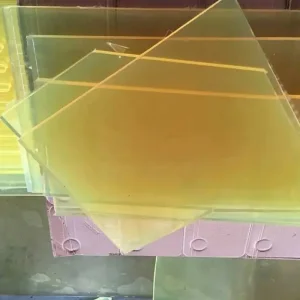
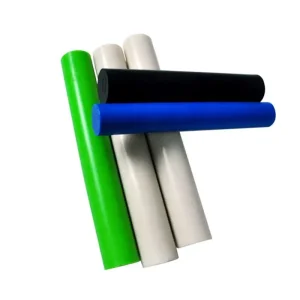
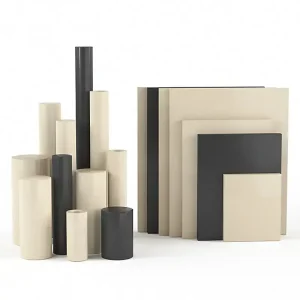
Complete su cadena de suministro con nuestra gama de láminas de polímero de alta densidad, resistentes al desgaste y a altas temperaturas, así como con componentes mecanizados.
Abordar las propiedades críticas de humedad, procesamiento y aplicación para garantizar una implementación exitosa de las láminas de PA66.
Si bien ambas son poliamidas de ingeniería, la PA66 presenta un punto de fusión más alto (260 °C frente a 220 °C para la PA6), mayor rigidez y menor absorción de agua en saturación. Elija PA66 para componentes sometidos a altas cargas dinámicas, altas temperaturas de funcionamiento o entornos que requieran mayor resistencia química. Elija PA6 si la resistencia al impacto y la optimización de costos son prioridades.
El PA66 contiene grupos amida que absorben la humedad atmosférica, lo que provoca su expansión (hasta un 2,5 % en condiciones de saturación en aire estándar). Al mecanizar piezas con tolerancias ajustadas (p. ej., ±0,05 mm), es necesario tener en cuenta esta variación dimensional. BEYOND recomienda preacondicionar las láminas en bruto hasta alcanzar el equilibrio de humedad del entorno de destino antes del mecanizado final para garantizar la estabilidad dimensional.
Para evitar la deformación térmica, utilice herramientas afiladas con punta de carburo diseñadas específicamente para plásticos y asegure una disipación de calor eficaz con aire comprimido limpio y sin aceite o refrigerantes líquidos. Para láminas gruesas (de más de 30 mm), los procesos de recocido previos y posteriores al mecanizado ayudan a aliviar las tensiones internas, evitando que la pieza terminada se curve o se tuerza.
Sí. Ofrecemos modificaciones personalizadas en la composición y extrusión. Podemos incorporar refuerzos de fibra de vidrio (hasta un 50 % para una alta resistencia a la tracción), mezclas de fibra de carbono, lubricantes sólidos como el disulfuro de molibdeno (MoS2) para reducir el desgaste y aditivos ignífugos para cumplir con las especificaciones de la clasificación UL94 V0.
Los plazos de entrega habituales para láminas extruidas estándar oscilan entre 7 y 15 días, según el volumen del lote. Para piezas mecanizadas por CNC de alta precisión, el plazo varía entre 14 y 25 días, lo que incluye la revisión del diseño CAD, la preparación del material, el mecanizado de precisión, la inspección posterior al mecanizado y el embalaje final de calidad.
 Beyond