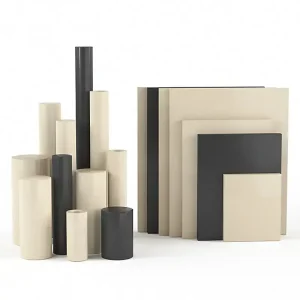
厳格な国際規格を満たすよう精密に設計された、高性能な工業用プラスチックシートと部品をご覧ください。
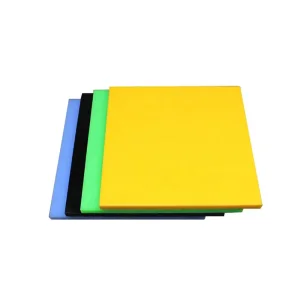
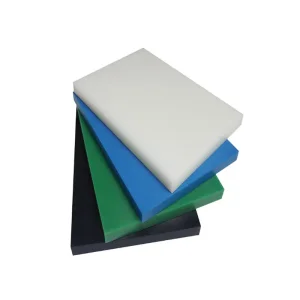
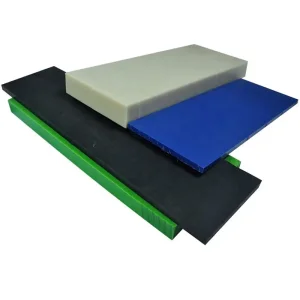
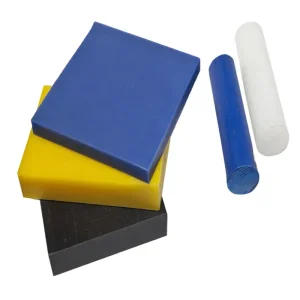
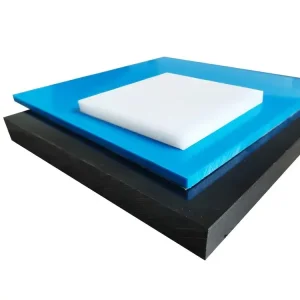
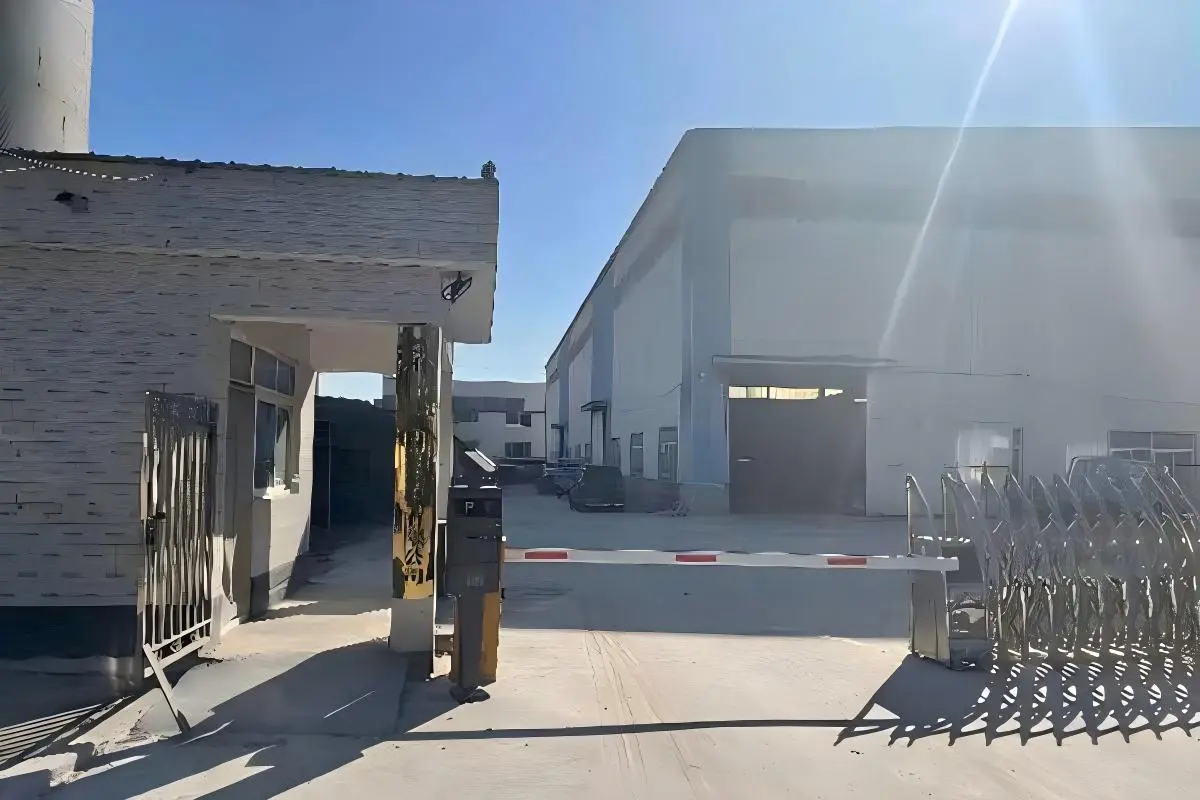
2015年以来、天津ビヨンドテクノロジー開発有限公司当社は、エンジニアリングプラスチックの合成、押出成形、高精度CNC加工において、10年以上にわたる高度な実務経験を蓄積してきました。当社の最先端の生産拠点は広大な敷地に広がっています。50,000平方メートル統合された圧縮成形および押出成形ラインと、完全に専用の研究開発施設を併設している。
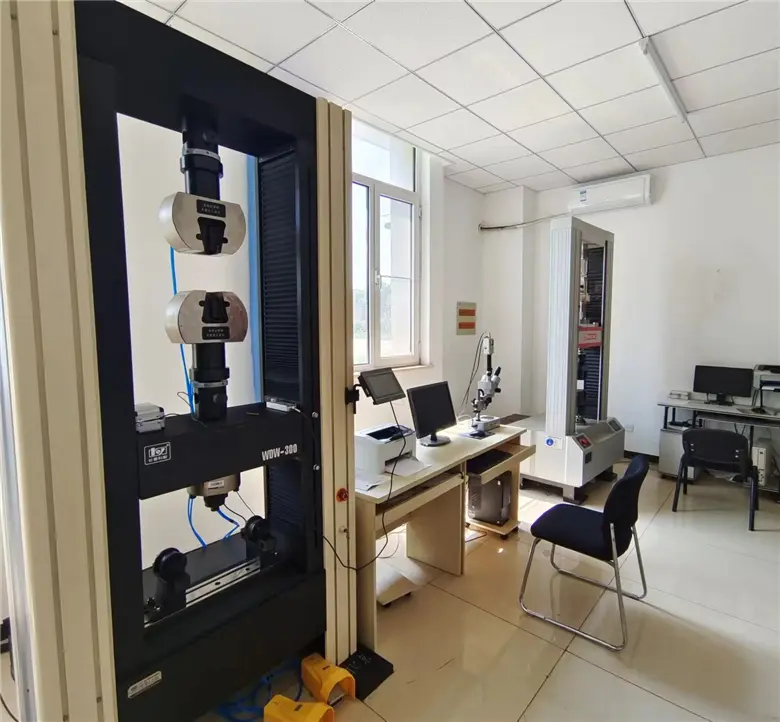
当社は、世界クラスのポリマーサプライヤーとの重要なパートナーシップを活用しています。TICONA、LG、およびSinopec当社の高度な製造プロセスを支えるため、専用の試験ラボを運営し、主要な学術プラスチック研究機関と連携することで、BEYONDは卓越した品質保証を実現し、製造されるすべてのPA66シートにおいて、比類のない一貫性、厳密な寸法公差、そして高い構造的信頼性を保証します。
ポリアミド66が、高負荷かつ熱的に厳しい環境において、依然として決定的な構造材料として選ばれている理由を徹底的に調査した。
PA66(ナイロン66)は、ヘキサメチレンジアミンとアジピン酸の重縮合によって合成されます。繰り返し単位構造は強固な水素結合を形成し、高い結晶性を促進します。これにより、PA66はモノマーから構成されるナイロン6(PA6)に比べて、はるかに高い剛性、耐摩耗性、および熱安定性を備えています。
融点が約260℃であるPA66は、連続使用温度が100℃まで、短時間の熱ピークが180℃までの場合においても、構造的完全性と動的耐荷重能力を維持します。そのため、自動車のボンネット下のシュラウドや重機のギアなどに最適です。
PA66は金属に対する動摩擦係数が低いため、無潤滑の摩擦システムにおいて効果的に機能します。この材料の高い表面硬度は摩耗率を最小限に抑え、摩耗による損傷のリスクを軽減し、機械部品の耐用年数を延ばします。
| 機械的/熱的メートル法 | PA66(ナイロン66)未充填 | PA6(ナイロン6)未充填 | PA66の工学的利点 |
|---|---|---|---|
| 融点(℃) | 260 - 265 | 220 - 225 | 局所的な摩擦熱の発生を抑制する。 |
| 降伏点における引張強度(MPa) | 85 | 78 | 変形することなく、より大きな機械的負荷に耐える。 |
| 曲げ弾性率(GPa) | 3.2 | 2.8 | 曲げ力に対する剛性が高い。 |
| 吸水率(飽和状態、23℃) | 8.0~8.5% | 9.0~9.5% | 湿度の高い環境下でも寸法安定性が向上しました。 |
競争優位性を生み出す技術規模、サプライチェーン統合、そして精密な品質管理を明らかにする。
天津ビヨンドをはじめとする中国の大手メーカーは、TICONA、LG、Sinopecといった大手企業から高品質のプラスチック樹脂を直接購入しています。これにより中間流通マージンが排除され、化学的完全性が保証されるため、PA66シートは均一な密度を維持し、成形や押出成形時の内部空隙欠陥を防ぐことができます。
当社の50,000平方メートルの工場は、圧縮成形と連続押出成形技術を組み合わせた統合型生産体制を誇ります。これにより、厚さ1mmから200mmまでのPA66シートを、一貫した分子配向と最小限の反りで製造することが可能となり、大規模な産業用途のお客様に最適です。
押出成形されたポリマーシートは、内部応力が自然に蓄積されます。BEYONDは、特殊な温度制御式アニーリングチャンバーを採用しています。PA66プレートを一定のサイクルでゆっくりと加熱・冷却することで内部応力を除去し、変形のリスクなく高精度なCNC加工を可能にします。
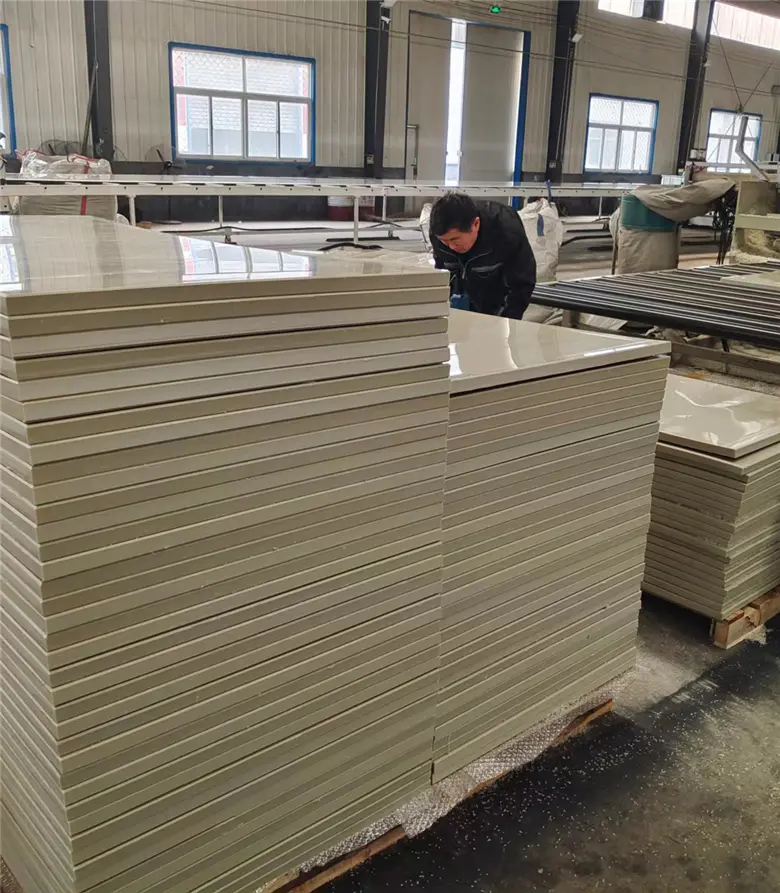
PA66は独特の機械的特性を持つため、加工時には専用の工具と温度制御が必要となる。ナイロンは熱可塑性樹脂であるため、過度の摩擦熱は局所的な溶融、工具の固着、寸法ずれを引き起こす可能性がある。
BEYONDでは、高耐久性ガントリーCNC旋盤、高速ガントリーフライス盤、大型彫刻テーブルからなる機械設備一式を使用しています。オペレーターは正確なスピンドル速度を維持し、熱を効率的に放散するために特定の切削油を選択します。カスタマイズされた超硬工具を使用し、最適な送り速度を設定することで、公差を制御し、±0.05mm特注ブッシュ、スターホイール、摩耗ガイドなど、複雑な部品をすぐに取り付けられる状態で提供する。
グローバルなエンジニアリングネットワークが、BEYOND社の特注PA66シートを活用して、効率の最適化、軽量化、メンテナンスによるダウンタイムの削減を実現する方法。
エンジンガイドレール、ギアリンケージ、オイルパン、ウォーターポンプなどの鋳鉄製およびアルミニウム製部品を置き換えます。車両重量を軽減し、機械音を低減し、エンジンルーム内の高温に耐えます。
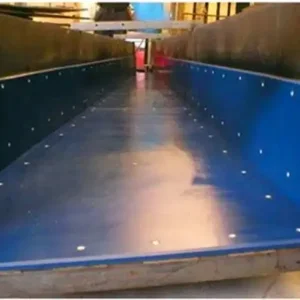
緩衝板、スライドトラック、クレーン、アウトリガーパッド、ガイドレールなどに高い耐摩耗性を提供します。衝撃による変形に強く、潤滑油なしで動作します。
高い誘電強度(27 kV/mm)と難燃性配合の選択肢があるため、高誘電性構造裏材、絶縁バリア、および端子接続板として利用されています。
紫外線安定剤と潤滑剤を添加した特殊配合のPA66グレードは、耐塩水劣化性を高めるため、船舶用摩耗板、摩擦パッド、桟橋の防舷材として使用されています。
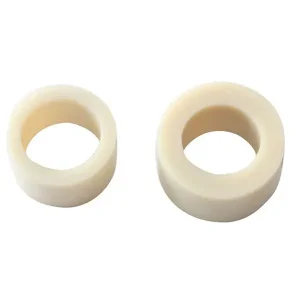
天津ビヨンド工場で加工された、完全カスタマイズのPA66ブッシュおよび摩耗パッド。
グローバルな調達業務において、信頼性の高い材料特性と完全なバッチトレーサビリティをどのように保証するか。
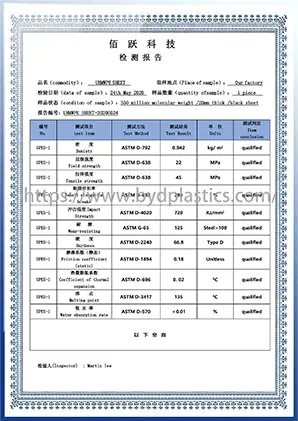
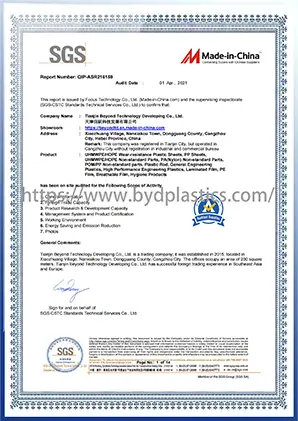
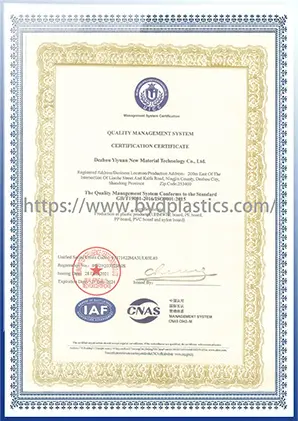
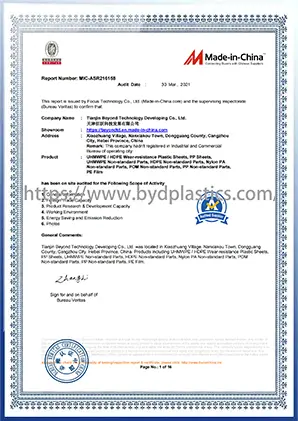
BEYONDは、ISO9001、SGS、BVの枠組みに基づき、製造工程のあらゆる段階に品質管理対策を組み込んでいます。原材料の受入検査では、フーリエ変換赤外分光法(FTIR)を用いて化学組成を検証し、厚みのあるPA66ブロックに対して超音波非破壊検査を実施して内部空隙の有無を確認するなど、徹底したトレーサビリティを確保しています。各バッチには包括的な分析証明書(COA)が添付されるため、世界中の調達チームが安心して製品を購入できます。
環境圧力と技術的要求が、先進ポリマー複合材料の開発をどのように形作っているのか。
ガラス繊維(PA66-GF30)または炭素繊維を30~50%混合することで、メーカーは高い引張強度を実現し、熱変形温度(HDT)を250℃近くまで高めることができます。これにより、PA66は航空宇宙構造用途において、より重い金属の代替として使用可能になります。
カーボンニュートラルへの世界的な注目が高まる中、メーカー各社はヒマシ油を原料としたバイオベースのポリアミドの開発を進めている。また、機械的性能を損なうことなく企業のサステナビリティ目標を達成するため、海洋廃棄物をリサイクルしたナイロン製品も導入されている。
PA66にPTFE、グラファイト、または二硫化モリブデン(MoS2)をブレンドすることで、乾燥摩擦係数が低下し、従来のオイルが使用できない粉塵の多い環境や化学的に腐食性の高い環境でも、メンテナンスフリーの滑り動作が可能になります。
高密度、耐摩耗性、耐熱性に優れた当社のポリマーシートおよび機械加工部品の幅広いラインナップで、お客様のサプライチェーンを完成させましょう。
PA66シートの円滑な展開を確実にするために、重要な水分特性、加工特性、および用途特性に対処する。
どちらもエンジニアリングポリアミドですが、PA66は融点が高く(PA6は220℃に対し260℃)、剛性が高く、飽和吸水率が低いという特徴があります。高い動的負荷、高温環境、または高い耐薬品性が求められる環境で使用される部品には、PA66を選択してください。耐衝撃性とコスト最適化を最優先事項とする場合は、PA6を選択してください。
PA66には、大気中の水分を吸収するアミド基が含まれており、その結果膨張します(標準空気中で飽和状態になると最大2.5%)。±0.05mmなどの厳しい公差で部品を加工する場合、この寸法変化を考慮する必要があります。BEYOND社は、寸法安定性を確保するため、最終加工前に、加工対象環境の水分平衡状態に原材料シートを前処理することを推奨しています。
熱による反りを防ぐには、プラスチック加工専用に設計された鋭利な超硬チップ付き工具を使用し、油分を含まない清浄なエアブラストまたは液体クーラントで効果的な放熱を確保してください。厚さ30mm以上の厚板の場合、加工前および加工後の焼きなまし処理により内部応力が緩和され、加工後の部品の反りやねじれを防ぐことができます。
はい。当社では、お客様のご要望に応じた配合および押出成形加工のカスタマイズに対応しております。ガラス繊維強化材(高引張強度を実現するため最大50%まで)、炭素繊維ブレンド、摩耗率を低減するための二硫化モリブデン(MoS2)などの固体潤滑剤、UL94 V0規格に適合する難燃剤添加剤などを配合することが可能です。
標準的な押出成形シートの納期は、バッチ量によって異なりますが、通常7~15日です。高精度CNC加工部品の場合、納期は14~25日で、これにはCADレビュー、材料準備、精密加工、加工後検査、最終品質梱包が含まれます。
 Beyond