Découvrez nos plaques et composants en plastique industriel haute performance, conçus avec précision pour répondre aux normes internationales les plus strictes.
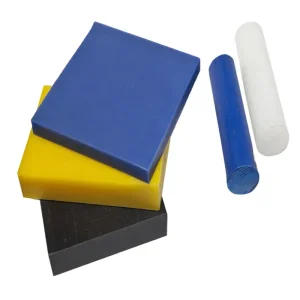
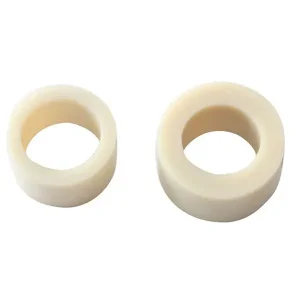
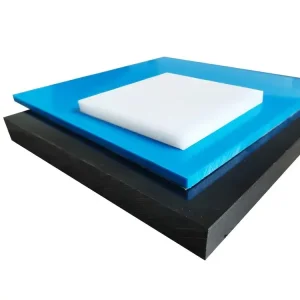
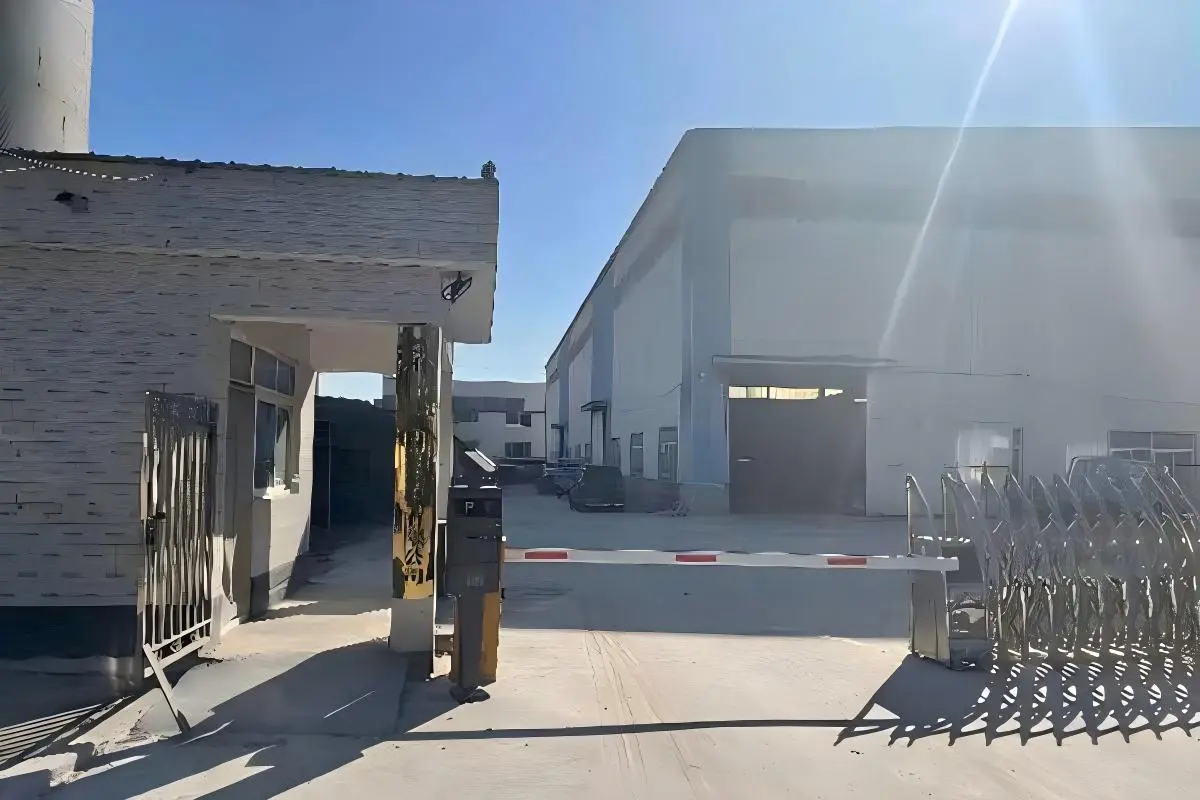
Depuis 2015,Tianjin Beyond Technology Development Co., Ltd.Notre entreprise a accumulé plus d'une décennie d'expertise pratique de haut niveau dans la synthèse, l'extrusion et l'usinage CNC de haute précision des plastiques techniques. Notre site de production ultramoderne s'étend sur une vaste superficie.50 000 mètres carrés, abritant des lignes intégrées de moulage par compression et d'extrusion ainsi qu'un centre de recherche et développement entièrement dédié.
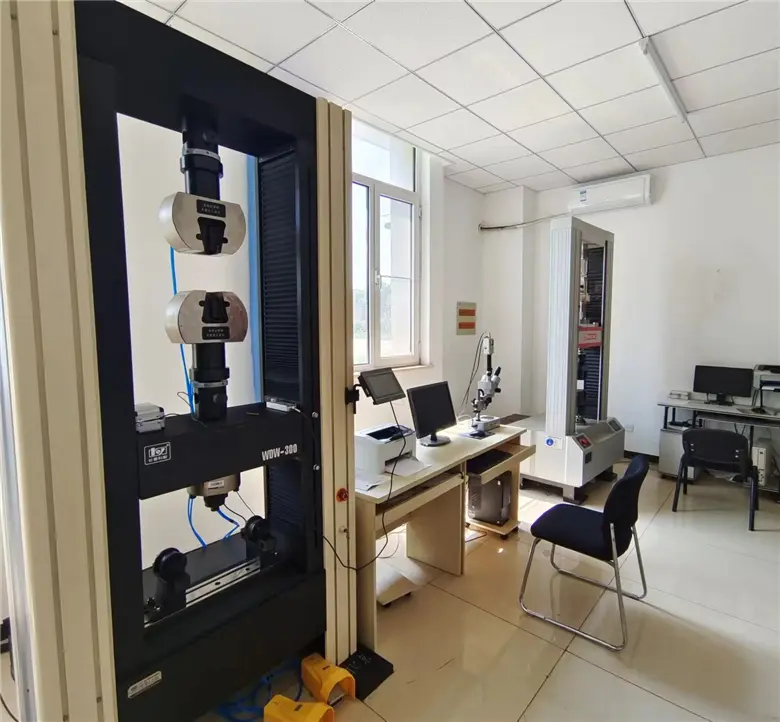
Nous tirons parti de partenariats clés avec des fournisseurs de polymères de classe mondiale tels queTICONA, LG et SinopecPour alimenter nos procédés de fabrication de pointe, BEYOND, grâce à des laboratoires d'essais dédiés et à une collaboration avec d'importants instituts de recherche universitaires spécialisés dans les plastiques, offre des garanties de qualité supérieures. Ces garanties assurent une constance inégalée, des tolérances dimensionnelles strictes et une grande fiabilité structurelle pour chaque feuille de PA66 produite.
Recherche approfondie sur les raisons pour lesquelles le polyamide 66 reste le choix structurel de référence pour les environnements à forte charge et à exigences thermiques élevées.
Le PA66 (Nylon 66) est synthétisé par polycondensation de l'hexaméthylènediamine et de l'acide adipique. La structure des motifs répétitifs forme des liaisons hydrogène fortes qui favorisent une haute cristallinité. De ce fait, le PA66 est nettement plus rigide, plus résistant à l'usure et plus stable thermiquement que son homologue monomère, le Nylon 6 (PA6).
Avec un point de fusion d'environ 260 °C, le PA66 conserve son intégrité structurelle et sa capacité de résistance aux charges dynamiques sous des températures de fonctionnement continues allant jusqu'à 100 °C, et lors de pics thermiques de courte durée jusqu'à 180 °C. Il est donc idéal pour les carénages de capot automobile et les engrenages de machines lourdes.
Grâce à son faible coefficient de frottement dynamique contre les métaux, le PA66 est performant dans les systèmes tribologiques non lubrifiés. Sa dureté superficielle élevée minimise l'usure, réduisant ainsi les risques d'abrasion et prolongeant la durée de vie des pièces mécaniques en contact.
| Mécanique / Thermique Métrique | PA66 (Nylon 66) Non rempli | PA6 (Nylon 6) Non rempli | Avantages techniques du PA66 |
|---|---|---|---|
| Température de fusion (°C) | 260 - 265 | 220 - 225 | Résiste à un échauffement par friction localisée plus élevé. |
| Résistance à la traction à la limite d'élasticité (MPa) | 85 | 78 | Résiste à des charges mécaniques plus importantes sans se déformer. |
| Module de flexion (GPa) | 3.2 | 2.8 | Rigidité accrue sous l'effet des forces de flexion. |
| Absorption d'eau (saturation, 23 °C) | 8,0 - 8,5% | 9,0 - 9,5% | Meilleure stabilité dimensionnelle en conditions humides. |
Dévoiler l'échelle technologique, l'intégration de la chaîne d'approvisionnement et les contrôles de qualité précis qui génèrent des avantages concurrentiels.
Les principaux fabricants chinois, dont Tianjin Beyond, achètent des résines plastiques de haute qualité directement auprès de géants tels que TICONA, LG et Sinopec. Ce système élimine les intermédiaires et garantit l'intégrité chimique des produits, assurant ainsi une densité uniforme à chaque plaque de PA66 et prévenant les défauts de porosité interne lors du moulage ou de l'extrusion.
Notre usine intégrée de 50 000 m² combine les technologies de moulage par compression et d'extrusion continue. Cela nous permet de fabriquer des plaques de PA66 d'une épaisseur de 1 mm à 200 mm tout en garantissant une orientation moléculaire constante et une déformation minimale, ce qui est idéal pour les acheteurs industriels de grande envergure.
Les feuilles de polymère extrudées emprisonnent naturellement des contraintes internes. BEYOND utilise des chambres de recuit thermorégulées spécialisées. En cuisant et en refroidissant lentement les plaques de PA66 selon des cycles programmés, nous éliminons ces contraintes internes, permettant ainsi un usinage CNC de précision sans risque de déformation.
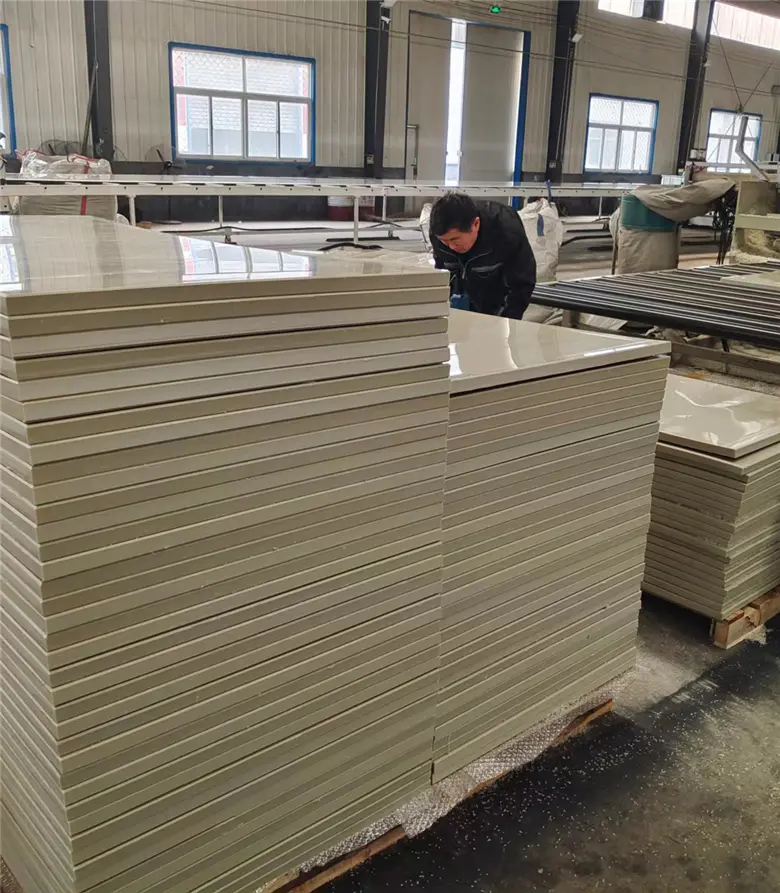
Le PA66 présente des caractéristiques mécaniques particulières qui nécessitent un outillage spécifique et une maîtrise thermique lors de l'usinage. Le nylon étant un thermoplastique, une chaleur de frottement excessive peut entraîner une fusion locale, un grippage de l'outil et une dérive dimensionnelle.
Chez BEYOND, nous utilisons un parc de machines comprenant des tours CNC à portique robustes, des centres d'usinage à portique à grande vitesse et des tables de gravure grand format. Nos opérateurs maintiennent des vitesses de broche précises et sélectionnent des fluides de coupe spécifiques pour une dissipation thermique optimale. Grâce à l'utilisation d'outils en carbure sur mesure et au réglage des avances optimales, nous maîtrisons les tolérances.±0,05 mm, en fournissant des composants complexes, prêts à installer, tels que des bagues sur mesure, des roues en étoile et des guides d'usure.
Comment les réseaux d'ingénierie mondiaux tirent parti des feuilles PA66 sur mesure de BEYOND pour optimiser l'efficacité, réduire le poids et diminuer les temps d'arrêt pour maintenance.
Remplace les pièces en fonte et en aluminium des guides de moteur, des tringleries de boîte de vitesses, des carters d'huile et des pompes à eau. Réduit le poids du véhicule, le bruit mécanique et résiste aux températures élevées sous le capot.
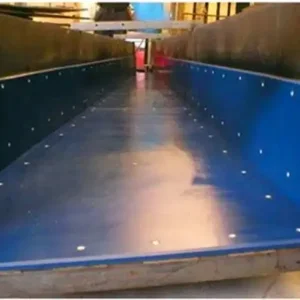
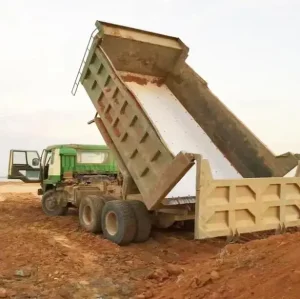
Offre une résistance à l'usure élevée pour les plaques tampons, les rails de glissement, les grues, les patins de stabilisateurs et les rails de guidage. Résiste à la déformation par impact et fonctionne sans lubrification.
Utilisé comme support structurel à haute rigidité diélectrique, barrières d'isolation et plaques de jonction terminales en raison de sa haute rigidité diélectrique (27 kV/mm) et de ses options de formulation ignifuge.
Des grades PA66 spécialement formulés, avec ajout de stabilisateurs UV et de lubrifiants, sont utilisés comme plaques d'usure marines, patins de friction et défenses de quai pour résister à la dégradation par l'eau salée.
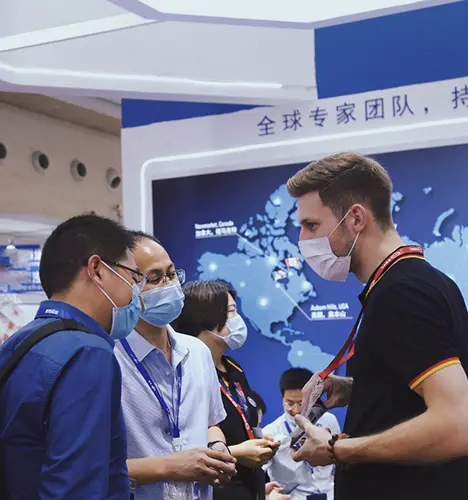
Douilles et coussinets d'usure PA66 entièrement personnalisés, traités dans l'usine de Tianjin Beyond.
Comment nous garantissons des propriétés de matériaux fiables et une traçabilité complète des lots pour les opérations d'approvisionnement mondiales.
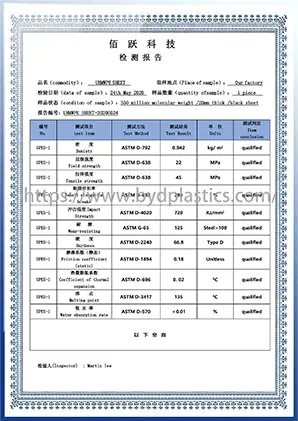
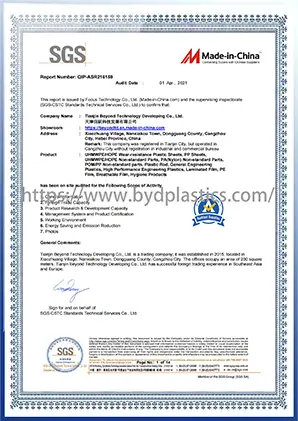
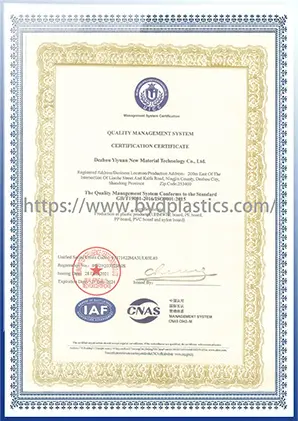
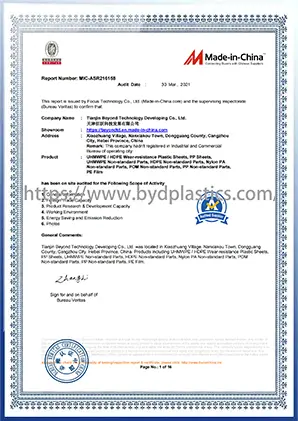
Nos mesures de contrôle qualité sont intégrées à chaque étape du processus de fabrication, conformément aux normes ISO 9001, SGS et BV. De l'inspection des matières premières à réception par spectroscopie infrarouge à transformée de Fourier (FTIR) pour vérifier leur composition chimique, aux tests non destructifs par ultrasons sur des blocs épais de PA66 pour confirmer l'absence de porosités, BEYOND garantit une traçabilité complète. Chaque lot est expédié avec un certificat d'analyse détaillé, permettant aux équipes d'approvisionnement internationales de commander en toute confiance.
Comment les pressions environnementales et les exigences techniques façonnent le développement des composites polymères avancés.
En incorporant de 30 % à 50 % de fibres de verre (PA66-GF30) ou de fibres de carbone, les fabricants obtiennent une résistance à la traction élevée et une température de fléchissement sous charge (HDT) proche de 250 °C. Cela permet au PA66 de remplacer les métaux plus lourds dans les applications aérospatiales structurelles.
Face à l'enjeu mondial de la neutralité carbone, les fabricants développent des polyamides biosourcés à base d'huile de ricin. Des variantes en nylon recyclé provenant des océans sont également mises sur le marché afin de répondre aux objectifs de développement durable des entreprises sans compromettre les performances mécaniques.
Le mélange de PA66 avec du PTFE, du graphite ou du disulfure de molybdène (MoS2) réduit les coefficients de frottement à sec, permettant un glissement sans entretien dans des environnements poussiéreux ou chimiquement agressifs où les huiles traditionnelles ne peuvent pas être utilisées.
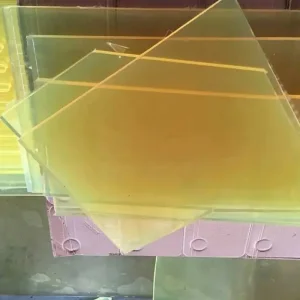
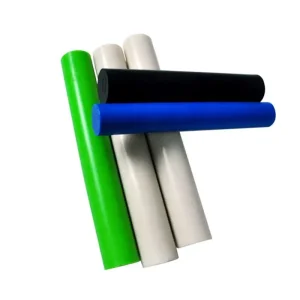
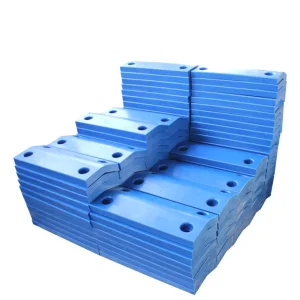
Complétez votre chaîne d'approvisionnement avec notre gamme de feuilles et de composants usinés en polymère haute densité, résistants à l'usure et aux hautes températures.
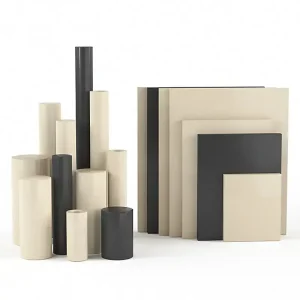
Il convient de prendre en compte les propriétés critiques d'humidité, de traitement et d'application afin de garantir le déploiement réussi des feuilles de PA66.
Bien que tous deux soient des polyamides techniques, le PA66 présente un point de fusion plus élevé (260 °C contre 220 °C pour le PA6), une rigidité supérieure et une absorption d'eau à saturation plus faible. Privilégiez le PA66 pour les composants soumis à des charges dynamiques élevées, à des températures de fonctionnement élevées ou dans des environnements exigeant une résistance chimique accrue. Optez pour le PA6 si la résistance aux chocs et l'optimisation des coûts sont des critères primordiaux.
Le PA66 contient des groupes amide qui absorbent l'humidité atmosphérique, entraînant une dilatation (jusqu'à 2,5 % à saturation dans l'air ambiant). Lors de l'usinage de pièces de haute précision (par exemple, ±0,05 mm), il est impératif de tenir compte de cette variation dimensionnelle. BEYOND recommande de préconditionner les tôles brutes à l'équilibre hygrométrique de l'environnement cible avant l'usinage final afin de garantir leur stabilité dimensionnelle.
Pour éviter toute déformation thermique, utilisez des outils affûtés à pointe carbure spécialement conçus pour les plastiques et assurez une dissipation thermique efficace par soufflage d'air propre et exempt d'huile ou par refroidissement liquide. Pour les tôles épaisses (supérieures à 30 mm), les opérations de recuit avant et après usinage permettent de réduire les contraintes internes et d'éviter ainsi toute déformation de la pièce finie.
Oui. Nous proposons des formulations sur mesure et des modifications d'extrusion. Nous pouvons incorporer des renforts en fibres de verre (jusqu'à 50 % pour une résistance à la traction élevée), des mélanges de fibres de carbone, des lubrifiants solides comme le disulfure de molybdène (MoS2) pour réduire l'usure, et des additifs ignifuges pour répondre aux spécifications de la norme UL94 V0.
Les délais de livraison habituels pour les tôles extrudées standard varient de 7 à 15 jours, selon le volume du lot. Pour les pièces usinées CNC de haute précision, le délai est de 14 à 25 jours, incluant la validation CAO, la préparation des matériaux, l'usinage de précision, le contrôle qualité après usinage et le conditionnement final.
 Beyond