Entdecken Sie unsere Hochleistungs-Industriekunststoffplatten und -komponenten, die präzisionsgefertigt wurden, um strenge internationale Standards zu erfüllen.
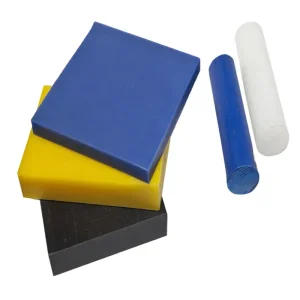
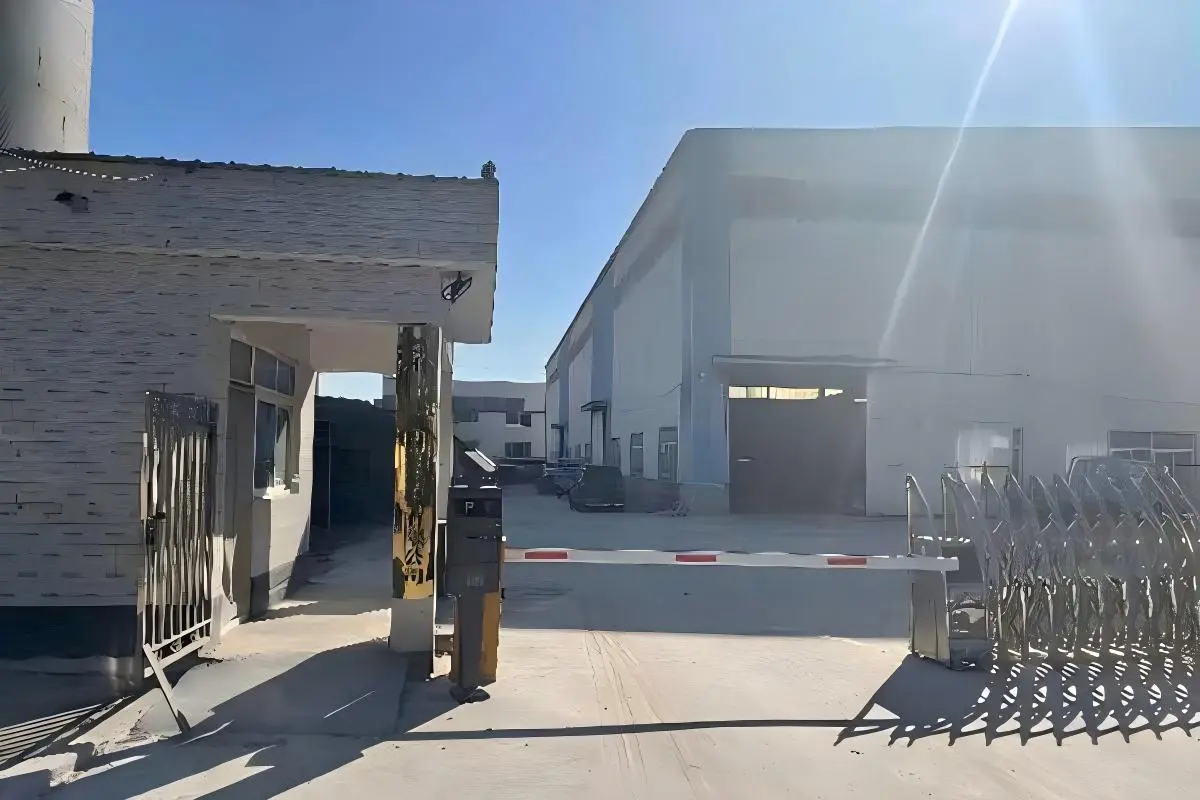
Seit 2015Tianjin Beyond Technology Development Co., Ltd.hat über ein Jahrzehnt lang umfassende praktische Erfahrung in der Synthese, Extrusion und hochpräzisen CNC-Bearbeitung von technischen Kunststoffen gesammelt. Unsere hochmoderne Produktionsstätte erstreckt sich über ein weitläufiges Gelände.50.000 Quadratmeter, das integrierte Pressform- und Extrusionsanlagen sowie eine vollständig eigene Forschungs- und Entwicklungseinrichtung beherbergt.
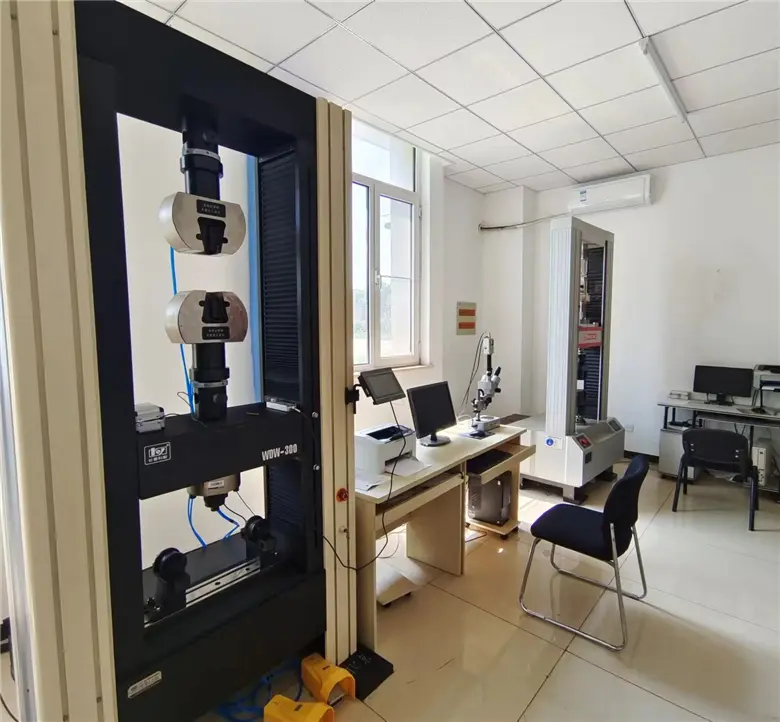
Wir nutzen wichtige Partnerschaften mit erstklassigen Polymeranbietern wie zum BeispielTICONA, LG und Sinopecum unsere fortschrittlichen Fertigungsprozesse zu unterstützen. Durch den Betrieb eigener Testlabore und die Zusammenarbeit mit führenden akademischen Forschungseinrichtungen für Kunststoffe gewährleistet BEYOND eine überragende Qualitätssicherung, die unübertroffene Konsistenz, enge Maßtoleranzen und hohe strukturelle Zuverlässigkeit für jede einzelne produzierte PA66-Platte garantiert.
Eine eingehende Untersuchung darüber, warum Polyamid 66 nach wie vor die optimale Wahl für hochbelastete und thermisch anspruchsvolle Umgebungen ist.
PA66 (Nylon 66) wird durch Polykondensation von Hexamethylendiamin und Adipinsäure synthetisiert. Die sich wiederholenden Einheiten bilden starke Wasserstoffbrückenbindungen, die eine hohe Kristallinität begünstigen. Dadurch ist PA66 deutlich steifer, verschleißfester und thermisch stabiler als sein monomerorientiertes Pendant, Nylon 6 (PA6).
Mit einem Schmelzpunkt von ca. 260 °C behält PA66 seine strukturelle Integrität und dynamische Belastbarkeit auch bei Dauertemperaturen bis zu 100 °C und kurzzeitigen Temperaturspitzen bis zu 180 °C. Dadurch eignet es sich ideal für Motorraumverkleidungen in Kraftfahrzeugen und Zahnräder in schweren Maschinen.
PA66 zeichnet sich durch einen niedrigen dynamischen Reibungskoeffizienten gegenüber Metallen aus und eignet sich daher hervorragend für ungeschmierte tribologische Systeme. Die hohe Oberflächenhärte des Materials minimiert den Verschleiß, reduziert die Gefahr von abrasivem Verschleiß und verlängert die Lebensdauer von Maschinenteilen.
| Mechanisch / Thermisch Metrisch | PA66 (Nylon 66) Ungefüllt | PA6 (Nylon 6) Ungefüllt | Technischer Nutzen von PA66 |
|---|---|---|---|
| Schmelztemperatur (°C) | 260 - 265 | 220 - 225 | Widersteht höherer lokaler Reibungserwärmung. |
| Zugfestigkeit bei Streckgrenze (MPa) | 85 | 78 | Hält höheren mechanischen Belastungen stand, ohne sich zu verformen. |
| Biegemodul (GPa) | 3.2 | 2.8 | Höhere Steifigkeit bei Biegebeanspruchung. |
| Wasseraufnahme (Sättigung, 23 °C) | 8,0 - 8,5 % | 9,0 - 9,5 % | Bessere Dimensionsstabilität unter feuchten Bedingungen. |
Die technologische Dimension, die Integration der Lieferkette und die präzisen Qualitätskontrollen, die Wettbewerbsvorteile ermöglichen, werden offengelegt.
Führende chinesische Hersteller, darunter Tianjin Beyond, beziehen hochwertige Kunststoffgranulate direkt von Branchenriesen wie TICONA, LG und Sinopec. Dadurch entfallen Zwischenhändlermargen, und die chemische Reinheit wird gewährleistet. So wird sichergestellt, dass jede PA66-Platte eine gleichmäßige Dichte aufweist und innere Lufteinschlüsse beim Gießen oder Extrudieren vermieden werden.
Unsere 50.000 m² große Produktionsanlage vereint Formpressen und kontinuierliche Extrusion. Dadurch können wir PA66-Platten mit einer Dicke von 1 mm bis 200 mm herstellen und dabei eine gleichbleibende Molekülorientierung und minimalen Verzug gewährleisten – ideal für industrielle Großabnehmer.
Extrudierte Polymerplatten weisen naturgemäß innere Spannungen auf. BEYOND verwendet spezielle, temperaturregulierte Glühkammern. Durch langsames Erhitzen und Abkühlen der PA66-Platten in festgelegten Zyklen werden diese inneren Spannungen abgebaut, was eine präzise CNC-Bearbeitung ohne Verformungsrisiko ermöglicht.
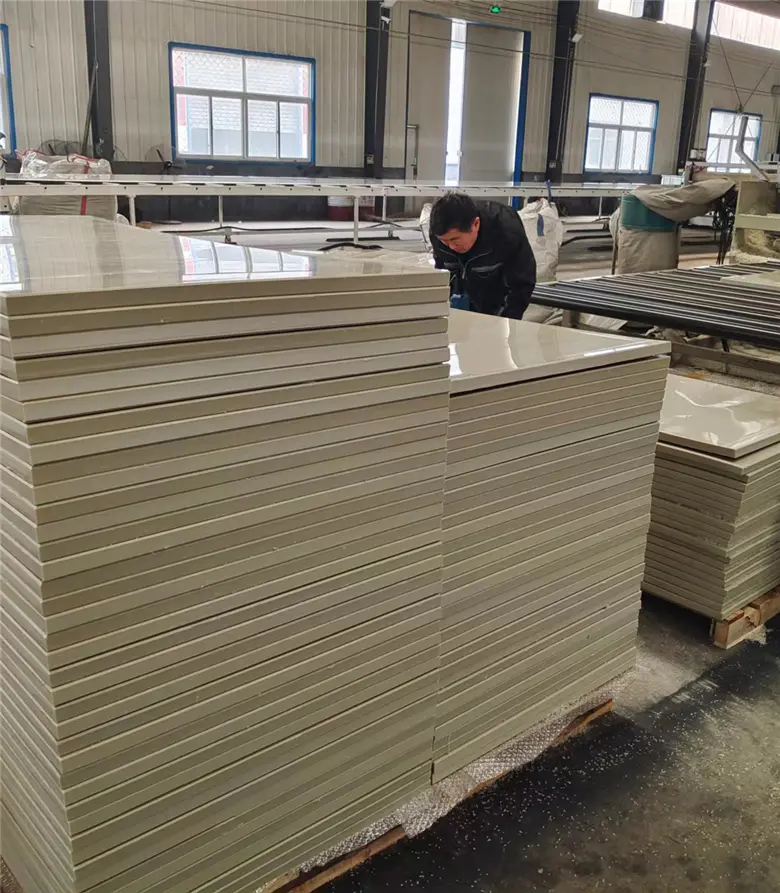
PA66 weist besondere mechanische Eigenschaften auf, die spezielle Werkzeuge und eine präzise Temperaturkontrolle während der Bearbeitung erfordern. Da Nylon ein thermoplastischer Kunststoff ist, kann übermäßige Reibungswärme zu lokalem Schmelzen, Werkzeugverklemmen und Maßabweichungen führen.
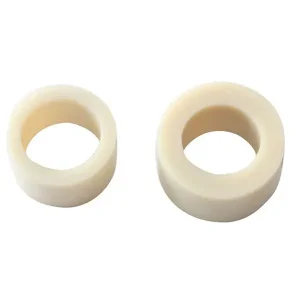
Bei BEYOND setzen wir einen Maschinenpark ein, bestehend aus robusten CNC-Portaldrehmaschinen, Hochgeschwindigkeits-Portalfräszentren und großformatigen Graviertischen. Unsere Bediener sorgen für präzise Spindeldrehzahlen und wählen geeignete Kühlschmierstoffe für eine effiziente Wärmeableitung. Durch den Einsatz kundenspezifischer Hartmetallwerkzeuge und die Einstellung optimaler Vorschubgeschwindigkeiten gewährleisten wir höchste Toleranzen.±0,05 mm, und liefert komplexe, einbaufertige Komponenten wie kundenspezifische Buchsen, Sternräder und Verschleißführungen.
Wie globale Engineering-Netzwerke die kundenspezifischen PA66-Platten von BEYOND nutzen, um die Effizienz zu optimieren, das Gewicht zu reduzieren und Wartungsstillstandszeiten zu minimieren.
Ersetzt Gusseisen- und Aluminiumkomponenten für Motorführungsschienen, Schaltgestänge, Ölwanne und Wasserpumpen. Reduziert das Fahrzeuggewicht, senkt die mechanischen Geräusche und wirkt den Temperaturen im Motorraum entgegen.
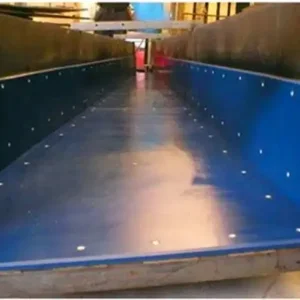
Bietet hohe Verschleißfestigkeit für Pufferplatten, Gleitschienen, Kräne, Abstützplatten und Führungsschienen. Widersteht Verformungen durch Stöße und funktioniert ohne Schmierung.
Aufgrund seiner hohen Durchschlagsfestigkeit (27 kV/mm) und der Möglichkeit zur Herstellung flammhemmender Materialien wird es als hochdielektrische Strukturunterlage, Isolationsbarriere und Anschlussplatine eingesetzt.
Speziell entwickelte PA66-Sorten mit zusätzlichen UV-Stabilisatoren und Schmierstoffen werden als Verschleißplatten, Reibbeläge und Dockfender für den Schiffbau eingesetzt, um der Zersetzung durch Salzwasser zu widerstehen.
Vollständig kundenspezifische PA66-Buchsen und Verschleißplatten, hergestellt im Werk von Tianjin Beyond.
Wie wir zuverlässige Materialeigenschaften und vollständige Chargenrückverfolgbarkeit für globale Beschaffungsvorgänge gewährleisten.
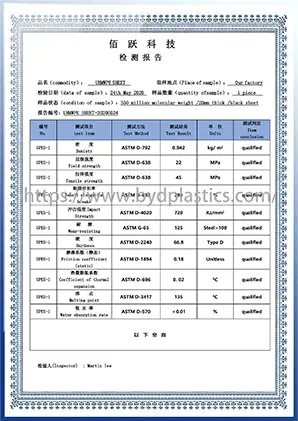
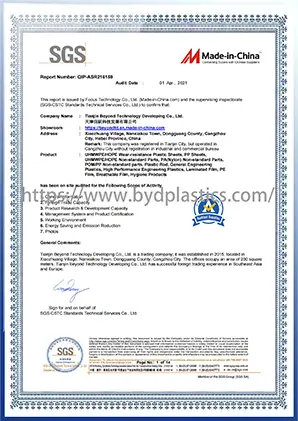
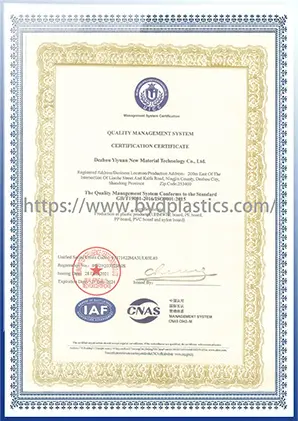
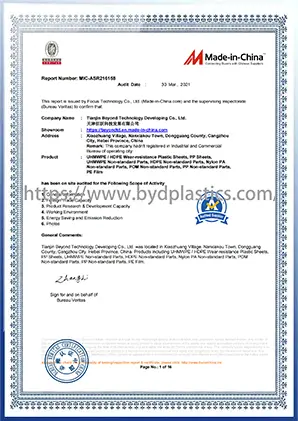
Unsere Qualitätskontrollmaßnahmen sind gemäß ISO 9001, SGS und BV in jeden Schritt des Fertigungsprozesses integriert. Von der Wareneingangsprüfung der Rohstoffe mittels Fourier-Transformations-Infrarotspektroskopie (FTIR) zur Überprüfung der chemischen Zusammensetzung bis hin zur zerstörungsfreien Ultraschallprüfung dicker PA66-Blöcke zum Nachweis von Lufteinschlüssen gewährleistet BEYOND lückenlose Rückverfolgbarkeit. Jede Charge wird mit einem umfassenden Analysezertifikat (COA) ausgeliefert, sodass unsere globalen Einkaufsteams mit Vertrauen einkaufen können.
Wie Umweltbelastungen und technische Anforderungen die Entwicklung fortschrittlicher Polymerverbundwerkstoffe prägen.
Durch die Beimischung von 30 % bis 50 % Glasfasern (PA66-GF30) oder Kohlenstofffasern erzielen Hersteller eine hohe Zugfestigkeit und erhöhen die Wärmeformbeständigkeitstemperatur (HDT) auf nahezu 250 °C. Dadurch kann PA66 schwerere Metalle in Strukturbauteilen der Luft- und Raumfahrt ersetzen.
Angesichts des globalen Fokus auf Klimaneutralität entwickeln Hersteller biobasierte Polyamide aus Rizinusöl. Auch recycelte Varianten aus dem Meer werden eingeführt, um die Nachhaltigkeitsziele von Unternehmen zu erreichen, ohne Kompromisse bei den mechanischen Eigenschaften einzugehen.
Durch die Beimischung von PTFE, Graphit oder Molybdändisulfid (MoS2) zu PA66 werden die Trockenreibungskoeffizienten gesenkt, wodurch ein wartungsfreies Gleiten in staubigen oder chemisch aggressiven Umgebungen ermöglicht wird, in denen herkömmliche Öle nicht verwendet werden können.
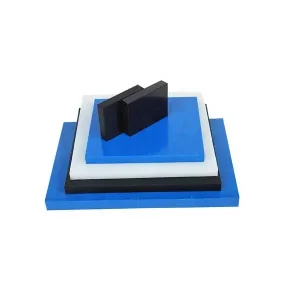
Vervollständigen Sie Ihre Lieferkette mit unserem Sortiment an hochdichten, verschleißfesten und hochtemperaturbeständigen Polymerplatten und bearbeiteten Bauteilen.
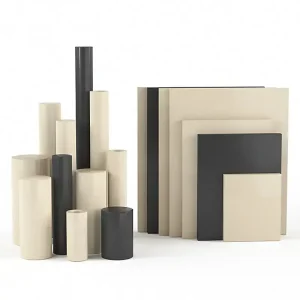
Die Berücksichtigung der kritischen Eigenschaften hinsichtlich Feuchtigkeit, Verarbeitung und Anwendung ist entscheidend für den erfolgreichen Einsatz von PA66-Platten.
Obwohl beides technische Polyamide sind, zeichnet sich PA66 durch einen höheren Schmelzpunkt (260 °C gegenüber 220 °C bei PA6), eine höhere Steifigkeit und eine geringere Wasseraufnahme bei Sättigung aus. PA66 eignet sich für Bauteile, die hohen dynamischen Belastungen, hohen Betriebstemperaturen oder Umgebungen mit hohen Anforderungen an die Chemikalienbeständigkeit ausgesetzt sind. PA6 ist die richtige Wahl, wenn Schlagfestigkeit und Kostenoptimierung im Vordergrund stehen.
PA66 enthält Amidgruppen, die Luftfeuchtigkeit absorbieren und dadurch eine Ausdehnung bewirken (bis zu 2,5 % bei Sättigung in Standardluft). Bei der Bearbeitung von Teilen mit engen Toleranzen (z. B. ±0,05 mm) muss diese Maßänderung berücksichtigt werden. BEYOND empfiehlt, die Rohbleche vor der Endbearbeitung auf den Feuchtigkeitsgehalt der Zielumgebung vorzukonditionieren, um die Maßstabilität zu gewährleisten.
Um thermischen Verzug zu vermeiden, verwenden Sie scharfe, hartmetallbestückte Werkzeuge, die speziell für Kunststoffe entwickelt wurden, und sorgen Sie für eine effektive Wärmeabfuhr mit sauberer, ölfreier Druckluft oder flüssigen Kühlmitteln. Bei dicken Blechen (über 30 mm) helfen Vor- und Nachbearbeitungsglühprozesse, innere Spannungen abzubauen und ein Verziehen oder Verdrehen des fertigen Bauteils zu verhindern.
Ja. Wir bieten kundenspezifische Compoundierung und Extrusionsmodifikationen an. Wir können Glasfaserverstärkungen (bis zu 50 % für hohe Zugfestigkeit), Kohlenstofffasermischungen, Festschmierstoffe wie Molybdändisulfid (MoS2) für geringeren Verschleiß und Flammschutzmittel zur Erfüllung der UL94 V0-Spezifikationen einarbeiten.
Die üblichen Lieferzeiten für Standard-Extrusionsplatten liegen je nach Losgröße zwischen 7 und 15 Tagen. Für hochpräzise CNC-gefertigte Teile beträgt die Lieferzeit 14 bis 25 Tage. Diese Zeitspanne umfasst die CAD-Prüfung, die Materialvorbereitung, die Präzisionsbearbeitung, die Endkontrolle und die Verpackung.
 Beyond