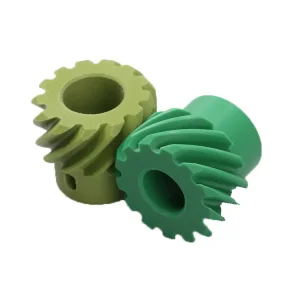
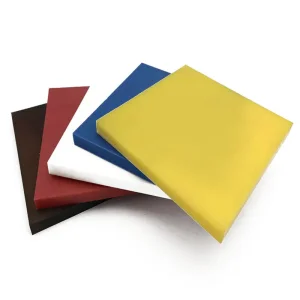
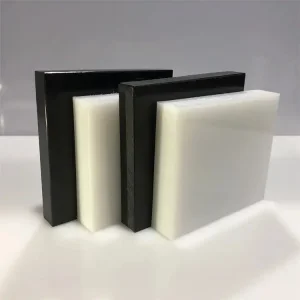
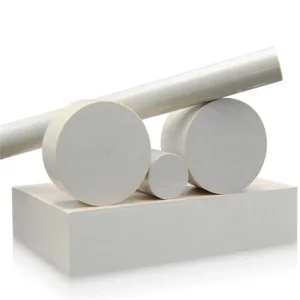
Découvrez nos plaques techniques en plastique, nos revêtements en UHMWPE, nos engrenages et nos feuilles structurelles, fabriqués selon des normes de précision.
Le polyéthylène (PE) est un polymère très polyvalent, reconnu dans l'industrie lourde pour son intégrité structurelle, sa haute résistance aux chocs et sa faible perméabilité aux liquides. Cependant, exploiter pleinement son potentiel mécanique dans les assemblages sur mesure exige des techniques de soudage thermique de haute précision.Fabricants de feuilles de polyéthylène de soudage OEMTianjin Beyond Technology Development Co., Ltd. se concentre sur la sélection et le traitement de matières premières de haute intégrité afin d'optimiser la rétention de la résistance à la traction des soudures.
La masse moléculaire de la feuille de polyéthylène détermine sa soudabilité. Le polyéthylène haute densité (PEHD/PE300) offre un excellent contrôle de l'indice de fluidité à l'état fondu, ce qui le rend très soudable par soudage à l'arc sous gaz chaud, par extrusion ou par fusion bout à bout. Le polyéthylène à ultra-haute masse moléculaire (UHMWPE/PE1000), caractérisé par des polymères à longue chaîne, possède un indice de fluidité à l'état fondu quasi nul, nécessitant des méthodes de soudage spécialisées, des joints sur mesure ou des assemblages mécaniques hybrides. Notre département R&D a développé des procédés exclusifs qui garantissent que les joints conservent jusqu'à 90 % de leur résistance à la traction initiale.
Le soudage des feuilles de PEHD exige le respect strict des seuils de température. Une surchauffe entraîne une dégradation du polymère, réduisant la résistance à la traction au niveau de la jonction. Une température insuffisante provoque une diffusion moléculaire incomplète. Nos extrudeuses à commande numérique (CNC) à température contrôlée maintiennent les valeurs cibles à ±1,5 °C près.
Comparaison des propriétés physiques et des paramètres de soudage des feuilles de PEHD, PEHMW et PEUHMW.
| Qualité du matériau | Masse moléculaire (g/mol) | Indice de fluidité à chaud (190 °C/21,6 kg) | Plage de température de soudage optimale | Méthodes de soudage recommandées | Coefficient de résistance de la soudure |
|---|---|---|---|---|---|
| PEHD (PE300) | ~300 000 à 500 000 | 0,5 - 2,0 g/10 min | 200°C - 230°C | Extrusion, gaz chaud, fusion bout à bout | 0,85 - 0,92 |
| PEHMWPE (PE500) | ~500 000 à 1 000 000 | < 0,1 g/10 min | 210°C - 240°C | Extrusion, fusion bout à bout | 0,75 - 0,82 |
| UHMWPE (PE1000) | ~3 000 000 à 9 000 000 | Non mesurable | 230°C - 260°C (nécessite une pression) | Fusion par plaque chaude, soudage par friction | 0,60 - 0,70 |
Tirer parti de l'échelle, de l'intégration de la chaîne d'approvisionnement et de l'ingénierie CNC de précision de notre centre de Tianjin de 50 000 m².
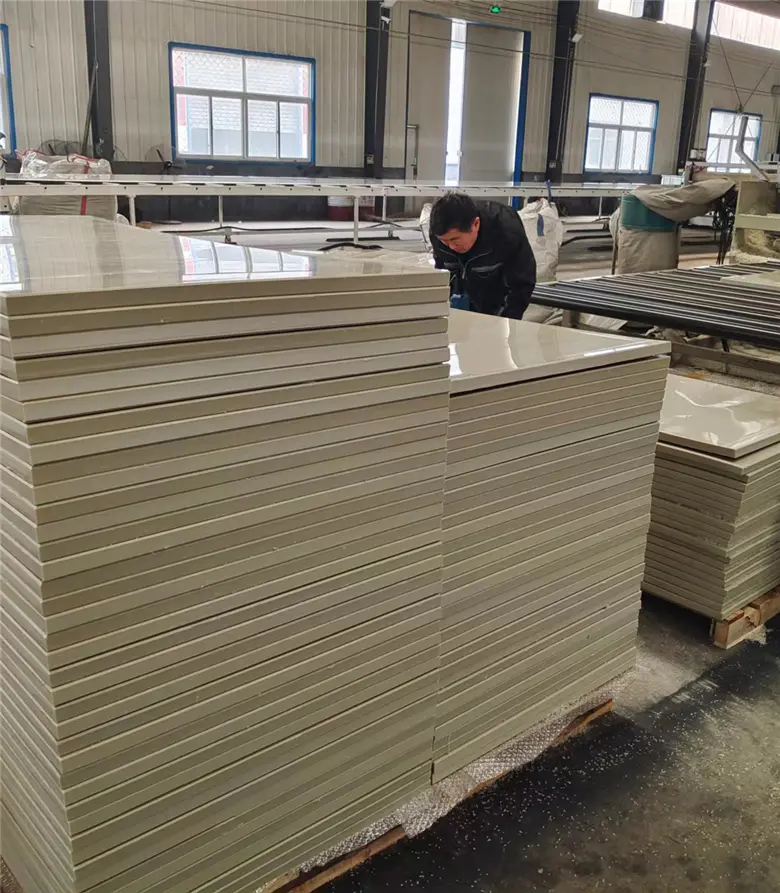
Notre vaste atelier industriel est doté de blocs de traitement CNC dynamiques spécialisés dans le moulage par compression, la production par extrusion et la fabrication en grande série.
En tant que partenaires réguliers de TICONA, LG et Sinopec, nous garantissons des résines vierges de qualité pure, éliminant ainsi les variations entre lots et les défaillances d'intégrité structurelle lors de la fabrication.
Des géométries d'engrenages complexes aux formes structurées tridimensionnelles multicouches, nos tours à portique et nos stations d'usinage 5 axes répondent rapidement aux besoins personnalisés.
Base de production entièrement équipée
Spécialisée dans les polymères haute performance
Ingénieurs et opérateurs dédiés
Repousser les limites de la résistance des soudures polymères
La réalisation de joints soudés stables sur des feuilles de polyéthylène nécessite le choix de la technologie appropriée. Dans les projets d'ingénierie B2B, quatre méthodes principales prédominent :
En mettant en œuvre des contrôles qualité stricts, Tianjin Beyond garantit la préservation des propriétés moléculaires du polymère brut, réduisant ainsi les contraintes thermo-oxydatives aux marges de soudure.
Explorez les configurations de matériaux personnalisées, des revêtements résistants à l'usure aux bâches de jeux multicouches.
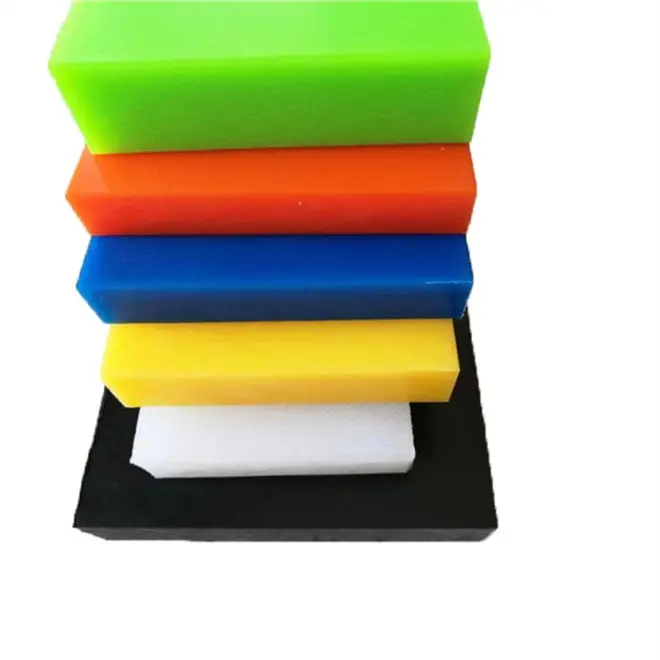
Offre une protection extrême contre l'abrasion, une surface autolubrifiante et une étanchéité totale.
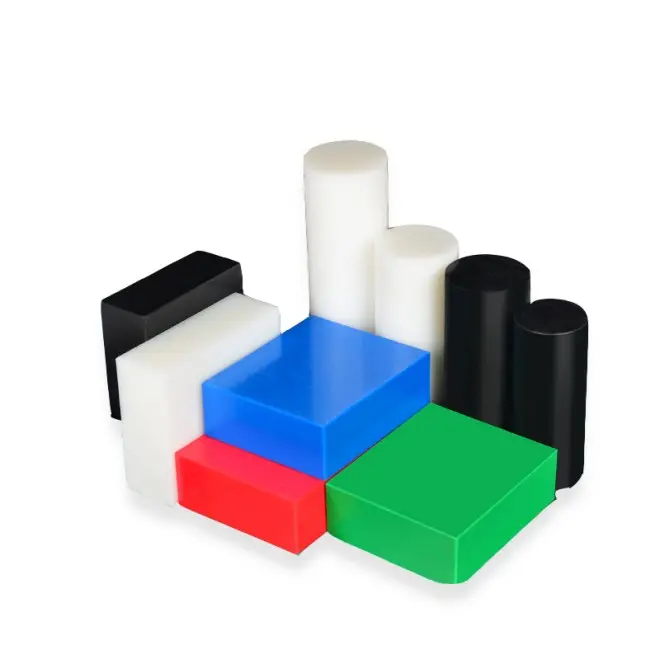
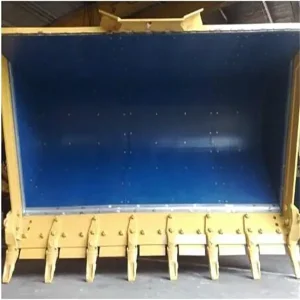
Conçu avec des molécules ultra-résistantes à l'usure, idéal pour les rails de guidage, les trémies et les quais.
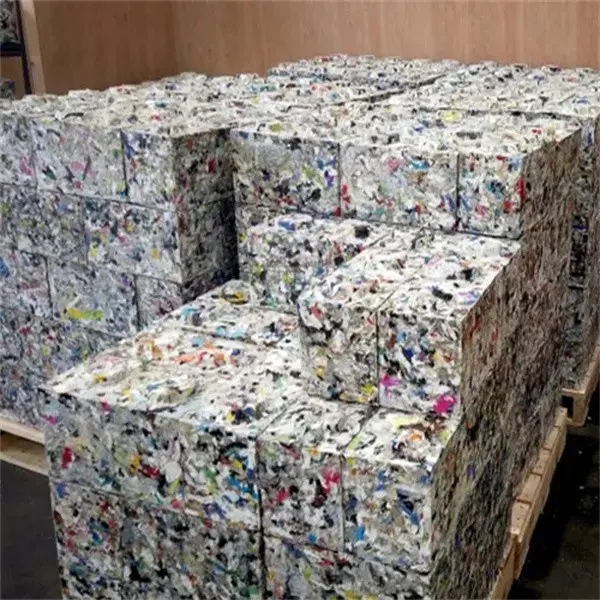
Une solution structurelle économique et écologique qui minimise l'empreinte carbone tout en maintenant une fiabilité mécanique élevée.
Fourniture de solutions polymères sur mesure pour les industries lourdes du monde entier.
Les plaques de polyéthylène soudées constituent des éléments essentiels dans des environnements industriels exigeants :
Chaque application requiert des matériaux de qualité spécifique et des procédures de soudage précises afin de garantir une intégrité structurelle à long terme.
Les plaques de plastique technique haute performance exigent des matières premières de première qualité. C'est pourquoi Tianjin Beyond applique des systèmes de contrôle qualité rigoureux à chaque étape de la production, de la réception de la résine brute au contrôle dimensionnel final par commande numérique. Nous collaborons avec des fournisseurs de polymères de renommée mondiale tels que TICONA, LG et Sinopec. Ceci permet d'éviter toute contamination et les irrégularités mécaniques susceptibles d'entraîner des ruptures fragiles dans les composants soudés.
Notre processus de contrôle qualité comprend :
Répondre aux questions techniques, matérielles et de processus des directeurs des achats et des responsables de l'ingénierie.
En raison de sa masse moléculaire élevée (3 à 9 millions de g/mol), le polyéthylène à ultra-haut poids moléculaire (UHMWPE) ne fond pas et ne s'écoule pas comme les thermoplastiques classiques. Chauffé au-dessus de son point de fusion, il se transforme en un état caoutchouteux, semblable à un gel, au lieu de rester un liquide à faible viscosité. Par conséquent, le soudage traditionnel par gaz chaud ou par extrusion avec des charges standard ne permet pas d'obtenir des liaisons fiables. Les joints en UHMWPE sont donc généralement assemblés par fusion sous pression sur plaque chauffante, soudage par friction-malaxage ou fixation mécanique.
La plage de température optimale de soudage des feuilles de polyéthylène haute densité se situe entre 200 °C et 230 °C. Pour le soudage par extrusion, la température de sortie du polymère fondu doit se situer entre 210 °C et 220 °C, tandis que le flux de gaz chaud de préchauffage doit rester entre 260 °C et 280 °C (en fonction de la vitesse de la ligne et des conditions ambiantes) afin de chauffer la surface du substrat.
Pour une soudure fiable, la composition chimique et la viscosité à l'état fondu de la baguette de soudure doivent correspondre à celles du matériau de la tôle de base. Par exemple, souder une tôle en PEHD avec une baguette en PEBD entraîne une résistance au cisaillement inférieure et une rupture de la soudure en raison de la différence de coefficients de dilatation thermique et de structures polymères.
Les pièces en plastique fabriquées à l'industrie utilisent des assemblages à rainure en V, à double rainure en V ou à congé. Les plaques épaisses (plus de 10 mm) nécessitent un assemblage à double rainure en V afin de répartir uniformément les forces de retrait thermique et d'éviter le gauchissement de la tôle ou la fissuration des joints sous fortes charges.
Nos processus de production et nos contrôles qualité sont entièrement conformes aux normes ISO 9001, SGS et BV. Nous fournissons la documentation de traçabilité des matières premières, les fiches techniques des polymères bruts et les certificats de conformité nécessaires au dédouanement à l'importation.
Complétez votre ensemble de fabrication sur mesure avec notre gamme secondaire de barres robustes, de polymères haute température et de plaques soudables.
 Beyond