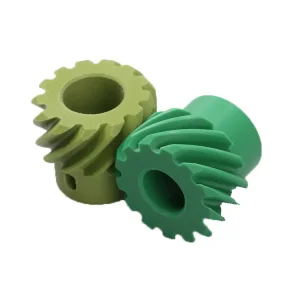
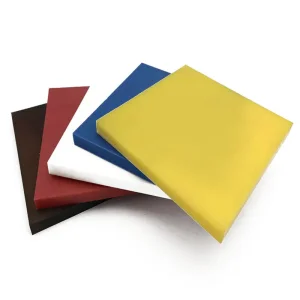
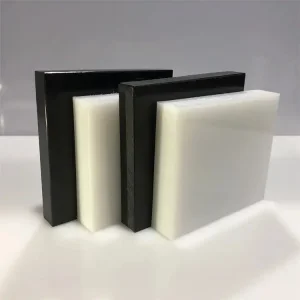
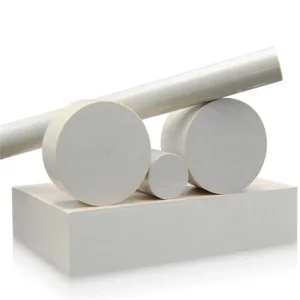
Ontdek onze belangrijkste technische kunststofplaten, UHMWPE-voeringen, tandwielen en constructieplaten, vervaardigd volgens precisienormen.
Polyethyleen (PE) is een zeer veelzijdig polymeer dat in de zware industrie wordt geroemd om zijn structurele integriteit, hoge slagvastheid en lage vloeistofdoorlaatbaarheid. Om het mechanische potentieel ervan in maatwerkconstructies optimaal te benutten, zijn echter zeer precieze thermische lastechnieken vereist. Als toonaangevende fabrikant van PE-materialenOEM-fabrikanten van gelaste polyethyleenplatenTianjin Beyond Technology Development Co., Ltd. richt zich op het selecteren en verwerken van hoogwaardige grondstoffen om de treksterkte van lassen te optimaliseren.
Het molecuulgewicht van de polyethyleenplaat bepaalt hoe gemakkelijk deze te lassen is. Polyethyleen met hoge dichtheid (HDPE/PE300) biedt een uitstekende smeltstroomindex, waardoor het zeer goed lasbaar is met behulp van hete gaslassen, extrusie of stomplasmethoden. Polyethyleen met ultrahoge molecuulmassa (UHMWPE/PE1000), gekenmerkt door lange ketenpolymeren, heeft een vrijwel niet-bestaande smeltstroomindex, waardoor gespecialiseerde lasmethoden, op maat gemaakte verbindingen of hybride mechanische constructies nodig zijn. Onze R&D-afdeling heeft eigen procedures ontwikkeld die ervoor zorgen dat verbindingen tot 90% van hun oorspronkelijke treksterkte behouden.
Het lassen van HDPE-platen vereist strikte temperatuurdrempels. Oververhitting leidt tot afbraak van het polymeer, waardoor de treksterkte bij de lasnaad afneemt. Een te lage temperatuur leidt tot onvolledige moleculaire diffusie. Onze CNC-temperatuurgeregelde extruders handhaven de temperatuur binnen ±1,5 °C.
Vergelijking van de fysische eigenschappen en lasparameters voor HDPE-, HMWPE- en UHMWPE-platen.
| Materiaalkwaliteit | Moleculair gewicht (g/mol) | Smeltstroomindex (190 °C/21,6 kg) | Optimaal lastemperatuurbereik | Aanbevolen lasmethoden | Lassterktecoëfficiënt |
|---|---|---|---|---|---|
| HDPE (PE300) | ~300.000 tot 500.000 | 0,5 - 2,0 g/10 min | 200°C - 230°C | Extrusie, hete gas, stomplas | 0,85 - 0,92 |
| HMWPE (PE500) | ~500.000 tot 1.000.000 | < 0,1 g/10 min | 210°C - 240°C | Extrusie, stomplassen | 0,75 - 0,82 |
| UHMWPE (PE1000) | ~3.000.000 tot 9.000.000 | Niet meetbaar | 230°C - 260°C (vereist druk) | Smeltlassen met hete plaat, wrijvingslassen | 0,60 - 0,70 |
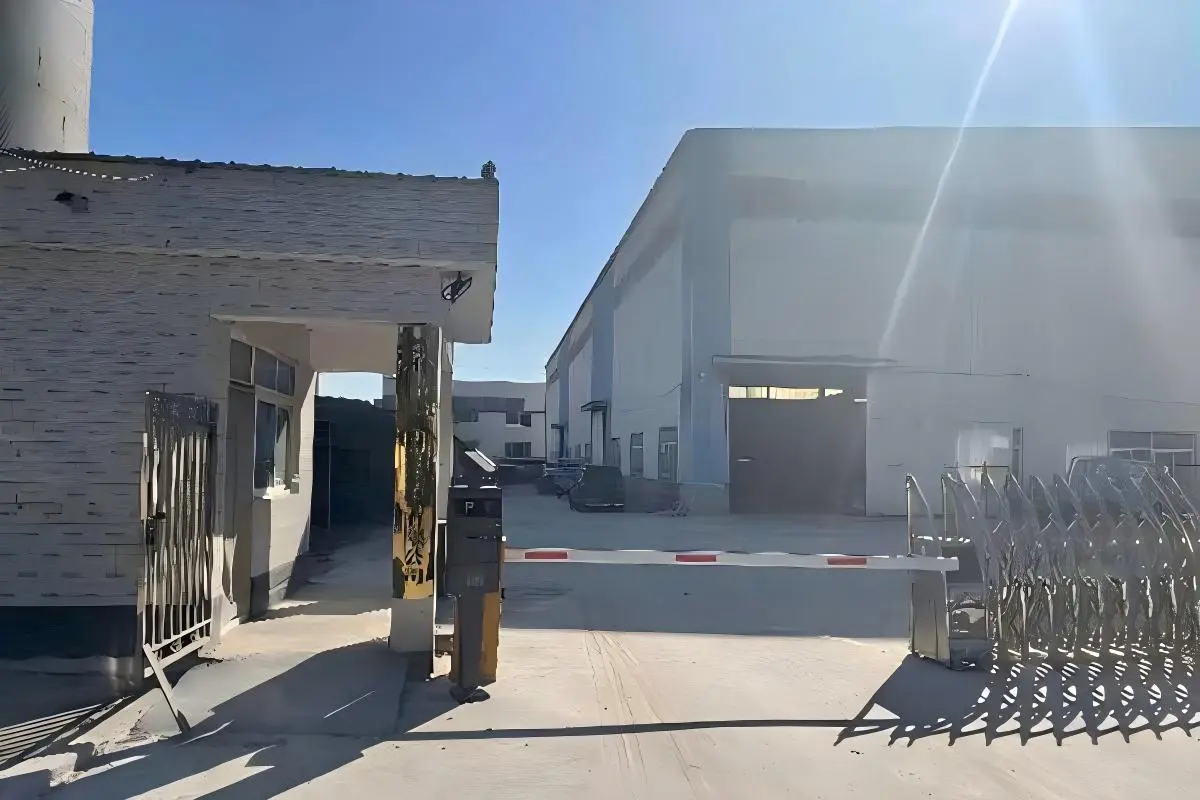
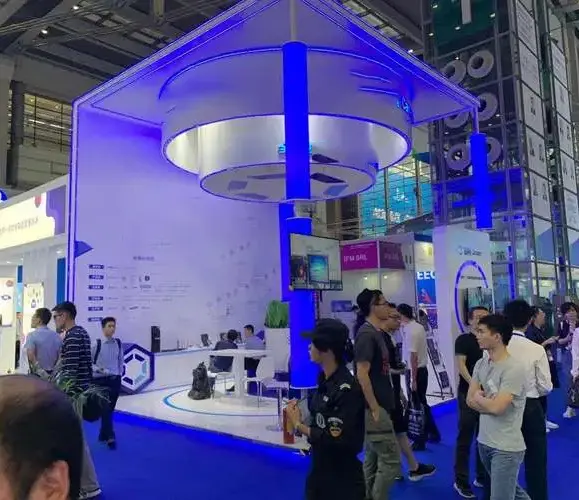
We benutten schaalvoordelen, de integratie van de toeleveringsketen en de precisie-CNC-engineering vanuit onze 50.000 m² grote vestiging in Tianjin.
Onze enorme industriële werkplaats is uitgerust met gespecialiseerde compressievormmachines, extrusieproductie- en dynamische CNC-bewerkingsblokken die ontworpen zijn voor grootschalige productie.
Als vaste partners van TICONA, LG en Sinopec garanderen wij zuivere, onbewerkte harsen, waardoor variaties tussen batches en structurele gebreken tijdens de fabricage worden uitgesloten.
Van complexe tandwielgeometrieën tot meerlaagse, driedimensionale structuren: onze portaaldraaibanken en 5-assige bewerkingsstations kunnen snel aan specifieke wensen voldoen.
Volledig uitgeruste productiebasis
Gespecialiseerd in hoogwaardige polymeren
Toegewijde technici en operators
De grenzen van polymeerlassterkte verleggen
Het ontwikkelen van stabiele lasverbindingen op polyethyleenplaten vereist de keuze van de juiste technologie. In B2B-engineeringprojecten domineren vier kernmethoden:
Door strenge kwaliteitscontroles toe te passen, zorgt Tianjin Beyond ervoor dat de moleculaire eigenschappen van het ruwe polymeer behouden blijven, waardoor thermo-oxidatieve spanning aan de lasnaden wordt verminderd.
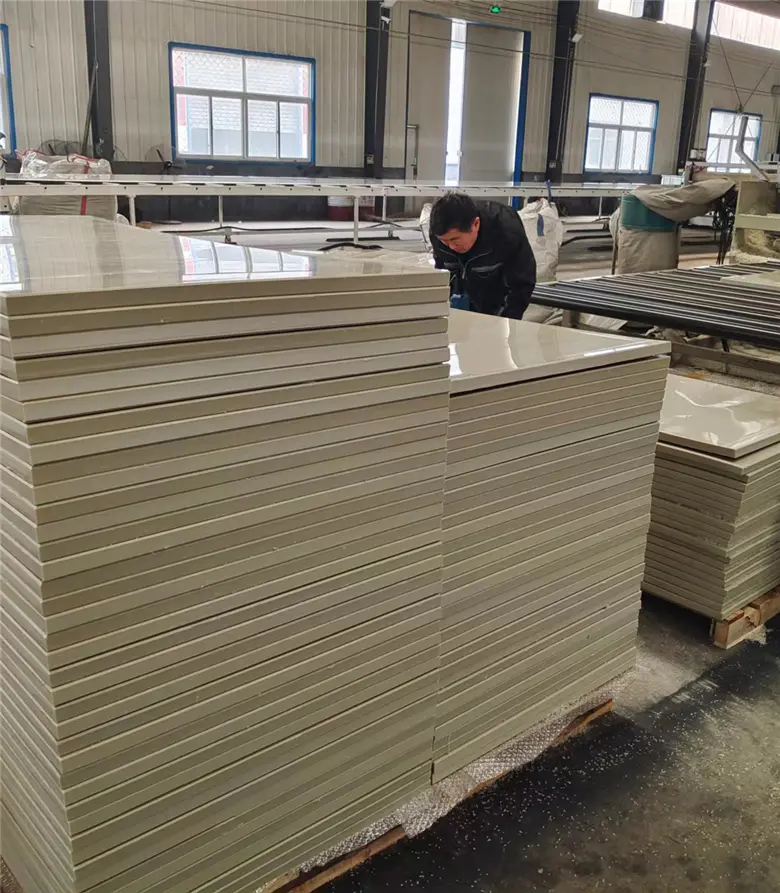
Ontdek de mogelijkheden voor materiaalconfiguraties op maat, van slijtvaste voeringen tot meerlaagse speelplaatsmatten.
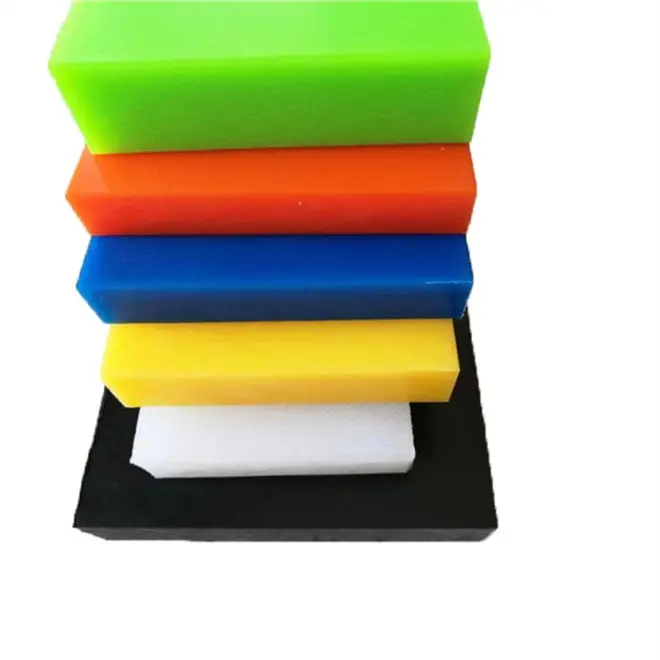
Biedt extreme slijtagebescherming, een zelfsmorend oppervlak en volledige waterbestendigheid.
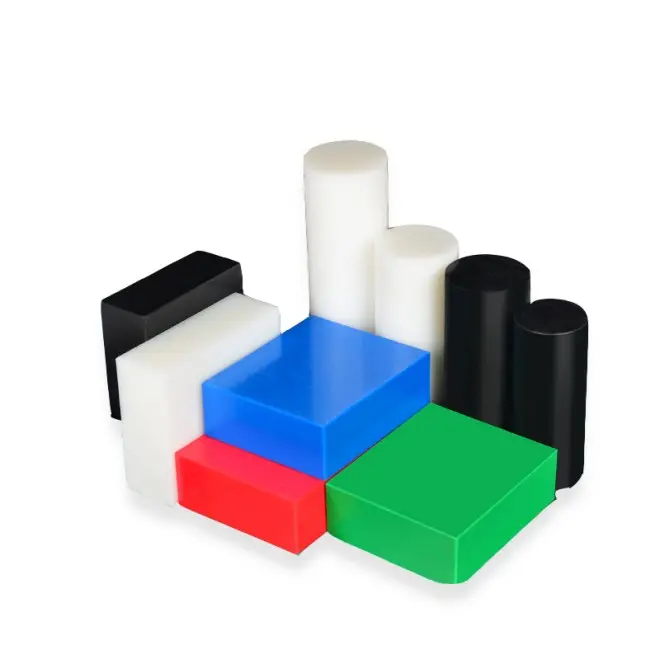
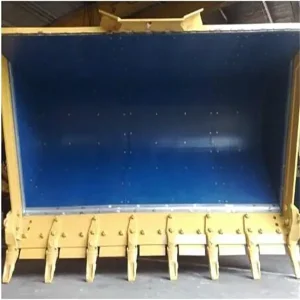
Ontwikkeld met slijtvaste moleculen van hoge kwaliteit, ideaal voor geleiderails, trechters en dokken.
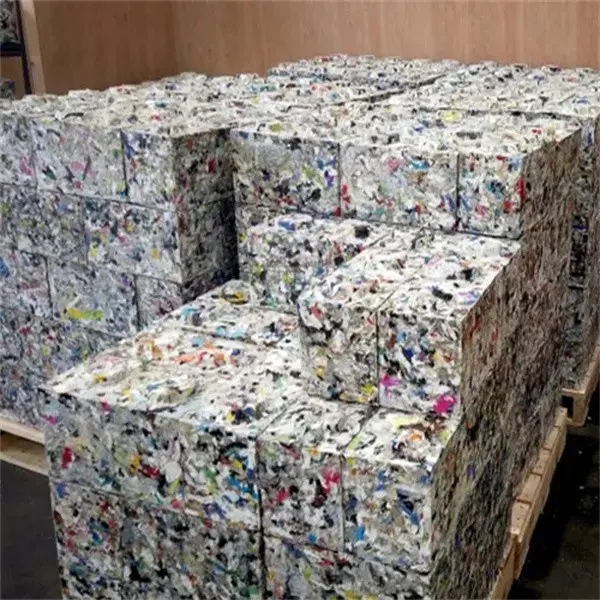
Een kostenefficiënte, milieuvriendelijke constructieoplossing die de CO2-uitstoot minimaliseert en tegelijkertijd een hoge mechanische betrouwbaarheid garandeert.
Wij leveren op maat gemaakte polymeeroplossingen voor de zware industrie wereldwijd.
Gelaste polyethyleenplaten vormen essentiële componenten in veeleisende industriële omgevingen:
Elke toepassing vereist specifieke materiaalsoorten en nauwkeurige lasprocedures om structurele integriteit op lange termijn te garanderen.
Hoogwaardige technische kunststofplaten vereisen eersteklas grondstoffen. Om dit te garanderen, hanteert Tianjin Beyond strenge kwaliteitscontrolesystemen in elke productiefase – van de ontvangst van de hars tot de uiteindelijke CNC-maatcontrole. We werken samen met vooraanstaande wereldwijde polymeerleveranciers zoals TICONA, LG en Sinopec. Dit voorkomt verontreiniging en mechanische inconsistenties die kunnen leiden tot brosbreuken in gelaste componenten.
Onze kwaliteitscontroleprocedure omvat:
Het beantwoorden van technische, materiële en procesmatige vragen van inkoopdirecteuren en engineeringmanagers.
Vanwege het hoge molecuulgewicht (3 tot 9 miljoen g/mol) smelt of vloeit UHMWPE niet zoals standaard thermoplasten. Wanneer het boven het smeltpunt wordt verhit, verandert het in een rubberachtige, gelachtige substantie in plaats van een vloeistof met lage viscositeit. Daardoor levert traditioneel lassen met heet gas of extrusielassen met standaard vulstoffen geen betrouwbare verbindingen op. In plaats daarvan worden UHMWPE-verbindingen doorgaans gemaakt met behulp van hete-plaat-druklassen, spin-/wrijvingslassen of mechanische bevestigingsmethoden.
Het optimale lastemperatuurbereik voor platen van polyethyleen met hoge dichtheid ligt tussen 200 °C en 230 °C. Bij extrusielassen moet de temperatuur van het smeltmateriaal aan de uitgang rond de 210 °C tot 220 °C liggen, terwijl de temperatuur van de voorverwarmende hete gasstroom rond de 260 °C tot 280 °C moet blijven (afhankelijk van de lijnsnelheid en de omgevingsomstandigheden) om het substraatoppervlak te verwarmen.
Voor een betrouwbare lasverbinding moeten de chemische samenstelling en de smeltviscositeit van de lasstaaf overeenkomen met het basismateriaal van de plaat. Het lassen van een HDPE-plaat met een lasstaaf van lagedichtheidpolyethyleen (LDPE) resulteert bijvoorbeeld in een lagere schuifsterkte en kan leiden tot breuk van de verbinding als gevolg van de verschillende thermische uitzettingscoëfficiënten en polymeerstructuren.
Bij de fabricage van industriële kunststofproducten worden V-groeven, dubbele V-groeven of afgeronde hoeken gebruikt. Dikke platen (meer dan 10 mm) vereisen een dubbele V-groefverbinding om de thermische krimpkrachten gelijkmatig te verdelen en kromtrekken van de plaat of scheuren in de verbinding onder hoge belasting te voorkomen.
Onze productieprocessen en kwaliteitscontroles voldoen volledig aan de ISO 9001-, SGS- en BV-normen. We leveren documentatie voor materiaaltracering, specificatiebladen voor grondstoffen en conformiteitscertificaten voor internationale importafhandeling.
Maak uw maatwerkpakket compleet met ons assortiment aan extra sterke staven, hittebestendige polymeren en lasbare platen.
 Beyond