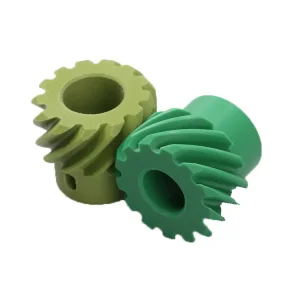
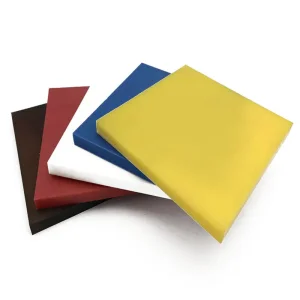
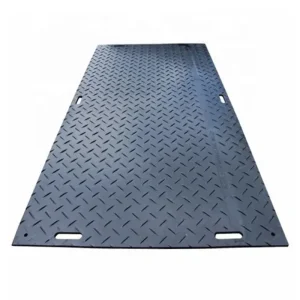
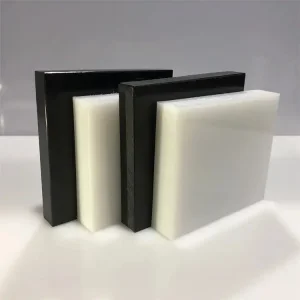
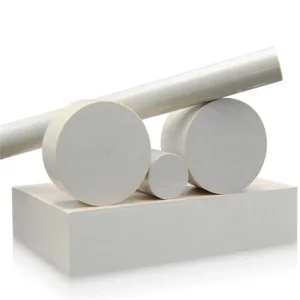
Explore nossa linha completa de placas de plástico de engenharia, revestimentos de UHMWPE, engrenagens e chapas estruturais fabricadas segundo padrões de precisão.
O polietileno (PE) é um polímero altamente versátil, reconhecido na indústria pesada por sua integridade estrutural, alta resistência ao impacto e baixa permeabilidade a líquidos. No entanto, maximizar seu potencial mecânico em montagens personalizadas exige técnicas de soldagem térmica de alta precisão. Como líderes no setor, a [nome da empresa] é líder em [nome da empresa].Fabricantes de chapas de polietileno para soldagem OEMA Tianjin Beyond Technology Development Co., Ltd. concentra-se na seleção e no processamento de matérias-primas de alta integridade para otimizar a retenção da resistência à tração da solda.
O peso molecular da folha de polietileno determina a facilidade de soldagem. O polietileno de alta densidade (HDPE/PE300) oferece excelente controle do índice de fluidez, tornando-o altamente soldável por meio de soldagem a gás quente, extrusão ou fusão de topo. O polietileno de ultra-alto peso molecular (UHMWPE/PE1000), caracterizado por polímeros de cadeia longa, possui um índice de fluidez praticamente inexistente, o que exige métodos de soldagem especializados, juntas personalizadas ou montagens mecânicas híbridas. Nossa divisão de P&D desenvolveu procedimentos proprietários que garantem que as juntas retenham até 90% de sua resistência à tração original.
A soldagem de chapas de PEAD exige limites de temperatura rigorosos. O superaquecimento leva à degradação do polímero, reduzindo a resistência à tração na junta. Temperaturas abaixo do ideal resultam em difusão molecular incompleta. Nossas extrusoras CNC com controle de temperatura mantêm as temperaturas dentro de uma faixa de ±1,5 °C.
Comparação das propriedades físicas e parâmetros de soldagem de chapas de PEAD, PEAB e UPEAB.
| Grau do material | Peso molecular (g/mol) | Índice de Fluidez (190°C/21,6kg) | Faixa de temperatura ideal para soldagem | Métodos de soldagem recomendados | Coeficiente de resistência da solda |
|---|---|---|---|---|---|
| HDPE (PE300) | Aproximadamente de 300.000 a 500.000 | 0,5 - 2,0 g/10 min | 200°C - 230°C | Extrusão, Gás Quente, Fusão de Topo | 0,85 - 0,92 |
| HMWPE (PE500) | ~500.000 a 1.000.000 | < 0,1 g/10 min | 210°C - 240°C | Extrusão, Fusão de Topo | 0,75 - 0,82 |
| UHMWPE (PE1000) | ~3.000.000 a 9.000.000 | Não mensurável | 230°C - 260°C (requer pressão) | Fusão por placa quente, soldagem por fricção | 0,60 - 0,70 |
Aproveitando a escala, a integração da cadeia de suprimentos e a engenharia CNC de precisão do nosso centro de 50.000 m² em Tianjin.
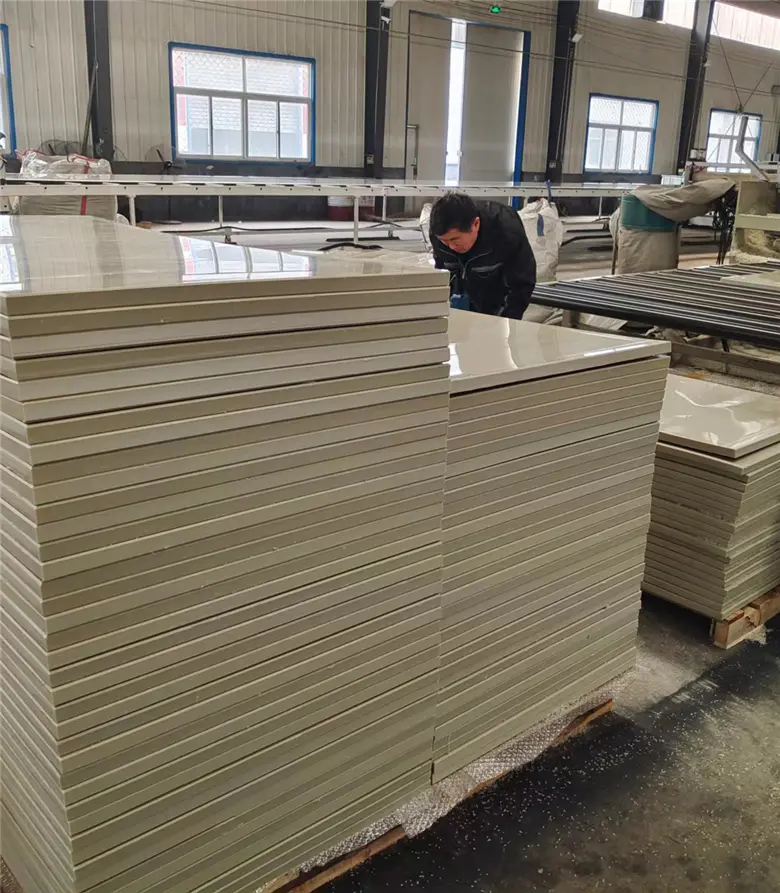
Nossa enorme oficina industrial conta com moldagem por compressão especializada, produção por extrusão e blocos de processamento CNC dinâmicos projetados para produção em grande volume.
Como parceiros regulares da TICONA, LG e Sinopec, garantimos resinas virgens de alta pureza, eliminando variações entre lotes e falhas na integridade estrutural durante a fabricação.
Desde geometrias de engrenagens complexas até formas estruturadas tridimensionais em múltiplas camadas, nossos tornos de pórtico e estações de usinagem de 5 eixos atendem rapidamente às necessidades personalizadas.
Base de fabricação totalmente equipada
Especializada em polímeros de alto desempenho.
Engenheiros e operadores dedicados
Ultrapassando os limites da resistência da solda de polímeros
O desenvolvimento de juntas de solda estáveis em materiais de polietileno em forma de folha exige a escolha da tecnologia adequada. Em projetos de engenharia B2B, quatro métodos principais predominam:
Ao implementar controles de qualidade rigorosos, a Tianjin Beyond garante que as propriedades moleculares do polímero bruto sejam preservadas, reduzindo o estresse termo-oxidativo nas margens da solda.
Explore configurações de materiais personalizadas, desde revestimentos resistentes ao desgaste até lonas multicamadas para parques infantis.
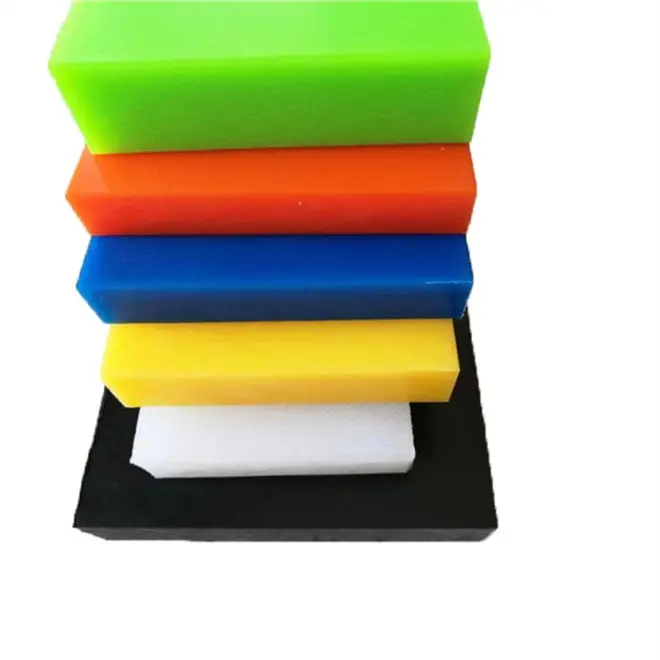
Oferece proteção extrema contra abrasão, superfície autolubrificante e total resistência à água.
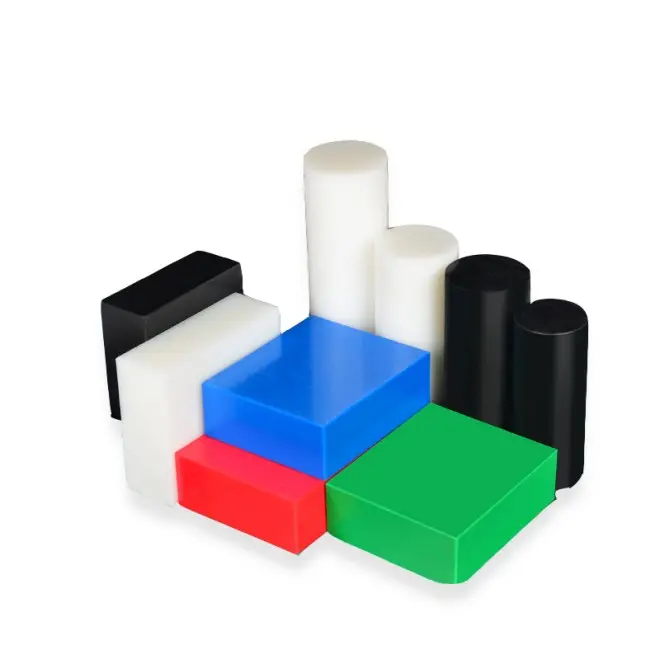
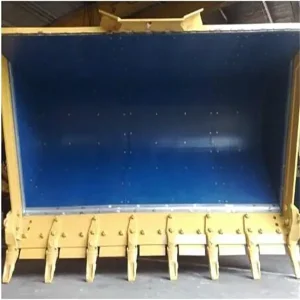
Projetado com moléculas resistentes ao desgaste de alta resistência, ideal para trilhos-guia, funis e docas.
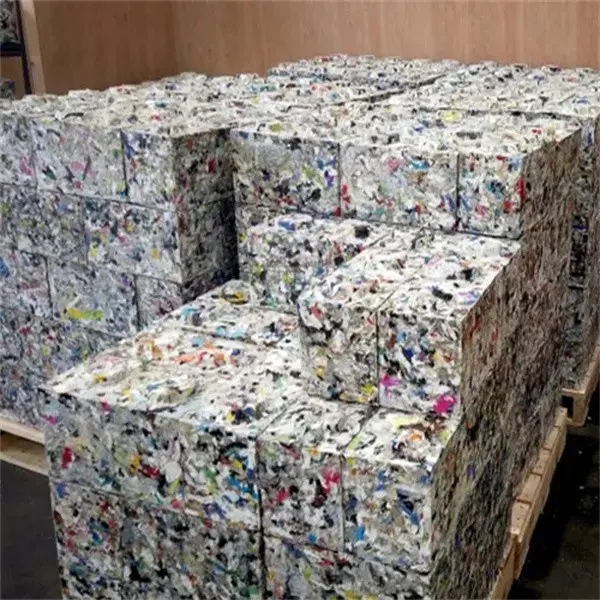
Uma solução estrutural ecológica e com boa relação custo-benefício que minimiza a pegada de carbono, mantendo alta confiabilidade mecânica.
Fornecemos soluções personalizadas em polímeros para indústrias pesadas em todo o mundo.
As chapas de polietileno soldadas servem como componentes cruciais em ambientes industriais exigentes:
Cada aplicação requer tipos de materiais personalizados e procedimentos de soldagem precisos para garantir a integridade estrutural a longo prazo.
As chapas de plástico de engenharia de alto desempenho exigem matérias-primas de primeira qualidade. Para garantir isso, a Tianjin Beyond utiliza sistemas rigorosos de inspeção de qualidade em todas as etapas da produção — desde o recebimento da resina bruta até a verificação dimensional final por CNC. Cooperamos com fornecedores globais de polímeros de elite, como TICONA, LG e Sinopec. Isso evita contaminação e inconsistências mecânicas que podem causar falhas por fragilidade em componentes soldados.
Nosso fluxo de trabalho de controle de qualidade inclui:
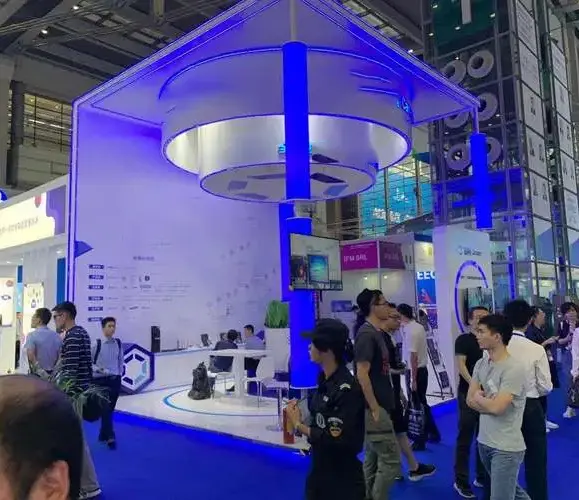
Responder às questões técnicas, de materiais e de processos dos diretores de compras e dos líderes de engenharia.
Devido ao seu elevado peso molecular (3 a 9 milhões de g/mol), o UHMWPE não derrete nem flui como os termoplásticos comuns. Quando aquecido acima do seu ponto de fusão, ele se transforma em um estado gelatinoso, semelhante a borracha, em vez de um líquido de baixa viscosidade. Consequentemente, a soldagem tradicional por gás quente ou extrusão, utilizando cargas comuns, não produz ligações confiáveis. Em vez disso, as juntas de UHMWPE são normalmente unidas por meio de fusão por pressão em placa quente, soldagem por fricção/rotação ou fixação mecânica.
A faixa de temperatura ideal para soldagem de chapas de polietileno de alta densidade situa-se entre 200 °C e 230 °C. Para soldagem por extrusão, a temperatura de saída do material fundido deve ficar em torno de 210 °C a 220 °C, enquanto o fluxo de gás quente de pré-aquecimento deve permanecer entre 260 °C e 280 °C (dependendo da velocidade da linha e das condições ambientais) para aquecer a superfície do substrato.
Para uma soldagem confiável, a composição química e a viscosidade da solda devem ser compatíveis com o material da chapa base. Por exemplo, soldar uma chapa de PEAD com uma vareta de PEBD (polietileno de baixa densidade) resulta em menor resistência ao cisalhamento e falha da junta devido à incompatibilidade nas taxas de expansão térmica e nas estruturas dos polímeros.
Na fabricação industrial de plásticos, utilizam-se geometrias de juntas em V, V duplo ou filete. Chapas espessas (acima de 10 mm) requerem preparação em V duplo para distribuir uniformemente as forças de retração térmica e evitar deformações da chapa ou fissuras nas juntas sob cargas elevadas.
Nossos processos de linha de produção e controles de qualidade estão em total conformidade com as normas ISO 9001, SGS e BV. Fornecemos documentação de rastreamento de materiais, fichas técnicas de polímeros brutos e certificados de conformidade para desembaraço aduaneiro de importações globais.
Complete seu pacote de fabricação personalizada com nossa linha secundária de hastes reforçadas, polímeros de alta temperatura e placas soldáveis.
 Beyond