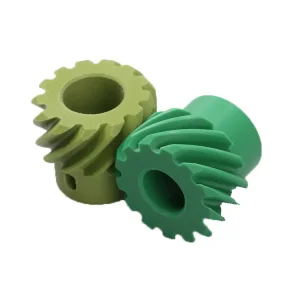
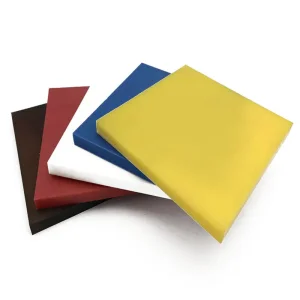
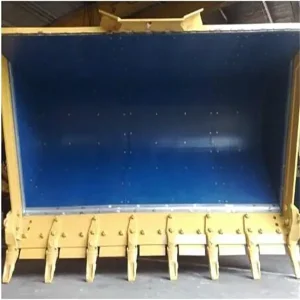
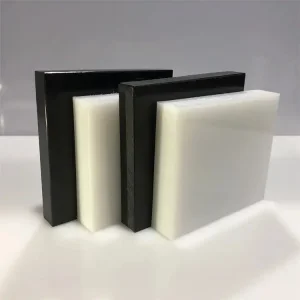
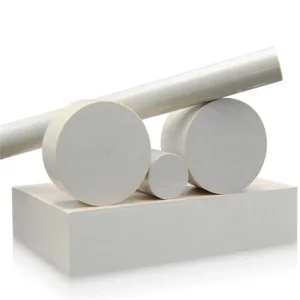
Scoprite le nostre principali lastre in plastica tecnica, i rivestimenti in UHMWPE, gli ingranaggi e le lamiere strutturali, realizzati secondo standard di precisione.
Il polietilene (PE) è un polimero estremamente versatile, apprezzato nell'industria pesante per la sua integrità strutturale, l'elevata resistenza agli urti e la bassa permeabilità ai liquidi. Tuttavia, per massimizzare il suo potenziale meccanico negli assemblaggi personalizzati sono necessarie tecniche di saldatura termica di alta precisione. Come leaderProduttori OEM di fogli di polietilene per saldaturaLa Tianjin Beyond Technology Development Co., Ltd. si concentra sulla selezione e lavorazione di materie prime di alta qualità per ottimizzare la ritenzione della resistenza alla trazione delle saldature.
Il peso molecolare del foglio di polietilene determina la sua facilità di saldatura. Il polietilene ad alta densità (HDPE/PE300) offre un eccellente controllo dell'indice di fluidità allo stato fuso, rendendolo altamente saldabile mediante saldatura a gas caldo, estrusione o fusione di testa. Il polietilene ad altissimo peso molecolare (UHMWPE/PE1000), caratterizzato da polimeri a catena lunga, presenta un indice di fluidità allo stato fuso praticamente inesistente, rendendo necessari metodi di saldatura specializzati, giunzioni personalizzate o assemblaggi meccanici ibridi. Il nostro reparto di ricerca e sviluppo ha sviluppato procedure proprietarie che garantiscono che le giunzioni mantengano fino al 90% della loro resistenza alla trazione di base.
La saldatura di lastre in HDPE richiede il rispetto di rigorose soglie di temperatura. Il surriscaldamento provoca la degradazione del polimero, riducendo la resistenza alla trazione in corrispondenza della giunzione. Temperature inferiori a quelle ottimali comportano una diffusione molecolare incompleta. I nostri estrusori a controllo numerico (CNC) mantengono i valori termici entro ±1,5 °C.
Confronto tra le proprietà fisiche e i parametri di saldatura di lastre in HDPE, HMWPE e UHMWPE.
| Grado del materiale | Peso molecolare (g/mol) | Indice di fluidità a caldo (190 °C/21,6 kg) | Intervallo ottimale di temperatura di saldatura | Metodi di saldatura consigliati | Coefficiente di resistenza della saldatura |
|---|---|---|---|---|---|
| HDPE (PE300) | ~300.000 a 500.000 | 0,5 - 2,0 g/10 min | 200°C - 230°C | Estrusione, gas caldo, fusione di testa | 0,85 - 0,92 |
| PE500 ad alto peso molecolare | Da circa 500.000 a 1.000.000 | < 0,1 g/10 min | 210 °C - 240 °C | Estrusione, fusione di testa | 0,75 - 0,82 |
| UHMWPE (PE1000) | Da circa 3.000.000 a 9.000.000 | Non misurabile | 230 °C - 260 °C (richiede pressione) | Fusione a piastra calda, saldatura per attrito | 0,60 - 0,70 |
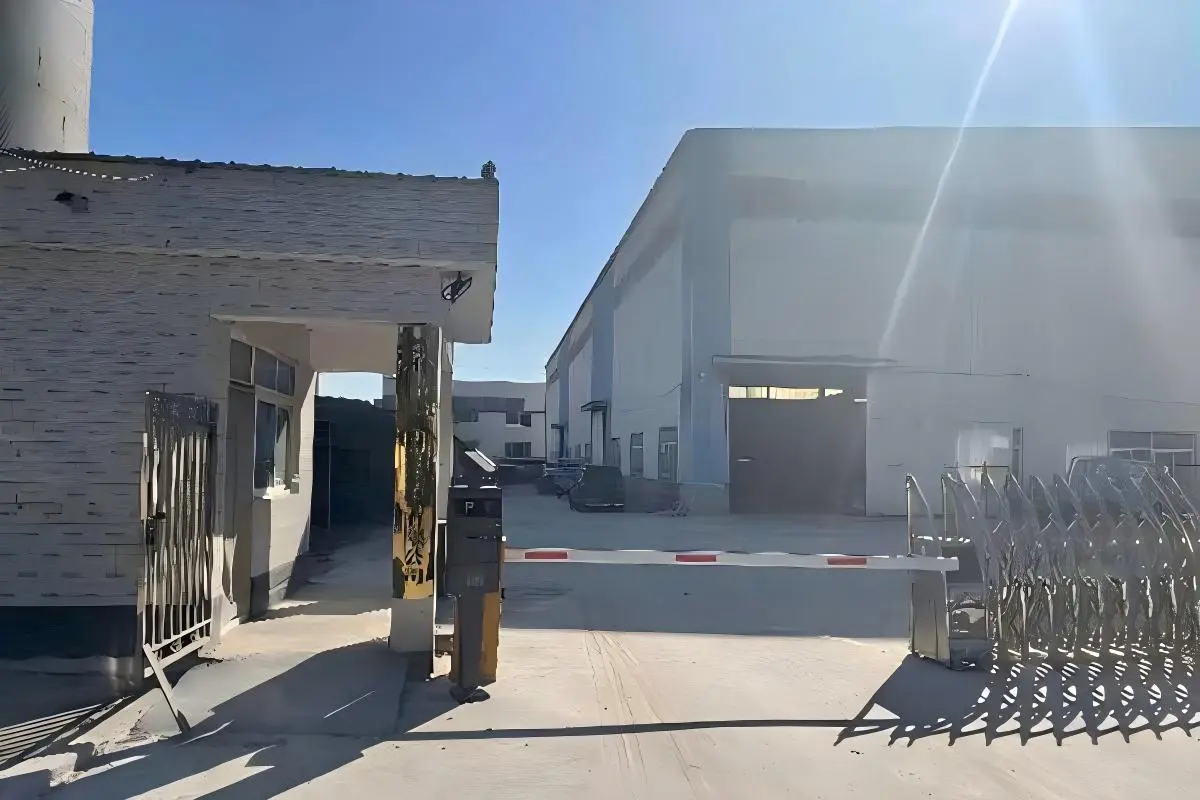
Sfruttando le economie di scala, l'integrazione della catena di fornitura e l'ingegneria CNC di precisione del nostro polo di Tianjin di 50.000 m².
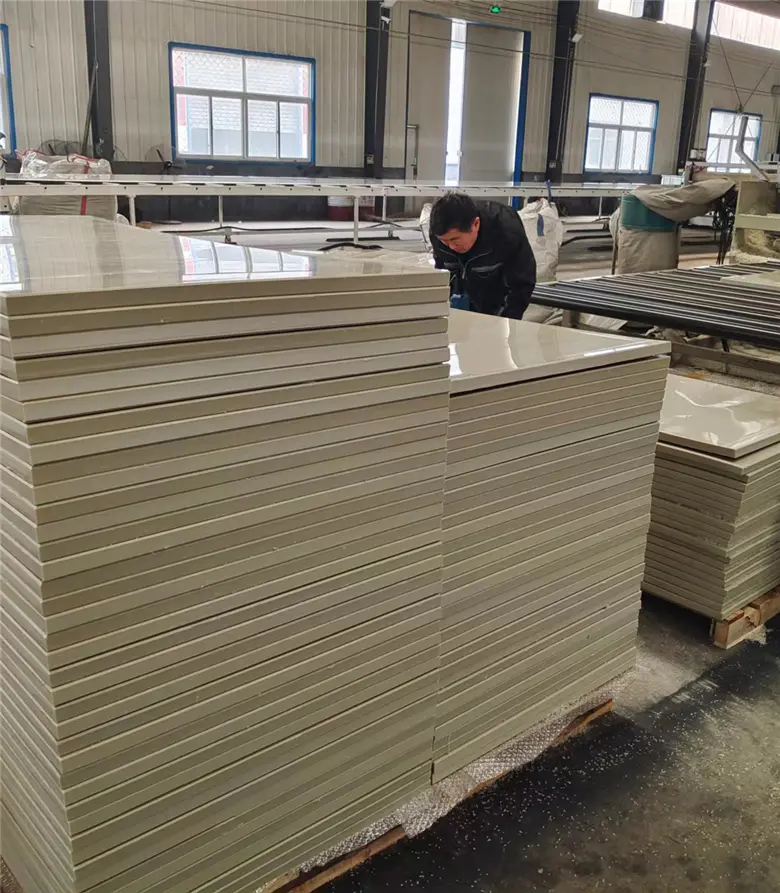
La nostra imponente officina industriale è dotata di impianti specializzati per lo stampaggio a compressione, la produzione per estrusione e blocchi di lavorazione CNC dinamici, progettati per la produzione di grandi volumi.
In qualità di partner abituali di TICONA, LG e Sinopec, garantiamo resine vergini di purezza elevata, eliminando le variazioni tra i lotti e i problemi di integrità strutturale durante la produzione.
Dalle complesse geometrie degli ingranaggi alle forme tridimensionali multistrato, i nostri torni a portale e le stazioni di lavoro a 5 assi gestiscono rapidamente le esigenze personalizzate.
Base produttiva completamente attrezzata
Specializzati in polimeri ad alte prestazioni
Ingegneri e operatori dedicati
Superare i limiti della resistenza alla saldatura dei polimeri
Lo sviluppo di giunzioni di saldatura stabili su materiali in fogli di polietilene richiede la scelta della tecnologia appropriata. Nei progetti di ingegneria B2B, predominano quattro metodi principali:
Grazie all'implementazione di rigorosi controlli di qualità, Tianjin Beyond garantisce la conservazione delle proprietà molecolari del polimero grezzo, riducendo lo stress termo-ossidativo ai margini delle saldature.
Scopri configurazioni di materiali personalizzate, dai rivestimenti resistenti all'usura ai teli multistrato per aree gioco.
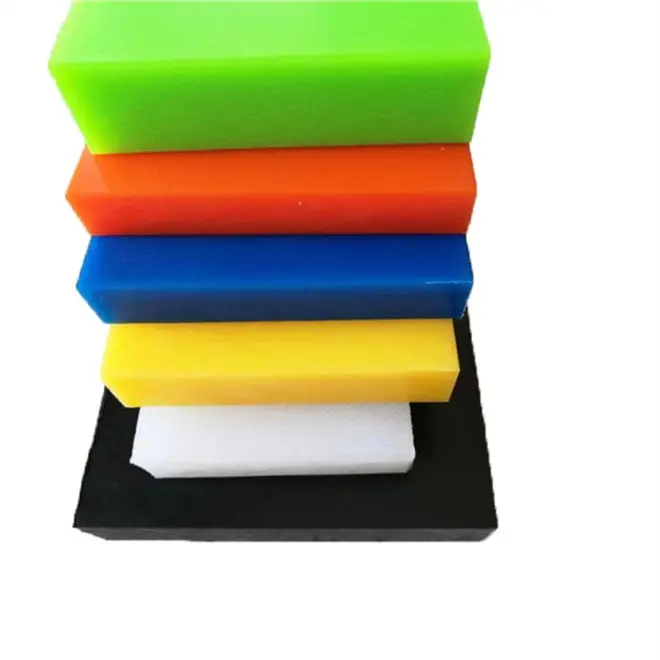
Offre un'estrema protezione dall'abrasione, una superficie autolubrificante e una completa resistenza all'acqua.
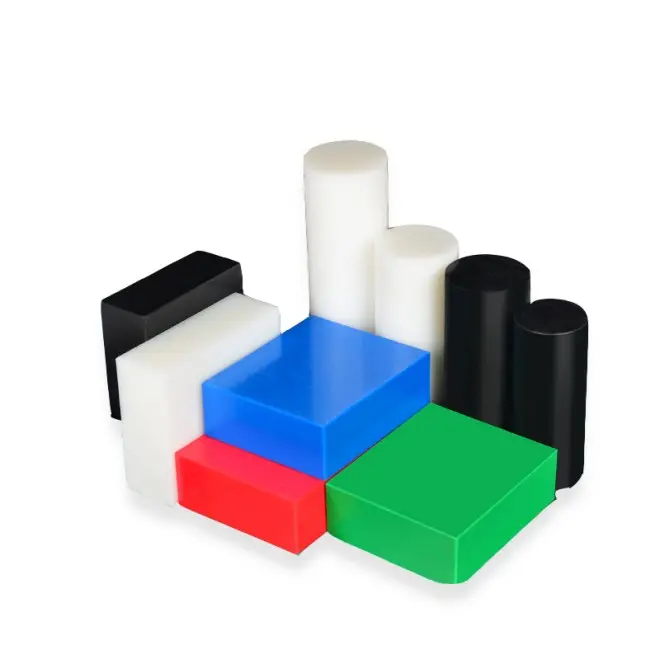
Progettato con molecole resistenti all'usura e ad alte prestazioni, ideale per guide, tramogge e banchine.
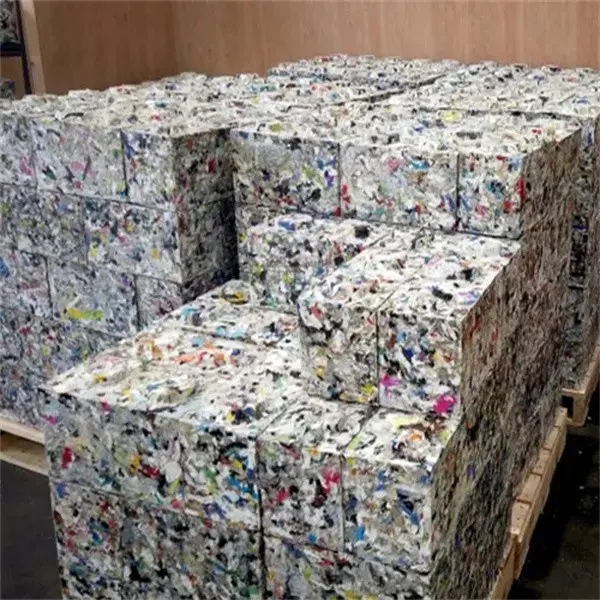
Una soluzione strutturale ecocompatibile ed economicamente vantaggiosa che riduce al minimo l'impronta di carbonio, mantenendo al contempo un'elevata affidabilità meccanica.
Forniamo soluzioni polimeriche personalizzate per l'industria pesante in tutto il mondo.
Le lastre di polietilene saldate rappresentano componenti cruciali in contesti industriali esigenti:
Ogni applicazione richiede materiali di qualità personalizzata e procedure di saldatura precise per garantire l'integrità strutturale a lungo termine.
Le lastre in plastica tecnica ad alte prestazioni richiedono materie prime di prima qualità. Per garantire ciò, Tianjin Beyond utilizza rigorosi sistemi di controllo qualità in ogni fase della produzione, dalla ricezione della resina grezza al controllo dimensionale finale tramite macchine CNC. Collaboriamo con fornitori di polimeri di alto livello a livello globale, come TICONA, LG e Sinopec. Questo previene contaminazioni e incongruenze meccaniche che possono causare rotture fragili nei componenti saldati.
Il nostro flusso di lavoro per il controllo qualità comprende:
Rispondere alle domande tecniche, relative ai materiali e ai processi dei responsabili degli acquisti e dei capi ingegneria.
A causa del suo elevato peso molecolare (da 3 a 9 milioni di g/mol), l'UHMWPE non fonde né scorre come i termoplastici standard. Quando riscaldato al di sopra del suo punto di fusione, si trasforma in uno stato gommoso, simile a un gel, anziché in un liquido a bassa viscosità. Di conseguenza, la saldatura tradizionale a gas caldo o per estrusione con materiali di riempimento standard non produce giunzioni affidabili. Pertanto, le giunzioni in UHMWPE vengono generalmente realizzate mediante fusione a pressione su piastra calda, saldatura per rotazione/attrito o fissaggi meccanici.
L'intervallo di temperatura ottimale per la saldatura di lastre di polietilene ad alta densità è compreso tra 200 °C e 230 °C. Per la saldatura per estrusione, la temperatura di uscita del fuso dovrebbe essere intorno ai 210-220 °C, mentre il flusso di gas caldo di preriscaldamento dovrebbe mantenersi intorno ai 260-280 °C (a seconda della velocità della linea e delle condizioni ambientali) per riscaldare la superficie del substrato.
Per ottenere una saldatura affidabile, la composizione chimica e la viscosità del fuso della bacchetta di saldatura devono corrispondere al materiale della lamiera di base. Ad esempio, la saldatura di una lamiera in HDPE con una bacchetta in polietilene a bassa densità (LDPE) comporta una minore resistenza al taglio e il cedimento del giunto a causa della mancata corrispondenza tra i coefficienti di dilatazione termica e le strutture polimeriche.
Nella lavorazione industriale delle materie plastiche si utilizzano geometrie di giunzione a V, a doppia V o a raccordo. Le lamiere spesse (oltre 10 mm) richiedono una preparazione a doppia V per distribuire uniformemente le forze di contrazione termica e prevenire la deformazione della lamiera o la formazione di crepe nelle giunzioni sotto carichi elevati.
I nostri processi di produzione e i controlli di qualità sono pienamente conformi agli standard ISO 9001, SGS e BV. Forniamo documentazione per la tracciabilità dei materiali, schede tecniche dei polimeri grezzi e certificati di conformità per lo sdoganamento delle importazioni a livello globale.
Completa il tuo pacchetto di fabbricazione personalizzata con la nostra linea secondaria di barre per impieghi gravosi, polimeri per alte temperature e piastre saldabili.
 Beyond