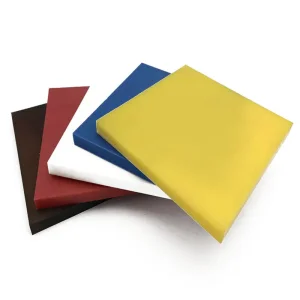
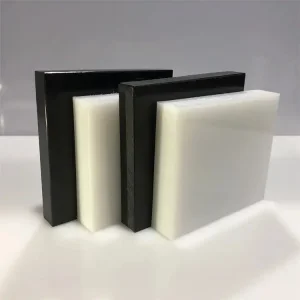
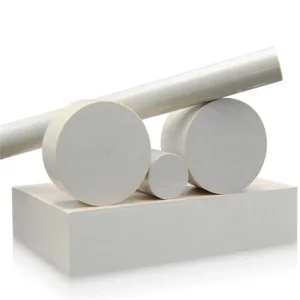
Jelajahi pelat plastik rekayasa utama kami, pelapis UHMWPE, roda gigi, dan lembaran struktural yang diproduksi dengan standar presisi.
Polietilen (PE) adalah polimer yang sangat serbaguna dan terkenal di seluruh industri berat karena integritas strukturalnya, ketahanan benturan yang tinggi, dan permeabilitas cairan yang rendah. Namun, memaksimalkan potensi mekaniknya dalam perakitan khusus membutuhkan teknik pengelasan termal yang sangat presisi. Sebagai perusahaan terkemukaProdusen lembaran polietilen las OEMTianjin Beyond Technology Development Co., Ltd. berfokus pada pemilihan dan pengolahan bahan baku berkualitas tinggi untuk mengoptimalkan kekuatan tarik las.
Berat molekuler lembaran polietilen menentukan kemudahan pengelasannya. Polietilen Densitas Tinggi (HDPE/PE300) menawarkan kontrol indeks aliran leleh yang sangat baik, sehingga sangat mudah dilas melalui metode gas panas, ekstrusi, atau fusi tumpul. Polietilen Berat Molekul Ultra Tinggi (UHMWPE/PE1000), yang dicirikan oleh polimer rantai panjang, memiliki laju aliran leleh yang hampir tidak ada, sehingga memerlukan metode pengelasan khusus, sambungan khusus, atau rakitan mekanis hibrida. Divisi Litbang kami telah mengembangkan prosedur eksklusif yang memastikan sambungan mempertahankan hingga 90% dari kekuatan tarik dasarnya.
Pengelasan lembaran HDPE memerlukan ambang batas suhu yang ketat. Pemanasan berlebih menyebabkan degradasi polimer, mengurangi kekuatan tarik pada batas sambungan. Suhu di bawah optimal menyebabkan difusi molekuler yang tidak sempurna. Ekstruder CNC kami yang dikontrol suhu mempertahankan target termal dalam ±1,5°C.
Membandingkan sifat fisik dan parameter pengelasan untuk lembaran baja kelas HDPE, HMWPE, dan UHMWPE.
| Kelas Material | Berat Molekul (g/mol) | Indeks Aliran Leleh (190°C/21,6kg) | Kisaran Suhu Pengelasan Optimal | Metode Pengelasan yang Direkomendasikan | Koefisien Kekuatan Las |
|---|---|---|---|---|---|
| HDPE (PE300) | ~300.000 hingga 500.000 | 0,5 - 2,0 g/10 menit | 200°C - 230°C | Ekstrusi, Gas Panas, Pengelasan Sambungan | 0,85 - 0,92 |
| HMWPE (PE500) | ~500.000 hingga 1.000.000 | < 0,1g/10 menit | 210°C - 240°C | Ekstrusi, Penyambungan Butt | 0,75 - 0,82 |
| UHMWPE (PE1000) | ~3.000.000 hingga 9.000.000 | Tidak terukur | 230°C - 260°C (membutuhkan tekanan) | Pengelasan Fusi Pelat Panas, Pengelasan Gesekan | 0,60 - 0,70 |
Memanfaatkan skala, integrasi rantai pasokan, dan rekayasa CNC presisi dari pusat kami di Tianjin seluas 50.000 m².
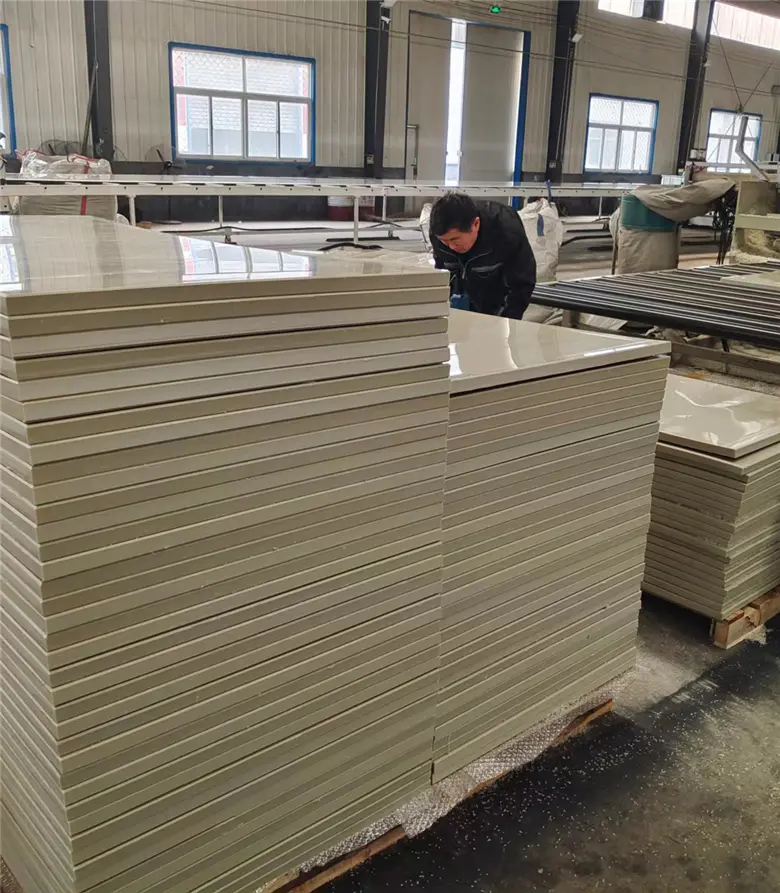
Bengkel industri kami yang besar memiliki fasilitas pencetakan kompresi khusus, produksi ekstrusi, dan blok pemrosesan CNC dinamis yang dirancang untuk produksi volume besar.
Sebagai mitra tetap TICONA, LG, dan Sinopec, kami menjamin resin murni berkualitas tinggi, sehingga menghilangkan variasi antar batch dan kegagalan integritas struktural selama proses fabrikasi.
Mulai dari geometri roda gigi yang kompleks hingga bentuk terstruktur tiga dimensi berlapis-lapis, mesin bubut gantry dan stasiun pemesinan 5 sumbu kami mampu menangani kebutuhan khusus dengan cepat.
Basis manufaktur yang lengkap
Mengkhususkan diri dalam polimer berkinerja tinggi
Insinyur & operator yang berdedikasi
Mendorong batas kekuatan las polimer
Mengembangkan sambungan las yang stabil pada material lembaran polietilen membutuhkan pemilihan teknologi yang tepat. Dalam alur proyek rekayasa B2B, empat metode inti mendominasi:
Dengan menerapkan kontrol QA yang ketat, Tianjin Beyond memastikan bahwa sifat molekuler polimer mentah tetap terjaga, mengurangi tekanan termo-oksidatif pada tepi pengelasan.
Jelajahi konfigurasi material khusus, mulai dari lapisan tahan aus hingga lembaran taman bermain berlapis-lapis.
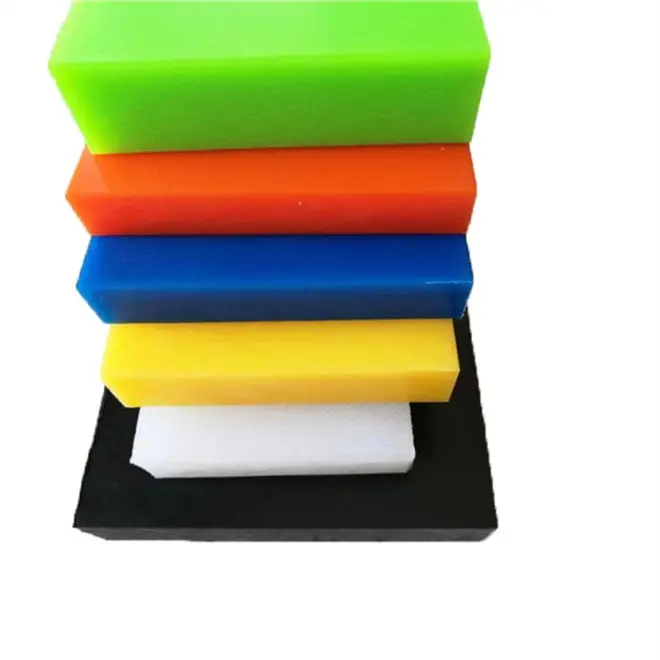
Memberikan perlindungan abrasi ekstrem, permukaan yang melumasi sendiri, dan ketahanan air sepenuhnya.
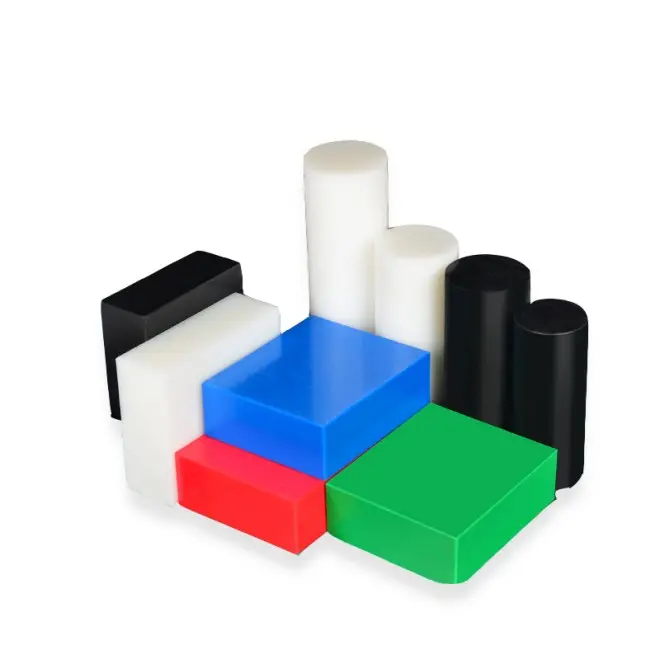
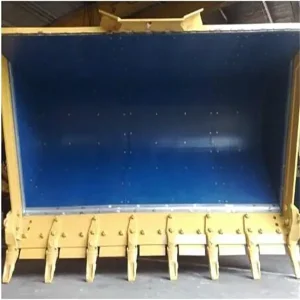
Dirancang dengan molekul tahan aus yang kuat, ideal untuk rel pemandu, corong, dan dermaga.
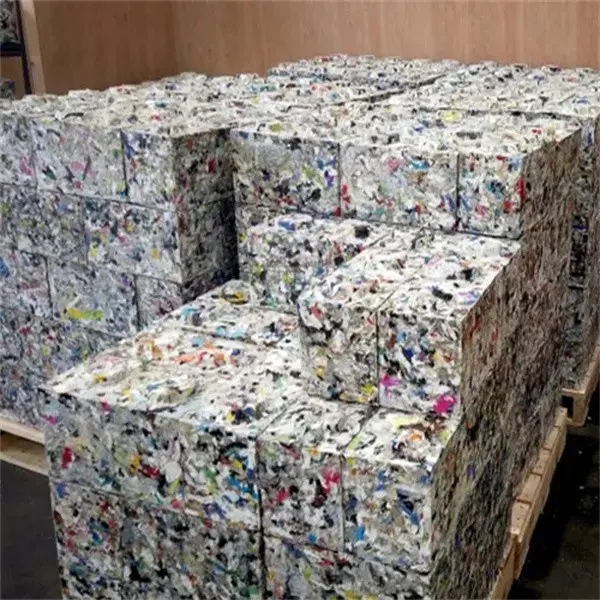
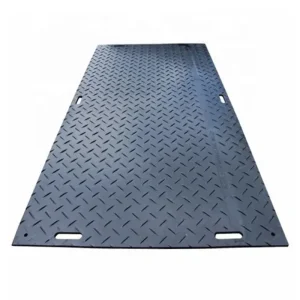
Solusi struktural ramah lingkungan dan hemat biaya yang meminimalkan jejak karbon sekaligus mempertahankan keandalan mekanis yang tinggi.
Menyediakan solusi polimer yang dibuat khusus untuk industri berat di seluruh dunia.
Lembaran polietilen yang dilas berperan sebagai komponen penting dalam lingkungan industri yang menuntut:
Setiap aplikasi memerlukan jenis material yang disesuaikan dan prosedur pengelasan yang tepat untuk memastikan integritas struktural jangka panjang.
Lembaran plastik rekayasa berkinerja tinggi membutuhkan bahan baku input premium. Untuk memastikan hal ini, Tianjin Beyond menggunakan sistem inspeksi kualitas yang ketat di setiap tahap produksi—mulai dari penerimaan resin mentah hingga pemeriksaan dimensi CNC akhir. Kami bekerja sama dengan pemasok polimer global terkemuka seperti TICONA, LG, dan Sinopec. Hal ini mencegah kontaminasi dan ketidaksesuaian mekanis yang dapat menyebabkan kegagalan rapuh pada komponen yang dilas.
Alur kerja kontrol kualitas kami meliputi:
Menjawab pertanyaan teknis, material, dan proses dari direktur pengadaan dan pimpinan teknik.
Karena berat molekulnya yang tinggi (3 hingga 9 juta g/mol), UHMWPE tidak meleleh atau mengalir seperti termoplastik standar. Ketika dipanaskan di atas titik lelehnya, ia berubah menjadi keadaan seperti karet atau gel, bukan cairan dengan viskositas rendah. Akibatnya, pengelasan gas panas atau ekstrusi tradisional menggunakan bahan pengisi standar tidak menghasilkan ikatan yang andal. Sebagai gantinya, sambungan UHMWPE biasanya disambung menggunakan fusi tekanan pelat panas, pengelasan putar/gesekan, atau opsi pengikatan mekanis.
Kisaran suhu pengelasan optimal untuk lembaran Polietilen Densitas Tinggi adalah antara 200°C dan 230°C. Untuk pengelasan ekstrusi, suhu keluar lelehan harus berada di sekitar 210°C hingga 220°C, sedangkan aliran gas panas pra-pemanasan harus tetap di sekitar 260°C hingga 280°C (tergantung pada kecepatan jalur dan kondisi lingkungan) untuk memanaskan permukaan substrat.
Untuk pengelasan yang andal, komposisi kimia dan viskositas leleh batang las harus sesuai dengan material lembaran dasar. Misalnya, pengelasan lembaran HDPE dengan batang PE densitas rendah (LDPE) menghasilkan kekuatan geser yang lebih rendah dan kegagalan sambungan karena ketidaksesuaian laju ekspansi termal dan struktur polimer.
Fabrikasi plastik industri menggunakan geometri sambungan alur V, alur V ganda, atau sambungan fillet. Pelat tebal (di atas 10 mm) memerlukan persiapan alur V ganda untuk mendistribusikan gaya penyusutan termal secara merata dan mencegah lengkungan lembaran atau retak sambungan di bawah beban tinggi.
Proses lini produksi dan kontrol kualitas kami sepenuhnya sesuai dengan standar ISO 9001, SGS, dan BV. Kami menyediakan dokumentasi pelacakan material, lembar data polimer mentah, dan sertifikat kepatuhan untuk pengurusan impor global.
Lengkapi paket fabrikasi khusus Anda dengan lini sekunder kami yang terdiri dari batang tugas berat, polimer suhu tinggi, dan pelat yang dapat dilas.
 Beyond