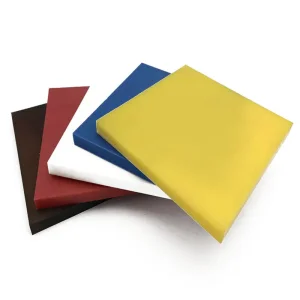
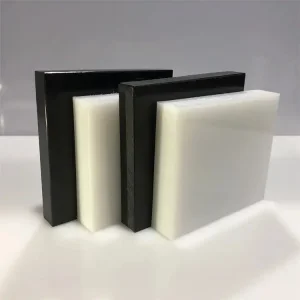
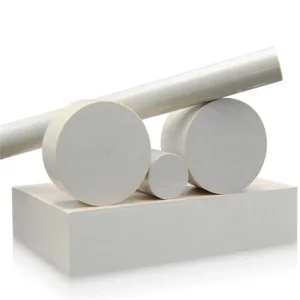
Ознакомьтесь с нашими основными конструкционными пластиковыми пластинами, облицовкой из сверхвысокомолекулярного полиэтилена, шестернями и конструкционными листами, изготовленными в соответствии с высочайшими стандартами точности.
Полиэтилен (ПЭ) — это универсальный полимер, широко используемый в тяжелой промышленности благодаря своей структурной целостности, высокой ударопрочности и низкой проницаемости для жидкостей. Однако для максимального использования его механического потенциала в нестандартных конструкциях требуются высокоточные методы термической сварки. В качестве ведущего метода...Производители полиэтиленовых листов для сварки (OEM)Компания Tianjin Beyond Technology Development Co., Ltd. специализируется на отборе и обработке высококачественного сырья для оптимизации сохранения прочности сварного шва на растяжение.
Молекулярная масса полиэтиленового листа определяет легкость его сварки. Полиэтилен высокой плотности (HDPE/PE300) обеспечивает превосходный контроль индекса текучести расплава, что делает его легко свариваемым методами горячего газа, экструзии или стыковой сварки. Сверхвысокомолекулярный полиэтилен (UHMWPE/PE1000), характеризующийся длинноцепочечными полимерами, обладает практически нулевой скоростью текучести расплава, что требует применения специализированных методов сварки, изготовления соединений на заказ или гибридных механических узлов. Наш научно-исследовательский отдел разработал собственные технологии, обеспечивающие сохранение до 90% базовой прочности на растяжение в сварных соединениях.
Сварка листов ПЭВП требует строгого соблюдения температурных порогов. Перегрев приводит к деградации полимера, снижая прочность на разрыв в месте соединения. Температура ниже оптимальной приводит к неполной молекулярной диффузии. Наши экструдеры с ЧПУ-управлением поддерживают заданные температурные значения в пределах ±1,5°C.
Сравнение физических свойств и параметров сварки листов из полиэтилена высокой плотности (HDPE), полиэтилена высокой молекулярной массы (HMWPE) и полиэтилена сверхвысокой молекулярной массы (UHMWPE).
| Класс материала | Молекулярная масса (г/моль) | Индекс текучести расплава (190 °C/21,6 кг) | Оптимальный диапазон температур сварки | Рекомендуемые методы сварки | Коэффициент прочности сварного шва |
|---|---|---|---|---|---|
| HDPE (PE300) | ~300 000–500 000 | 0,5 - 2,0 г/10 мин | 200°C - 230°C | Экструзия, горячий газ, стыковая сварка | 0,85 - 0,92 |
| Высокомолекулярный полиэтилен (PE500) | ~500 000–1 000 000 | < 0,1 г/10 мин | 210°C - 240°C | Экструзия, стыковая сварка | 0,75 - 0,82 |
| Сверхвысокомолекулярный полиэтилен (PE1000) | ~3 000 000–9 000 000 | Неизмеримый | 230°C - 260°C (требуется давление) | Сварка горячим электродом, сварка трением | 0,60 - 0,70 |
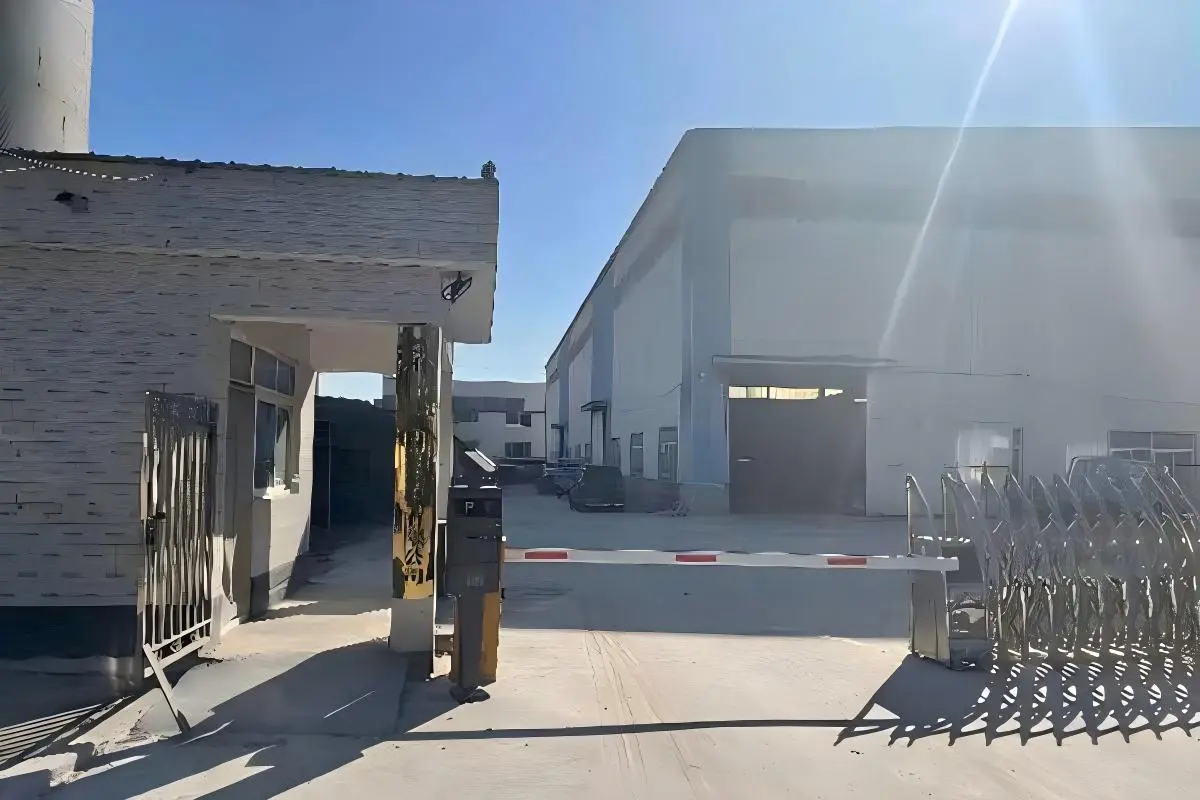
Использование масштаба, интеграции цепочки поставок и высокоточной обработки на станках с ЧПУ на нашем предприятии в Тяньцзине площадью 50 000 м².
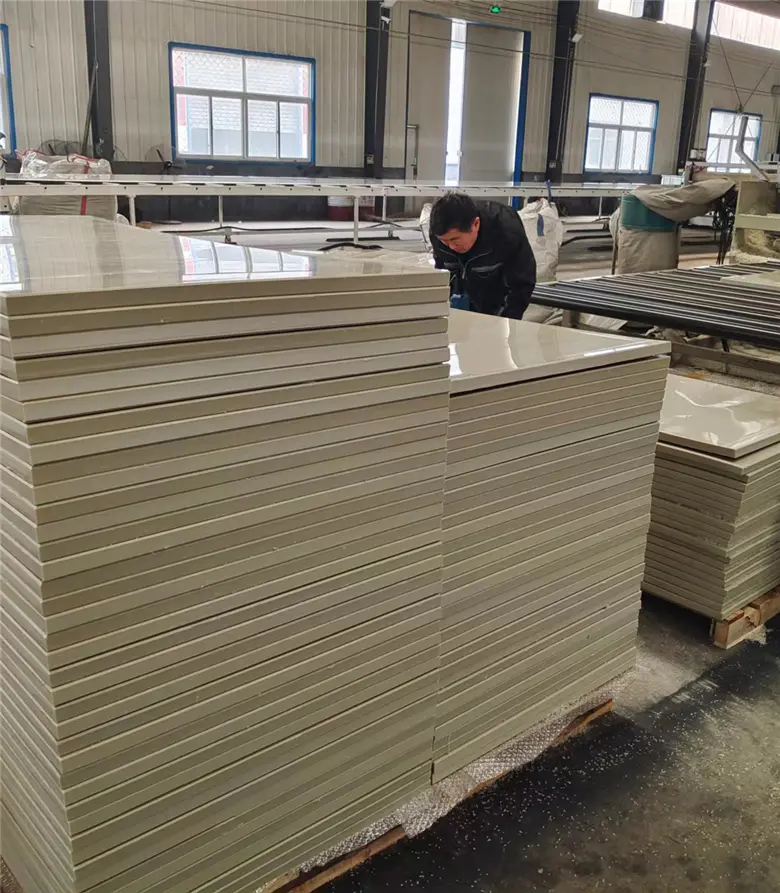
Наш огромный промышленный цех оснащен специализированными установками для компрессионного формования, экструзионной обработки и динамическими блоками обработки на станках с ЧПУ, предназначенными для крупносерийного производства.
Являясь постоянными партнерами TICONA, LG и Sinopec, мы гарантируем использование чистых смол первичного качества, исключая отклонения от нормы в партиях и нарушения структурной целостности в процессе изготовления.
От сложных геометрических форм зубчатых передач до многослойных трехмерных структурированных элементов — наши портальные токарные станки и 5-осевые обрабатывающие станции быстро справляются с задачами, не требующими сложной обработки.
Полностью оборудованная производственная база
Специализация на высокоэффективных полимерах.
Квалифицированные инженеры и операторы
Расширение пределов прочности полимерных сварных швов
Для создания надежных сварных соединений на полиэтиленовых листах необходимо выбрать подходящую технологию. В проектах B2B-инженерного проектирования доминируют четыре основных метода:
Внедряя строгий контроль качества, компания Tianjin Beyond гарантирует сохранение молекулярных свойств исходного полимера, снижая термоокислительное напряжение в местах сварных швов.
Ознакомьтесь с вариантами материалов, изготовленных на заказ, от износостойких покрытий до многослойных листов для детских площадок.
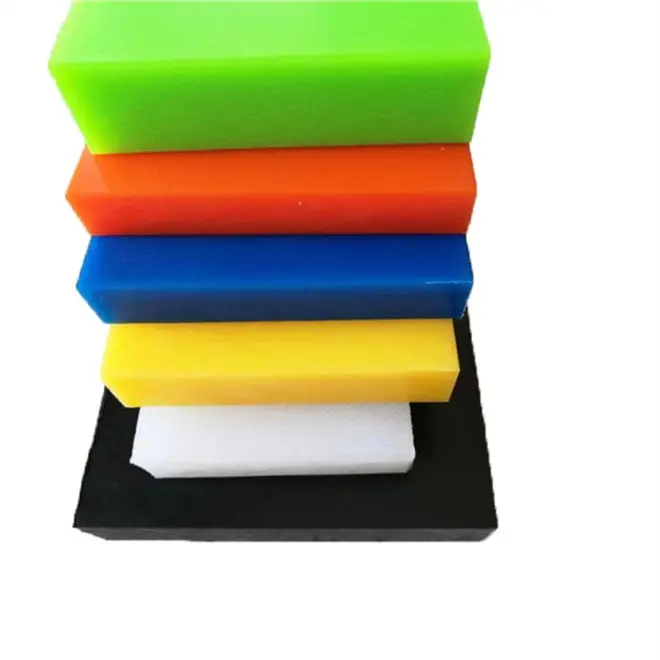
Обеспечивает исключительную защиту от истирания, самосмазывающуюся поверхность и полную водостойкость.
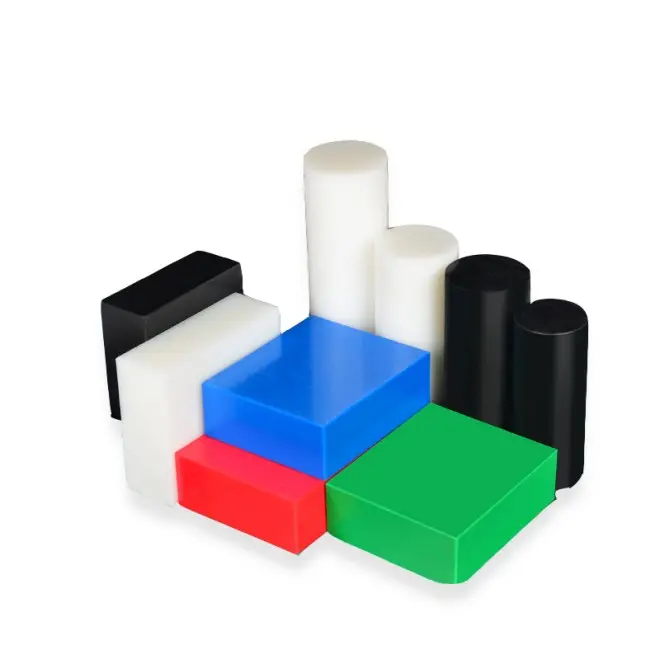
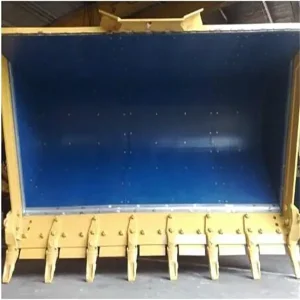
Изготовлено с использованием износостойких молекул, идеально подходит для направляющих рельсов, бункеров и доков.
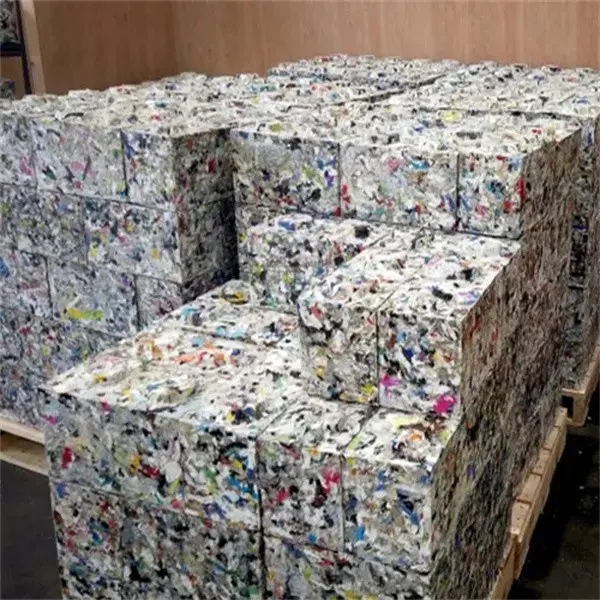
Экономичное и экологичное конструктивное решение, минимизирующее выбросы углекислого газа при сохранении высокой механической надежности.
Мы предлагаем полимерные решения, изготовленные по индивидуальному заказу, для тяжелой промышленности по всему миру.
Сварные полиэтиленовые листы являются важнейшими компонентами в сложных промышленных условиях:
Для обеспечения долговременной структурной целостности в каждом конкретном случае требуются материалы определенных марок и точные сварочные процедуры.
Для производства высокоэффективных конструкционных пластиковых листов требуются высококачественные исходные материалы. Для этого компания Tianjin Beyond использует строгие системы контроля качества на каждом этапе производства — от приемки сырья до окончательной проверки размеров на станках с ЧПУ. Мы сотрудничаем с ведущими мировыми поставщиками полимеров, такими как TICONA, LG и Sinopec. Это предотвращает загрязнение и механические несоответствия, которые могут привести к хрупкому разрушению сварных соединений.
Наш процесс контроля качества включает в себя:
Рассмотрение технических, материальных и технологических вопросов, возникающих у директоров по закупкам и руководителей инженерных подразделений.
Из-за высокой молекулярной массы (от 3 до 9 миллионов г/моль) СВМПЭ не плавится и не течет, как стандартные термопласты. При нагревании выше точки плавления он переходит в эластичное гелеобразное состояние, а не в низковязкую жидкость. Следовательно, традиционная сварка горячим газом или экструзионная сварка с использованием стандартных присадочных материалов не обеспечивают надежных соединений. Вместо этого соединения из СВМПЭ обычно выполняются с помощью сварки под давлением на горячей плите, сварки трением/вращением или механических способов крепления.
Оптимальный диапазон температур сварки листов полиэтилена высокой плотности составляет от 200°C до 230°C. При экструзионной сварке температура расплава на выходе должна составлять около 210°C–220°C, а температура потока горячего газа для предварительного нагрева должна поддерживаться на уровне 260°C–280°C (в зависимости от скорости линии и условий окружающей среды) для нагрева поверхности подложки.
Для получения надежного сварного шва химический состав и вязкость расплава сварочного прутка должны соответствовать материалу основного листа. Например, сварка листа из полиэтилена высокой плотности (HDPE) прутком из полиэтилена низкой плотности (LDPE) приводит к снижению прочности на сдвиг и разрушению соединения из-за несоответствия коэффициентов теплового расширения и структуры полимеров.
В промышленных изделиях из пластмассы используются V-образные, двойные V-образные или галтельные соединения. Для толстых пластин (более 10 мм) требуется подготовка с использованием двойных V-образных соединений, чтобы равномерно распределить силы термической усадки и предотвратить деформацию листа или растрескивание соединения под высокими нагрузками.
Наши производственные процессы и контроль качества полностью соответствуют стандартам ISO 9001, SGS и BV. Мы предоставляем документацию по отслеживанию материалов, технические характеристики сырья и сертификаты соответствия для таможенного оформления импорта по всему миру.
Дополните свой комплект для изготовления изделий на заказ нашей дополнительной линейкой высокопрочных прутков, высокотемпературных полимеров и свариваемых пластин.
 Beyond