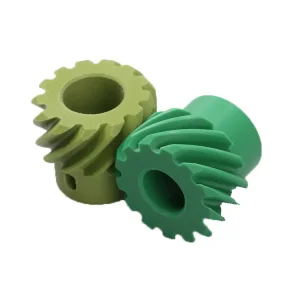
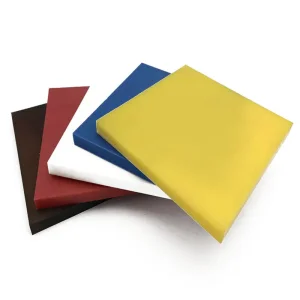
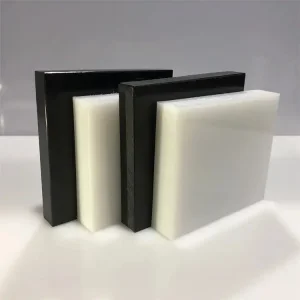
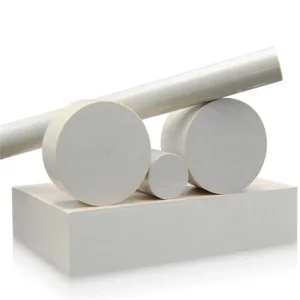
精密基準に基づいて製造された、当社の主要なエンジニアリングプラスチック板、超高分子量ポリエチレン(UHMWPE)ライナー、ギア、構造用シートをご覧ください。
ポリエチレン(PE)は、構造的完全性、高い耐衝撃性、低い液体透過性で重工業分野で高く評価されている非常に汎用性の高いポリマーです。しかし、カスタムアセンブリでその機械的ポテンシャルを最大限に引き出すには、非常に精密な熱溶着技術が必要です。OEM溶接ポリエチレンシートメーカー天津ビヨンドテクノロジー開発有限公司は、溶接部の引張強度保持を最適化するために、高品位な原材料の選定と加工に注力しています。
ポリエチレンシートの分子量は、溶接の容易さを左右します。高密度ポリエチレン(HDPE/PE300)は、優れたメルトフローインデックス制御性を備えているため、ホットガス溶接、押出成形、突合せ融着などの方法で容易に溶接できます。一方、長鎖ポリマーを特徴とする超高分子量ポリエチレン(UHMWPE/PE1000)は、メルトフローレートがほとんどないため、特殊な溶接方法、カスタムジョイント、またはハイブリッド機械アセンブリが必要となります。当社の研究開発部門は、ジョイントが基本引張強度の最大90%を維持することを保証する独自のプロセスを開発しました。
HDPEシートの溶接には、厳密な温度管理が必要です。過熱はポリマーの劣化を招き、接合部の引張強度を低下させます。一方、最適温度を下回ると、分子拡散が不完全になります。当社のCNC温度制御押出機は、±1.5℃以内の温度目標を維持します。
HDPE、HMWPE、およびUHMWPEグレードシートの物理的特性と溶接パラメータを比較する。
| 材料グレード | 分子量(g/mol) | メルトフローインデックス(190℃/21.6kg) | 最適な溶接温度範囲 | 推奨される溶接方法 | 溶接強度係数 |
|---|---|---|---|---|---|
| HDPE(PE300) | 約30万~50万 | 0.5~2.0g/10分 | 200℃~230℃ | 押出成形、ホットガス、突合せ融着 | 0.85 - 0.92 |
| HMWPE(PE500) | 約50万~100万 | 0.1g/10分未満 | 210℃~240℃ | 押出成形、突合せ融着 | 0.75 - 0.82 |
| UHMWPE(PE1000) | 約300万~900万 | 測定不可能 | 230℃~260℃(加圧が必要) | ホットプレート溶融、摩擦溶接 | 0.60 - 0.70 |
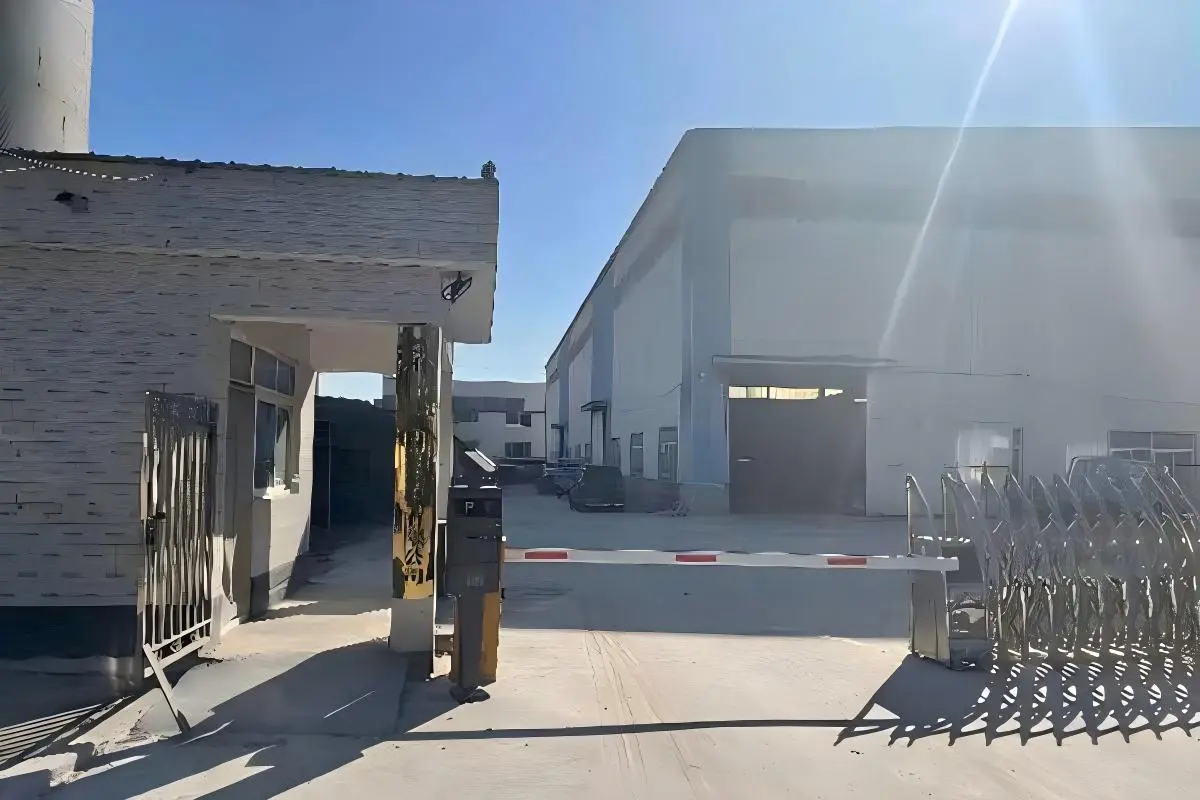
50,000平方メートルの天津拠点から、規模の経済、サプライチェーンの統合、そして精密なCNCエンジニアリングを活用します。
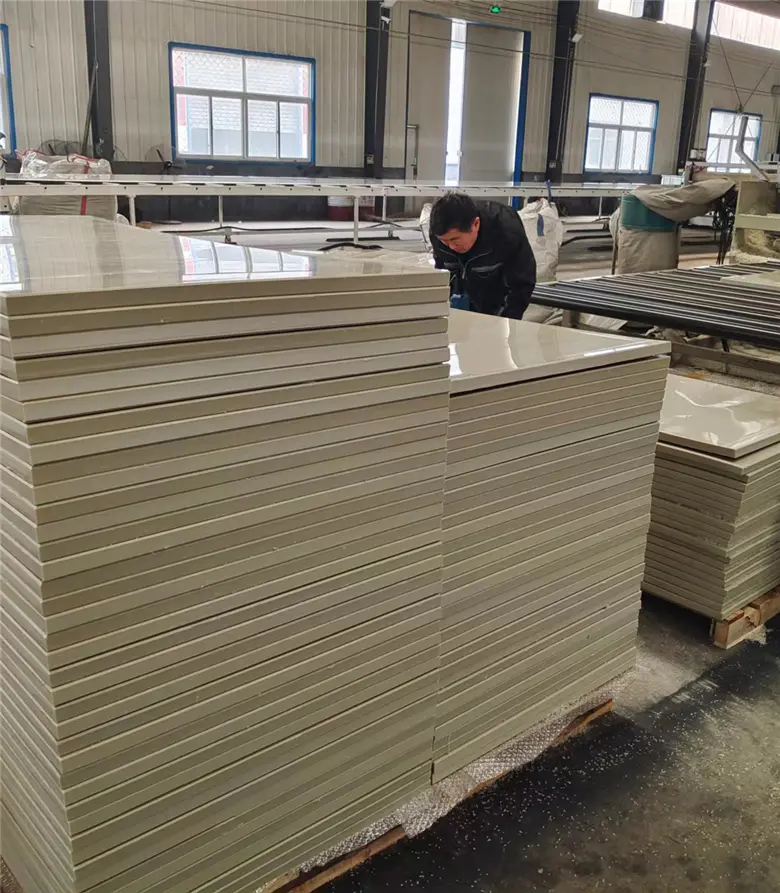
当社の大規模な工業用工場には、大量生産向けに設計された特殊な圧縮成形、押出成形、およびダイナミックなCNC加工ブロックが備わっています。
TICONA、LG、Sinopecの正規パートナーとして、当社は純度の高いバージングレード樹脂を保証し、製造工程におけるバッチ間のばらつきや構造的完全性の不具合を排除します。
複雑な歯車形状から多層構造の三次元形状まで、当社のガントリー旋盤と5軸加工ステーションは、お客様のカスタムニーズに迅速に対応します。
設備の整った製造拠点
高性能ポリマーを専門としています
献身的なエンジニアとオペレーター
ポリマー溶接強度の限界を押し広げる
ポリエチレンシート材に安定した溶接継手を形成するには、適切な技術を選択する必要がある。B2Bエンジニアリングプロジェクトのパイプラインでは、主に以下の4つの手法が用いられる。
天津ビヨンドは、厳格な品質管理を実施することで、原料ポリマーの分子特性が維持され、溶接部の熱酸化ストレスが低減されることを保証しています。
耐摩耗性ライナーから多層構造の遊具用シートまで、お客様のご要望に合わせた素材構成をご提案します。
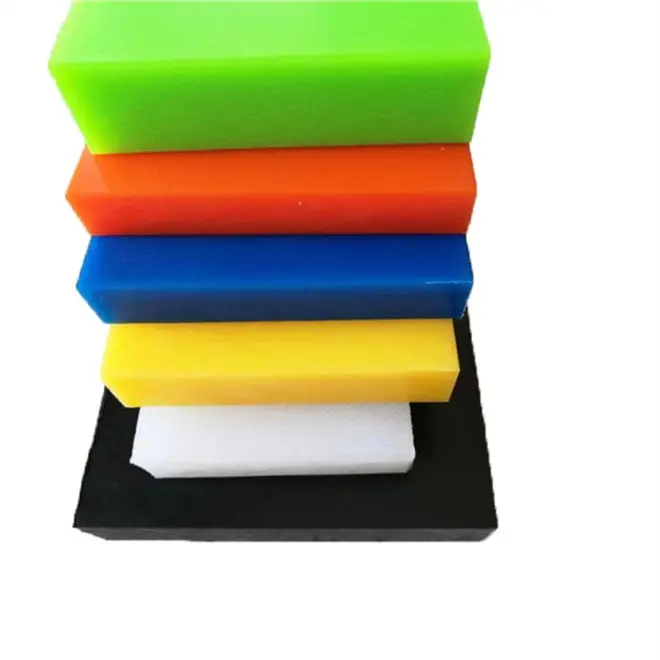
極めて高い耐摩耗性、自己潤滑性、そして完全な防水性を備えています。
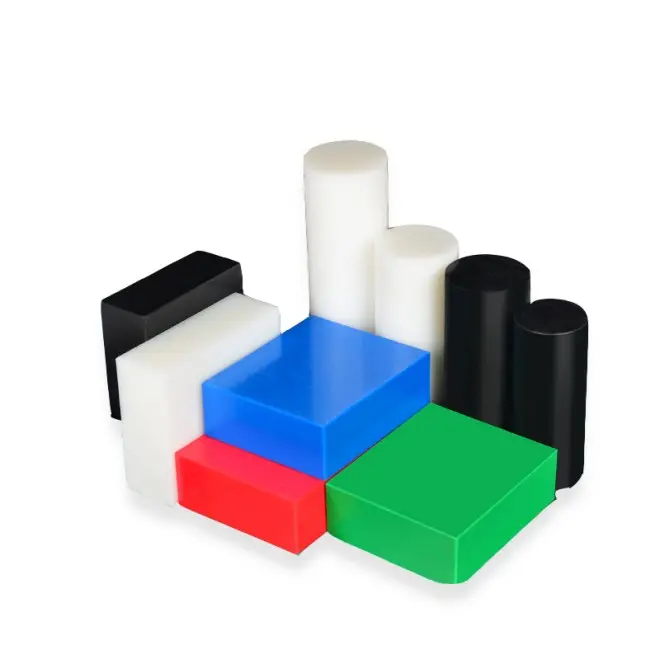
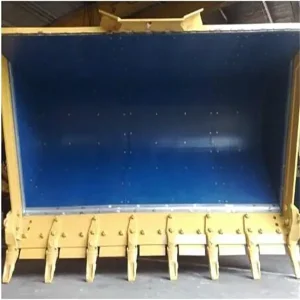
高耐久性で耐摩耗性に優れた分子構造を採用しており、ガイドレール、ホッパー、ドックなどに最適です。
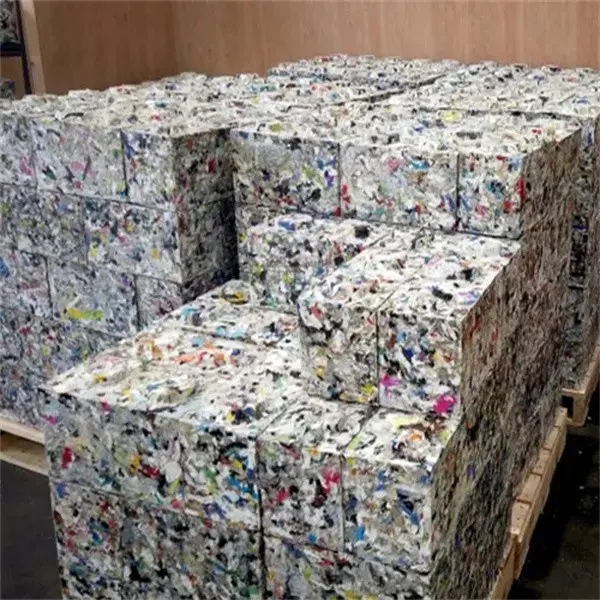
高い機械的信頼性を維持しながら、二酸化炭素排出量を最小限に抑える、費用対効果の高い環境に優しい構造ソリューション。
世界中の重工業向けに、特注のポリマーソリューションを提供しています。
溶接ポリエチレンシートは、過酷な産業環境において重要な構成要素として機能します。
それぞれの用途において、長期的な構造的完全性を確保するためには、カスタマイズされた材料グレードと精密な溶接手順が必要となる。
高性能エンジニアリングプラスチックシートには、高品質な原材料が不可欠です。そのため、天津ビヨンドは、原材料樹脂の受け入れから最終的なCNC寸法チェックまで、生産のあらゆる段階で厳格な品質検査システムを採用しています。また、TICONA、LG、Sinopecといった世界有数のポリマーサプライヤーと提携することで、溶接部品の脆性破壊の原因となる汚染や機械的欠陥を防止しています。
当社の品質管理ワークフローには以下が含まれます。
調達担当責任者やエンジニアリングリーダーからの技術面、資材面、プロセス面に関する質問に対応する。
超高分子量ポリエチレン(UHMWPE)は分子量が非常に大きいため(300万~900万g/mol)、一般的な熱可塑性樹脂のように溶融したり流動したりしません。融点以上に加熱すると、低粘度の液体ではなく、ゴム状のゲル状になります。そのため、従来のホットガス溶接や押出溶接(標準的な充填材を使用)では、確実な接合は得られません。UHMWPEの接合には、通常、ホットプレート圧着、スピン溶接/摩擦溶接、または機械的締結などの方法が用いられます。
高密度ポリエチレンシートの最適な溶接温度範囲は200℃~230℃です。押出溶接の場合、溶融出口温度は210℃~220℃程度に、予熱用高温ガス流は(ライン速度や周囲環境条件に応じて)260℃~280℃程度に保ち、基材表面を加熱する必要があります。
信頼性の高い溶接を行うには、溶接棒の化学組成と溶融粘度が母材のシート材と一致している必要があります。例えば、高密度ポリエチレン(HDPE)シートを低密度ポリエチレン(LDPE)製の溶接棒で溶接すると、熱膨張率やポリマー構造の不一致により、せん断強度が低下し、接合部が破損する可能性があります。
工業用プラスチック加工では、V溝、二重V溝、またはフィレット接合部の形状が用いられます。厚板(10mm以上)の場合、熱収縮力を均等に分散させ、高荷重下での板材の反りや接合部の亀裂を防ぐために、二重V溝加工が必要です。
当社の生産ライン工程および品質管理は、ISO 9001、SGS、およびBV規格に完全に準拠しています。また、材料追跡文書、原材料ポリマーのデータシート、および国際輸入通関に必要な適合証明書を提供しています。
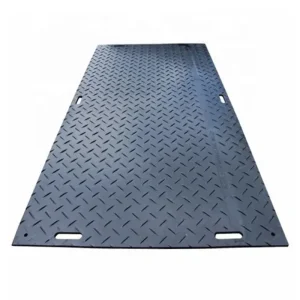
当社の高耐久性ロッド、耐熱ポリマー、溶接可能なプレートといった二次製品ラインで、お客様のカスタム製作パッケージを完成させましょう。
 Beyond