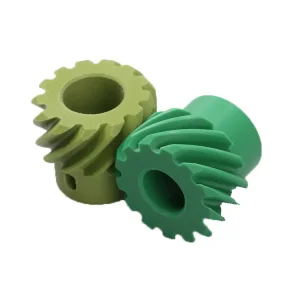
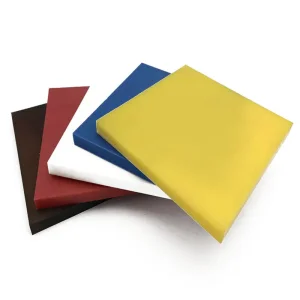
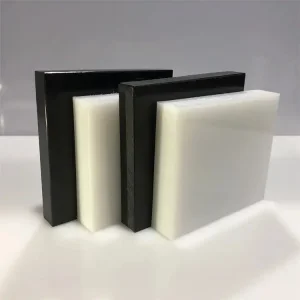
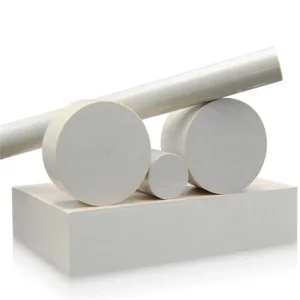
Entdecken Sie unsere wichtigsten technischen Kunststoffplatten, UHMWPE-Auskleidungen, Zahnräder und Strukturbleche, die nach Präzisionsstandards gefertigt werden.
Polyethylen (PE) ist ein äußerst vielseitiger Kunststoff, der in der Schwerindustrie aufgrund seiner strukturellen Integrität, hohen Schlagfestigkeit und geringen Flüssigkeitsdurchlässigkeit geschätzt wird. Um sein mechanisches Potenzial in kundenspezifischen Baugruppen voll auszuschöpfen, sind jedoch hochpräzise thermische Schweißverfahren erforderlich.OEM-Hersteller von Polyethylen-SchweißplattenTianjin Beyond Technology Development Co., Ltd. konzentriert sich auf die Auswahl und Verarbeitung von hochwertigen Rohstoffen zur Optimierung der Schweißnahtzugfestigkeit.
Das Molekulargewicht der Polyethylenfolie bestimmt ihre Schweißbarkeit. Polyethylen hoher Dichte (HDPE/PE300) bietet eine ausgezeichnete Schmelzflusskontrolle und ist daher hervorragend mittels Heißgas-, Extrusions- oder Stumpfschweißverfahren schweißbar. Ultrahochmolekulares Polyethylen (UHMWPE/PE1000), das sich durch langkettige Polymere auszeichnet, weist eine praktisch nicht vorhandene Schmelzflussrate auf, was spezielle Schweißverfahren, kundenspezifische Verbindungen oder hybride mechanische Konstruktionen erforderlich macht. Unsere Forschungs- und Entwicklungsabteilung hat firmeneigene Verfahren entwickelt, die sicherstellen, dass die Verbindungen bis zu 90 % ihrer ursprünglichen Zugfestigkeit behalten.
Das Schweißen von HDPE-Platten erfordert die Einhaltung strenger Temperaturvorgaben. Überhitzung führt zu Polymerabbau und verringert die Zugfestigkeit an der Fügestelle. Eine zu niedrige Temperatur führt zu unvollständiger Moleküldiffusion. Unsere CNC-temperaturgesteuerten Extruder halten die Temperaturvorgaben innerhalb von ±1,5 °C ein.
Vergleich der physikalischen Eigenschaften und Schweißparameter von Platten aus HDPE, HMWPE und UHMWPE.
| Materialklasse | Molekulargewicht (g/mol) | Schmelzflussindex (190°C/21,6kg) | Optimaler Schweißtemperaturbereich | Empfohlene Schweißverfahren | Schweißfestigkeitskoeffizient |
|---|---|---|---|---|---|
| HDPE (PE300) | etwa 300.000 bis 500.000 | 0,5 - 2,0 g/10 min | 200 °C - 230 °C | Extrusion, Heißgas, Stumpfschweißen | 0,85 - 0,92 |
| HMWPE (PE500) | etwa 500.000 bis 1.000.000 | < 0,1 g/10 min | 210 °C - 240 °C | Extrusion, Stumpffusion | 0,75 - 0,82 |
| UHMWPE (PE1000) | etwa 3.000.000 bis 9.000.000 | Nicht messbar | 230 °C - 260 °C (erfordert Druck) | Heißplattenfusion, Reibschweißen | 0,60 - 0,70 |
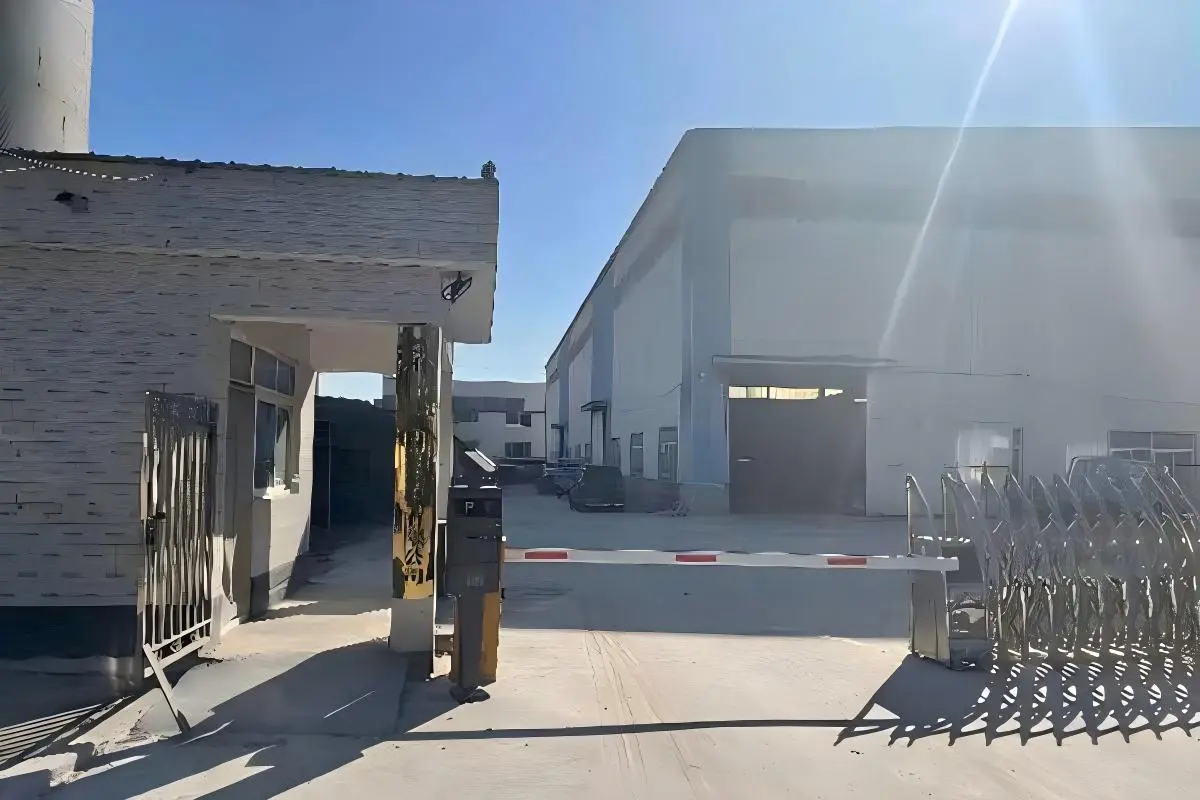
Durch die Nutzung von Skaleneffekten, der Integration der Lieferkette und der präzisen CNC-Fertigung in unserem 50.000 m² großen Produktionszentrum in Tianjin.
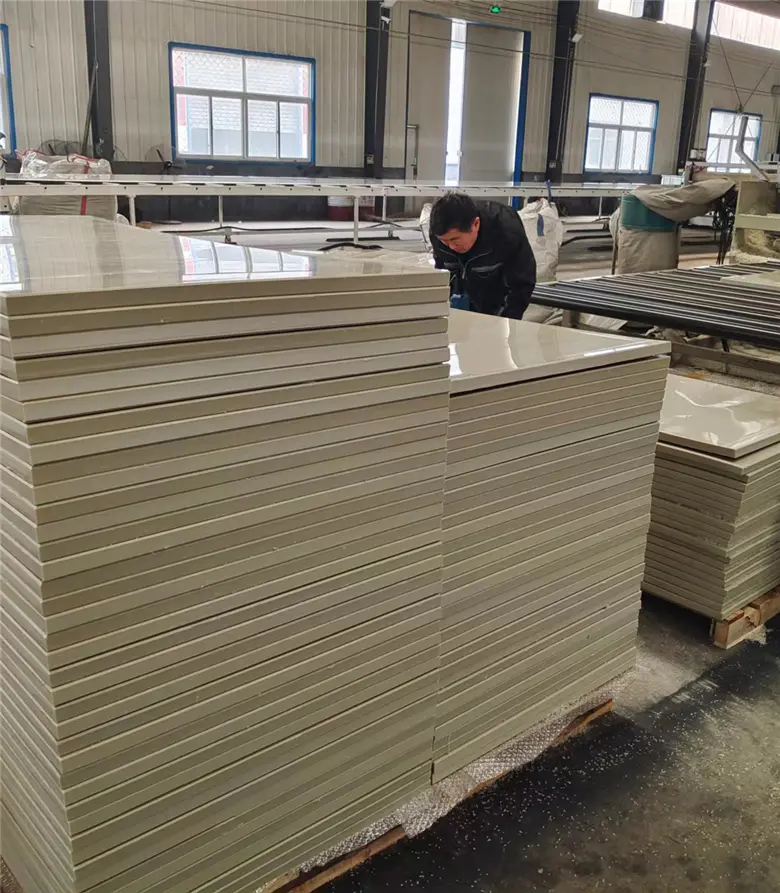
Unsere riesige Industriehalle verfügt über spezialisierte Anlagen für Kompressionsformen, Extrusionsproduktion und dynamische CNC-Bearbeitungsblöcke, die für die Fertigung großer Produktionsmengen ausgelegt sind.
Als reguläre Partner von TICONA, LG und Sinopec garantieren wir die Verwendung von reinem Neuware-Harz und eliminieren so Chargenabweichungen und strukturelle Integritätsprobleme während der Fertigung.
Von komplexen Zahnradgeometrien bis hin zu mehrschichtigen, dreidimensionalen Strukturformen – unsere Portaldrehmaschinen und 5-Achs-Bearbeitungsstationen erfüllen kundenspezifische Anforderungen schnell und effizient.
Vollständig ausgestattete Produktionsstätte
Spezialisiert auf Hochleistungspolymere
Engagierte Ingenieure und Bediener
Die Grenzen der Festigkeit von Polymerschweißnähten erweitern
Die Herstellung stabiler Schweißverbindungen an Polyethylenplatten erfordert die Wahl der geeigneten Technologie. In B2B-Engineering-Projektpipelines dominieren vier Kernmethoden:
Durch die Implementierung strenger Qualitätskontrollverfahren stellt Tianjin Beyond sicher, dass die molekularen Eigenschaften des Rohpolymers erhalten bleiben und der thermo-oxidative Stress an den Schweißnahträndern reduziert wird.
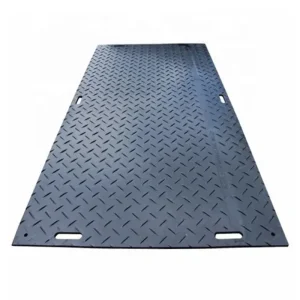
Entdecken Sie individuelle Materialkonfigurationen, von verschleißfesten Auskleidungen bis hin zu mehrlagigen Spielplatzmatten.
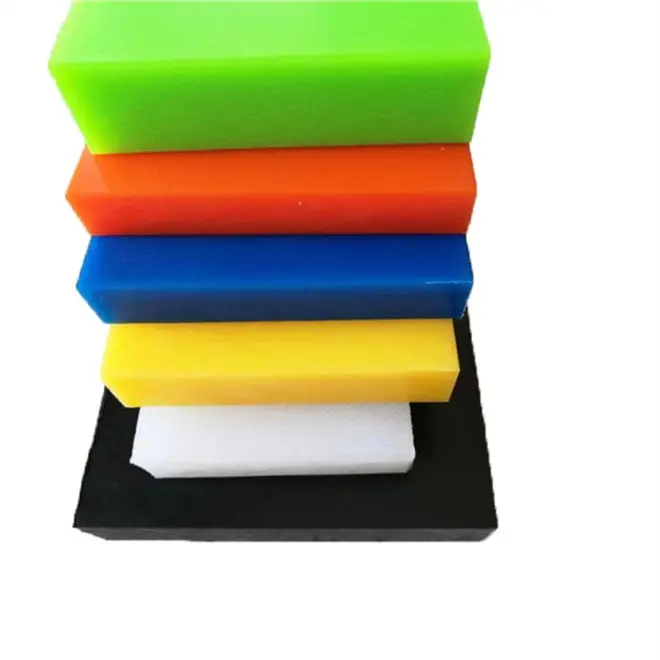
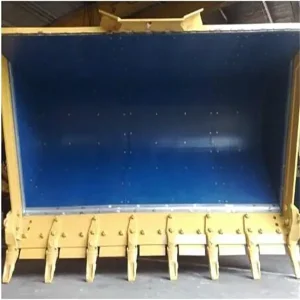
Bietet extremen Abriebschutz, eine selbstschmierende Oberfläche und vollständige Wasserbeständigkeit.
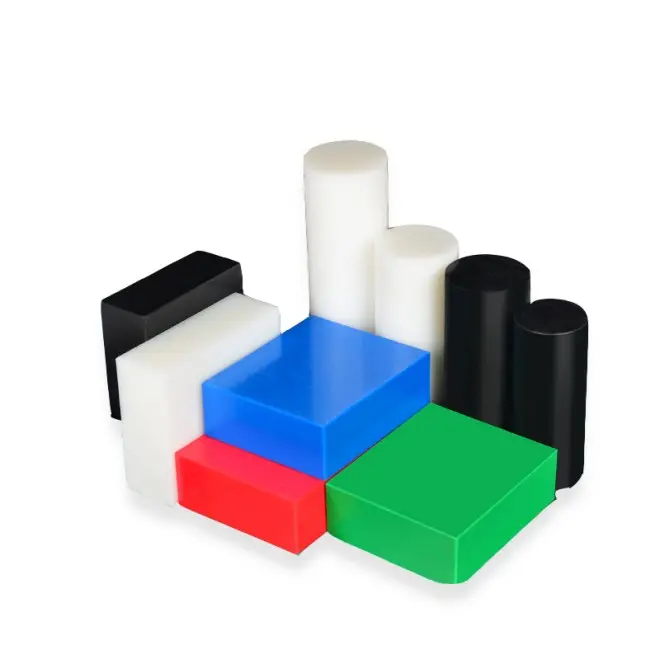
Hergestellt aus hochbelastbaren, verschleißfesten Molekülen, ideal für Führungsschienen, Trichter und Docks.
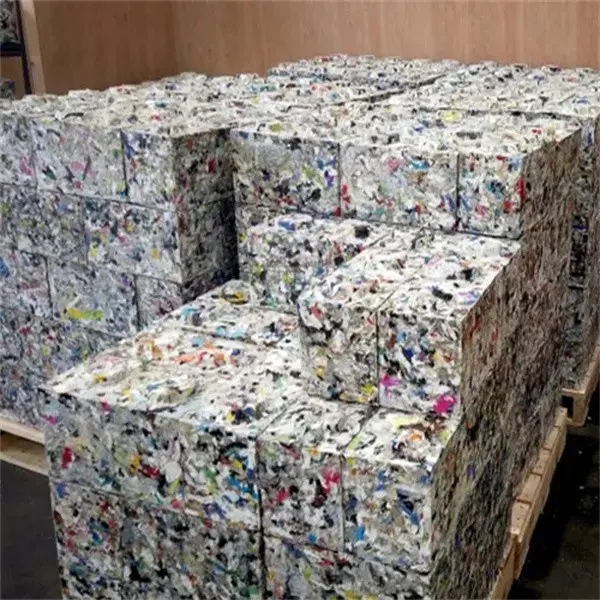
Eine kosteneffiziente, umweltfreundliche Strukturlösung, die den CO2-Fußabdruck minimiert und gleichzeitig eine hohe mechanische Zuverlässigkeit gewährleistet.
Wir bieten maßgeschneiderte Polymerlösungen für die Schwerindustrie weltweit.
Verschweißte Polyethylenplatten dienen als wichtige Bauteile in anspruchsvollen Industrieanlagen:
Für jede Anwendung sind maßgeschneiderte Materialqualitäten und präzise Schweißverfahren erforderlich, um die langfristige strukturelle Integrität zu gewährleisten.
Hochleistungsfähige technische Kunststoffplatten erfordern erstklassige Rohstoffe. Um dies zu gewährleisten, setzt Tianjin Beyond in jeder Produktionsphase – vom Rohmaterialeingang bis zur finalen CNC-Maßprüfung – strenge Qualitätskontrollen ein. Wir kooperieren mit führenden globalen Polymerlieferanten wie TICONA, LG und Sinopec. Dadurch werden Verunreinigungen und mechanische Unregelmäßigkeiten vermieden, die zu Sprödbrüchen in Schweißverbindungen führen können.
Unser Qualitätskontrollprozess umfasst:
Beantwortung der technischen, materiellen und prozessbezogenen Fragen von Einkaufsleitern und technischen Führungskräften.
Aufgrund seines hohen Molekulargewichts (3 bis 9 Millionen g/mol) schmilzt und fließt UHMWPE nicht wie herkömmliche Thermoplaste. Beim Erhitzen über seinen Schmelzpunkt geht es in einen gummiartigen, gelartigen Zustand über, anstatt eine niedrigviskose Flüssigkeit zu bleiben. Daher ergeben herkömmliche Heißgas- oder Extrusionsschweißverfahren mit Standardzusatzwerkstoffen keine zuverlässigen Verbindungen. Stattdessen werden UHMWPE-Verbindungen typischerweise durch Heißplatten-Druckschweißen, Rotations-/Reibschweißen oder mechanische Befestigungsverfahren hergestellt.
Der optimale Schweißtemperaturbereich für Polyethylenplatten hoher Dichte liegt zwischen 200 °C und 230 °C. Beim Extrusionsschweißen sollte die Schmelzeaustrittstemperatur etwa 210 °C bis 220 °C betragen, während der Vorwärmgasstrom (abhängig von der Liniengeschwindigkeit und den Umgebungsbedingungen) etwa 260 °C bis 280 °C warm sein sollte, um die Substratoberfläche zu erwärmen.
Für eine zuverlässige Schweißnaht müssen die chemische Zusammensetzung und die Schmelzviskosität des Schweißdrahts mit dem Grundmaterial übereinstimmen. Beispielsweise führt das Schweißen einer HDPE-Platte mit einem LDPE-Schweißdraht zu geringerer Scherfestigkeit und zum Versagen der Verbindung aufgrund unterschiedlicher Wärmeausdehnungskoeffizienten und Polymerstrukturen.
Industrielle Kunststoffverarbeitungsprozesse nutzen V-Nut-, Doppel-V-Nut- oder Kehlnahtverbindungen. Dicke Platten (über 10 mm) erfordern eine Doppel-V-Nut-Vorbereitung, um die thermischen Schrumpfungskräfte gleichmäßig zu verteilen und ein Verziehen der Platten oder Rissbildung an den Verbindungen unter hohen Belastungen zu verhindern.
Unsere Produktionsprozesse und Qualitätskontrollen entsprechen vollständig den Standards ISO 9001, SGS und BV. Wir stellen Dokumentationen zur Materialverfolgung, Datenblätter für Rohpolymere und Konformitätszertifikate für die weltweite Zollabfertigung bereit.
Vervollständigen Sie Ihr individuelles Fertigungspaket mit unserem Zweitsortiment an hochbelastbaren Stäben, Hochtemperaturpolymeren und schweißbaren Platten.
 Beyond